Kalup za pihanje ni le negativna oblika steklenice. Zajeti in zapreti mora vročo ploskev, sprostiti ujeti zrak, odstraniti toploto, ustvariti vrat in dno, odstraniti blisk, namestiti objemko in sprostiti del – v zahtevanem proizvodnem ritmu.

Iskalni jezik lahko zakrije ta obseg. Kupci uporabljajopihalnik, pihalnik, kalup za steklenice, kalup za plastične steklenice, EBM orodjeinkalup za ekstrudiranjeza sorodna orodja. Glava matrice je drugačna: oblikuje plast, preden se kalup zapre. Ponudba mora vsebovati orodje za rezalno glavo in kalup za pihanje kot ločeni postavki.
Ta vodnik se osredotoča na ekstruzijsko pihanje in ne na orodja za predoblikovanje z brizganjem ali raztegljivim pihanjem. Ločuje tudi objavljene podatke strojne ovojnice od projektnih garancij. Nobena univerzalna dimenzija odščipnitve, odzračevanja ali hlajenja ni primerna za vsako smolo in del.
Proizvodni pihalnik ima sedem povezanih delovnih mest
Votlina daje delu zunanjo obliko, vendar je reprodukcija oblike le prva naloga. Orodje mora skupaj opravljati naslednje funkcije:
- Poiščite župnišče.Odprt kalup mora sprejeti vročo cev brez vlečenja, zgibanja ali manjkajočega območja stiskanja.
- Zaprite in zavarite.Območja odščipnitve zaprejo opornik in obvladajo premaknjeni material na vratu, repu, ročaju ali drugih žariščnih območjih.
- Pustite, da ujeti zrak uide.Prezračevalne odprtine zagotavljajo pot za zrak med širijočo se ploščo in površino votline.
- Prenos toplote.Hladilni krogi odstranjujejo toploto z dovolj ravnovesja, da sproščajo stabilen del v ponovljivem času.
- Ustvarite vmesnike.Vložki za vrat, podrobnosti o kalibraciji, zatiči za pihanje ali pihanje na dnu se morajo ujemati z zapiralom posode in strojem.
- Sprostite in dokončajte del.Ugrez, vložki, gibanje odpiranja in strategija odstranjevanja lusk določajo, ali lahko del čisto zapusti kalup.
- Namestite in preživite stroj.Celoten sklop se mora prilegati plošči, odprtini, debelini in montažni ureditvi, medtem ko izvaja ponavljajoče se vpenjalne in toplotne cikle.
Sprememba ene službe lahko vpliva na drugo. Globlji žarilni žep lahko spremeni koncentracijo toplote okoli zvara. Polirana votlina lahko reproducira videz drugače, hkrati pa spremeni način potovanja ujetega zraka. Velik premični vložek lahko reši spodrez, vendar porabi prostor za hlajenje in odpiranje. Preglejte odločitve na ravni sistema.
Anatomija kalupa za pihanje: izrazi, ki jih je treba dodati na risbo
Naslednji konceptualni pogled identificira vmesnike, o katerih naj bi kupec pričakoval razpravo. To ni tisk orodja in ne vsebuje proizvodnih dimenzij.
Površina votline tvori eno stran dela. Vložki lahko določajo vrat, ročaj ali obrabna področja.
Nahaja se na zaključni meji, kjer je župnišče zapečateno.
Nasprotna votlina se sreča v ločilni ravnini. Kontrola poravnave in montaže, ponovljivo zapiranje.
Odzračevalne poti vodijo ujeti zrak stran od izbranih območij votline.
| Funkcija | funkcija | Dokazi za potrditev |
|---|---|---|
| Površina votline | Določa zunanjo geometrijo, teksturo, oznake in lokalno kontaktno hlajenje | Model končnega dela, osnova krčenja, površinski izrez in kritične dimenzije |
| Ločilna linija | Meja, kjer se srečata polovici kalupa | Vidna lokacija šiva, osnutek, bliskovni dostop in učinek na funkcionalne površine |
| Odščipni / stisnjeni del | Stisne in tesni parison material, medtem ko nadzoruje zvar in prelom | Podrobnosti o orodju, specifične za material, in dogovorjen preskus varjenja/prirezovanja |
| Flash žep ali relief | Prejme material, ki je premaknjen izven območja stiskanja | Ocena bruto parizona, geometrija bliska in pot odstranjevanja žarkov |
| zračniki | Izpustite zrak, ki je ujet izven razširitvenega pokrova | Zemljevid lokacije, dovoljene oznake prič in možnost čiščenja |
| Hladilni krogi | Odstranite toploto in nadzorujte porazdelitev temperature | Risba kanala, identifikacija tokokroga, smer toka in uporabniški vmesnik |
| Vmesnik za vrat in udarec | Oblikuje ali kalibrira zaključek in uvaja zrak za vpihovanje | Risba zapiranja, koncept pihanja/pihanja spodaj in dodatki za obrezovanje |
| Montaža in poravnava | Povežite kalup s ploščo in ohranite ponovljivo zapiranje | Risba vmesnika stroja, masa, težišče, pritrdilni elementi in dvižne točke |
Začnite z delom in njegovimi testi – ne s splošno votlino
Izdelovalec kalupov potrebuje več kot nominalne litre. 5-litrska posoda za vrč, 5-litrska okrogla steklenica in tehnični del z dvojno steno lahko zahtevajo različne ločilne črte, premere rezin, razporeditev in zaporedje odstranjevanja.
Zemljevid, kje se mora raztezati župnišče
Parison ne zapolni votline kot brizgana talina, ki teče pod visokim pritiskom. Razširja se in razteza proti steni votline. Globoki vleki, široke ravne površine, ostri vogali, zamaknjeni vratovi in korenine ročajev lahko zahtevajo več lokalnega materiala ali drugačno strategijo ločilnih linij. Uporabite polmere in geometrijo, ki jih je mogoče oblikovati, ne da bi zahtevali, da se tanko območje razteza dlje, kot zmoreta material in postopek.
Na risbo postavite kakovostne lokacije
"Enotna stena" ni merljivo pravilo sprejemljivosti. Označite kritična mesta in navedite testno metodo. Rame, vogal, koren ročaja, osnova, zvar in plošča imajo lahko različne funkcionalne potrebe. Povežite te lokacije zpostavitev parison-programiranjazato se geometrija kalupa in porazdelitev materiala ne prilagajata neodvisno.
Načrtujte krčenje brez izposojanja nepovezanega odstotka
Krčenje je odvisno od stopnje smole, porazdelitve stene, temperature votline, časa ohlajanja in geometrije delov. Uporabite podatke o dobavitelju materiala kot začetno referenco, nato uporabite metodo izdelovalca kalupov in potrdite dejanski del. Generični odstotek, kopiran iz druge steklenice, ni sprejemljiva osnova za določanje velikosti votline.
Ločilna črta, odščip in blisk morajo biti oblikovani skupaj
Ločilna linija določa, kje se dve polovici orodja zapreta in kje se lahko pojavi viden šiv. Postavite ga na mesto, kjer se lahko odpre kalup, zajame rob, del sprosti in oprema za obrezovanje doseže bliskavico. Izogibajte se nenadzorovanemu šivanju čez tesnilno površino, pomemben okras ali drug funkcionalni vmesnik.
Odščipnitev je značilnost oblikovanja zvara
Na repu ali dnu nasprotni stisnjeni območji stisneta skupaj dve vroči steni. Detajl mora premakniti dovolj materiala, da oblikuje zvar, hkrati pa ustvari nadzorovano prelomno linijo za bliskovito odstranitev. Pravilna podlaga, koti, odmik in žep so odvisni od smole, debeline parizona, zapiralne akcije in dela. Obravnavajte jih kot izdelane dimenzije in ne kot standardni blok, kopiran med materiali.
Objavljena patentna literatura o ekstrudijskem pihanju prav tako obravnava področje stiskanja, žep za bliskavico, temperaturo kalupa, hitrost zapiranja in čas odstranjevanja kot medsebojno spremenljivke in ne kot eno dimenzijo roba. To podpira konzervativno nakupovalno pravilo: potrdite detajl ščepca s smolo in poskusno metodo, ne le z videzom.
Preden naročite avtomatizacijo, oblikujte bliskovito pot
Identificirajte zgornjo bliskavico, repno bliskavico, ročajno bliskavico in vse odpadke kalibracije. Odločite se, ali se odstranitev izvede v kalupu, na postaji za prebijanje, s prirezovalnikom ali prek sekundarnega vpenjala. Masa bliskavice sodi v bruto povpraševanje po talini, zmogljivost mletja in načrtovanje ponovnega mletja. Risba orodja mora tudi pokazati, kako odstranjeni ostanki očistijo kalup in pot ven.
Hlajenje in odzračevanje odločata o tem, ali lahko votlina deluje s proizvodno hitrostjo
Hlajenje nadzira, kdaj je del dovolj stabilen, da zapusti kalup; odzračevanje nadzoruje, ali lahko razširjajoča se plošča doseže površino votline. Oba sta porazdeljena problema. Ena počasna, vroča ali zračno ujeta regija lahko nastavi cikel in videz za celoten del.
Razdelite hladilne kroge glede na toplotno obremenitev in potrebo po krmiljenju
Težki vogali, stisnjena območja, vratni vložki in globoki deli morda ne bodo oddajali toplote z enako hitrostjo kot tanka ravna stena. Več prepoznavnih vezij omogoča diagnosticiranje in uravnoteženje teh regij. Dokumentirajte dovod, izhod in smer vsakega tokokroga. Ne priključujte kalupa na rastlinsko vodo samo na podlagi premera cevi; preveri zahtevani pretok, tlak, temperaturo, kakovost vode in padec tlaka za končno orodje.
Objavljena študija končnih elementov o hlajenju z ekstruzijo in pihanjem je preučevala material kalupa, notranji prenos toplote, debelino dela in začetno parisonovo temperaturo kot spremenljivke, ki vplivajo na temperaturno polje in čas odpiranja kalupa. Ta raziskava ne zagotavlja časovnega cikla obljube za projekt Kinggle, vendar potrjuje, zakaj mora ponudba kalupa opredeliti tako toplotno zasnovo kot predpostavke postopka.
Poiščite prezračevalne odprtine, kjer se lahko zrak ujame
Ko se plošča razširi, med njeno zunanjo površino in votlino ostane zrak. Brez poti ven lahko ta zrak zadrži stik in prispeva k nepopolni teksturi, vlečenju linij ali slabo oblikovanim detajlom. ThePriročnik za načrtovanje ekstruzijskega pihanja Custom-Pakopisuje zračnike v ločevalni liniji in odprtine za votline v bližini vložkov ali globokih elementov. Natančna velikost prezračevalne odprtine in dovoljena oznaka za opazovanje sta še vedno odvisna od dela in materiala.
Možnost čiščenja je del zasnove zračnika
Zračniki lahko izgubijo učinkovitost, ko se naberejo ostanki, prah ali degradirani material. Datoteka z risbo kalupa in vzdrževanjem mora pokazati, kje se nahajajo zračniki, kako se povezujejo z atmosfero in kako se pregledajo, ne da bi poškodovali votlino. Sledite spremembam površine ali polnila glede na položaj, preden povečate pritisk pihanja, da kompenzirate blokirano pot.
Delo z visokim sijajem je ločen toplotni projekt
Hladnejše orodje lahko spodbuja odvajanje toplote, medtem ko lahko replikacija površine zahteva drugačno strategijo temperature votline. Strokovno pregledana študija iz leta 2023 je pokazala ekstruzijsko pihanje s spremenljivo temperaturo na enem ohišju avtomobilskega spojlerja iz ABS z uporabo nadzorovanega ogrevanja in vodnega hlajenja. To je dokaz za specializiran pristop in ne dokaz, da mora vsaka steklenica uporabljati variotherm orodje. Zgodaj navedite zahteve glede videza, da bosta kalup in cikel lahko zasnovana skupaj.
Zaključek vratu, način pihanja in odstranjevanje svetlobe so en vmesnik
Sistem zapiranja določa funkcionalne dimenzije na vrhu steklenice. Navedite risbo pokrova ali zapirala, tesnilno površino, detajl navoja ali zaskoka, funkcijo za odpiranje in dovoljeno stanje obrezovanja. Odločite se, ali bo končna obdelava oblikovana, kalibrirana, povrtana ali odrezana v kasnejši operaciji. Ne navajajte "standardnega vratu" brez nadzorovane revizije risbe.
Orodje prilagodite razporeditvi pihanja
Zgornje pihanje, spodnje pihanje in razporeditev igel različno postavljajo zrak in strojno opremo. Zatič za pihanje lahko sodeluje tudi pri kalibraciji vratu ali upravljanju bliskavice. Potrdite hod, centriranje, hlajenje, tesnjenje in trke z izbranim strojem Kinggle, namesto da prepustite izdelovalcu kalupov, da jih sklepa samo na podlagi steklenice.
Preverite nizvodne merilnike glede na isto referenčno točko
Vrat je lahko videti čist, vendar še vedno ni mogoče namestiti pokrovčka ali tesniti. Dogovorite se, katere referenčne točke in merila se uporabljajo pri preskušanju kalupov, testiranju tesnosti in kvalifikaciji polnilne linije. Ohranite identiteto merilnika in stanje kalibracije v zapisu o sprejemu. Če avtomatski trimer spremeni vrat po oblikovanju, preglejte končno stanje in ne samo oblikovanega vzorca.
Izvirna primerjava: reference stroja Kinggle za presejanje v kalup
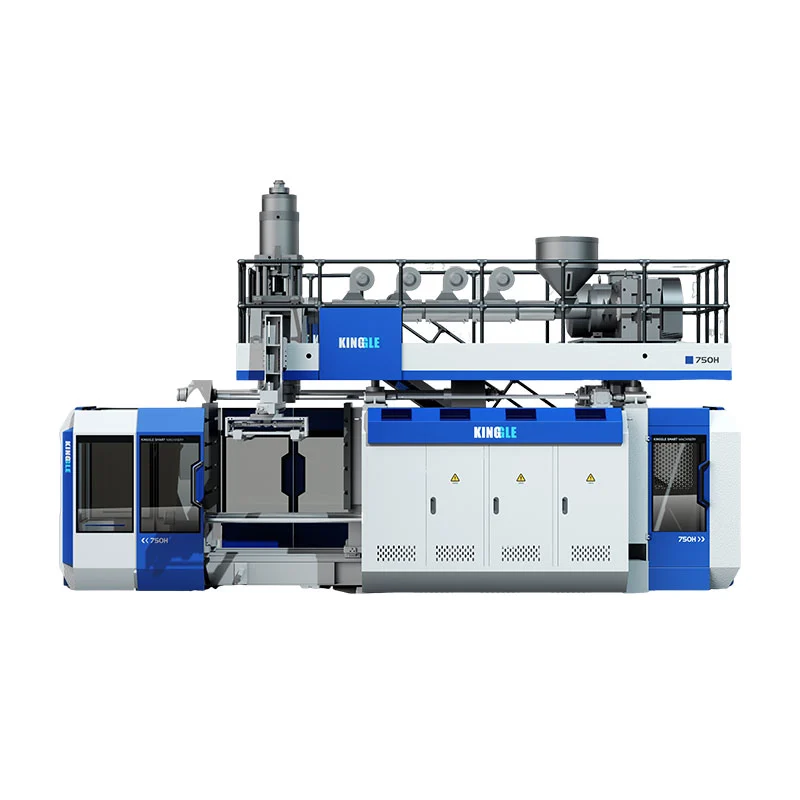
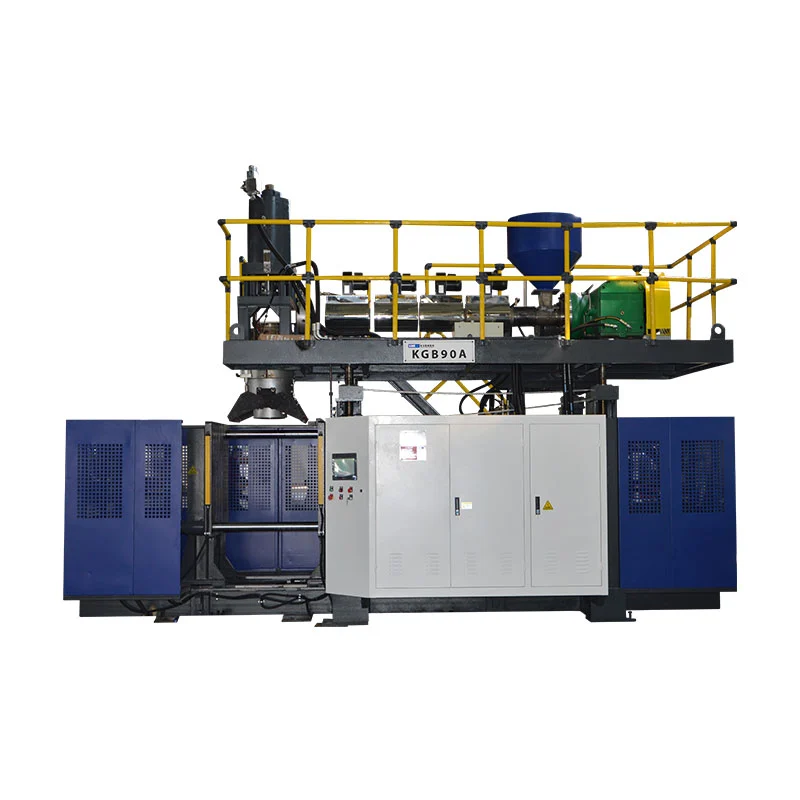
Spodnja tabela izvleče polja, povezana s plesnijo, s petih trenutnih strani izdelkov Kinggle. Zajema neprekinjene in akumulatorske stroje, tako da lahko kupci vidijo, zakaj nominalna prostornina posode ne more nadomestiti risbe vmesnika orodja.
| Objavljen model | Strojni razred | Največja referenca vsebnika | Velikost plošče kalupa (Š×V) | Objavljena največja velikost kalupa (Š×V) | Razpon debeline kalupa | Vpenjalna sila |
|---|---|---|---|---|---|---|
| KGB2L | Neprekinjeno, ena postaja | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Neprekinjeno, ena postaja | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Neprekinjeno, ena postaja | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akumulator, fiksni kalup | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akumulator, fiksni kalup | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tri ugotovitve, ki so pomembne pred sprostitvijo plesni
Prvič, litri ne določajo orientacije plesni.Neprekinjena referenca 15L objavlja širšo, a krajšo največjo vrsto kalupov kot referenca akumulatorja 30L. Poleg prostornine sta pomembna arhitektura in oblika dela.
Drugič, debelina kalupa ima svoj razpon.Kaviteta lahko ustreza navedenim dimenzijam ploskve in še vedno ne ustreza dovoljeni debelini ali razporeditvi odprtin. Hrbtne plošče, vstavki in hladilni priključki prispevajo k sklopu.
Tretjič, vpenjalna sila pripada izdelku in procesu.Vrednost strojne strani je razpoložljiva sila in ne dokaz, da je katera koli oblika v ovojnici primerna. Predvideno območje, pogoji pihanja, zahteva po odščipnitvi in konstrukcija kalupa zahtevajo inženirski pregled.


Material kalupa, vložki in površinska obdelava morajo slediti proizvodni nalogi
Material orodja vpliva na prenos toplote, obdelovalnost, popravilo, obrabo in stroške. Samo obseg proizvodnje ni dovolj za izbiro. Upoštevajte smolo, specifikacijo površine, odščipnitev, abrazivne ali korozivne pogoje, gibljive lastnosti, vzdrževalne zmogljivosti in sprejeto strategijo popravila.
Osnovni material kalupa
Vprašajte za natančno zlitino ali kakovost, toplotno obdelavo, kjer je to primerno, metodo izdelave vdolbinic in osnovo toplotnega načrtovanja. "Aluminijasti kalup" ali "jekleni kalup" je preširok za primerjavo.
Zamenljivi vložki
Vložki za vrat, odščipnitev, obrabo, navoj ali zračnike lahko lokalizirajo vzdrževanje in omogočijo drugačen material pri zahtevni funkciji. Zabeležite identifikacijo vložka in rezervni obseg.
Tekstura in gravura
Določite datoteke umetniških del, orientacijo, sprejemljivost globine/videza, interakcijo zračnikov in nadzor revizije. Potrdite, kako bo postopek reproduciral zahtevano površino.
Zaščita in skladiščenje
Določite čiščenje, odobreno protikorozijsko zaščito, odvajanje vode, transportne ključavnice, dvižne točke in pogoje skladiščenja. Ohranite vodne poti in stisnite površine med izpadom.
Priporočilo izdelovalca orodja za material mora vsebovati njegove predpostavke in izključitve. Ko primerjate dve ponudbi, preverite, ali obe vključujeta enak material za vložek, obseg hlajenja, gravuro, površinsko obdelavo, cevi, priključke, dvižno strojno opremo, poskusno delo in rezervne obrabljive dele.
Tovarniški preizkus: dokažite, da je kalup ponovljiv proces
Prva sprejemljiva steklenica dokazuje, da lahko sistem enkrat oblikuje del. Sprejem proizvodnje zahteva stabilno delovanje s sledljivimi pogoji. Naslednji potek dela je priporočena struktura dokazov in ne trditev, da vsak projekt Kinggle že uporablja isti protokol.
- Potrdite identiteto.Zabeležite stroj, kalup, vložke, orodje za izrezovanje, razred/lot materiala, barvo ali stanje ponovnega mletja in revizijo recepta.
- Stabilizirajte razmere.Zabeležite dejanske temperature, dovod/povratek hladilne vode, pogoje pihanja in stopnje cikla, potem ko proces doseže dogovorjeno stanje.
- Preglejte orodje.Preverite zaprtje ločilne črte, poravnavo, puščanje vode in zraka, stanje zračnikov, odščipne površine in varno gibanje.
- Vzorec po položaju.Ohranite identiteto votline, izpusta in postaje s tehtanjem, merjenjem sten, obrezovanjem in funkcionalnim testiranjem.
- Izmerite končno stanje.Vključite učinke povrtanja, luknjanja, odstranjevanja lupin ali drugih vključenih končnih korakov.
- Zabeležite vse izgube.Zavrnitve dnevnika, zaustavitve, alarmi, ročni popravki in prekinitve v smeri toka med dogovorjenim oknom.
- Shranite osnovno črto.Skupaj odobrite revizijo risbe, recept, fotografije, mere, merilnike in odprite korektivne ukrepe.
Diagnosticirajte vzorce, preden spremenite recept
| Opažen vzorec | Območja orodja ali procesa za pregled | Dokazi za zbiranje |
|---|---|---|
| Šibek ali nedosleden repni zvar | Parisonov položaj, detajli ščipa, zapiranje kalupa, lokalna temperatura, zaščita pred bliskom in odstranjevanje lusk | Pozicijsko označeni vzorci zvarov, bruto masa, tesno zaporedje in funkcionalni preizkus |
| Slaba tekstura ali nepopolne podrobnosti | Odprtine, lokacija ujetega zraka, stanje votline, stik s parizonom in temperatura | Zemljevid napak, pregled zračnikov, dejanski pogoji postopka in fotografije votlin |
| Zvitost po izmetu | Porazdelitev po stenah, ravnovesje hlajenja, čas izmeta, rokovanje in naknadno hlajenje | Temperatura/pretok po tokokrogu, časovna preverjanja dimenzij in stenska karta |
| Bliskavica na eni strani | Poravnava, vzporednost plošče, ločevalna površina, montaža kalupa in centriranje parisona | Zgodovina položaja, zaključni pregled in ponovitev delov pred/po popravku |
| Počasen ali spremenljiv cikel | Omejitev hladilnega tokokroga, vroča območja, debelina delov, odzračevanje in zakasnitev na koncu | Časi stopenj cikla, pogoji dobave/vračila in dnevnik zaustavitev |
Uporabi KingglovoPotek dela dokazov HMIko težave s plesnijo spremljajo alarmi ali spremembe zaporedja. Prenesite odobrene inšpekcijske točke vnačrt preventivnega vzdrževanjanamesto da bi čakali, da se kakovost delov zmanjša.
RFQ za pihanje in kontrolni seznam za pregled oblikovanja
- Nadzorovana 2D/3D datoteka del, revizija, zmogljivost, največje mere in predvidena vsebina.
- Risba zapirala in zaključka vratu, vzorci pokrovčkov, referenčna točka tesnjenja in končno stanje obrobe.
- Natančen razred smole, barva/aditivi, načrt za ponovno mletje/PCR in informacije o dobavitelju materiala.
- Končana teža, ocenjena bruto parison in hitra pot.
- Kritične lokacije sten in dimenzij s preskusnimi metodami in mejami sprejemljivosti.
- Puščanje, padec, najvišja obremenitev, navor, okoljski ali drugi funkcijski preskusi, specifični za projekt.
- Model stroja, število postaj in votlin, načrt iztočne glave in središčna razdalja.
- Plošča/namestitveni vmesnik, ovojnica kalupa, debelina, odprtina, objemka in razporeditev zatiča za pihanje.
- Ločilna črta, odščip, žep za bliskavico, vratni vstavek, zračniki, hladilni krogi in površinska obdelava.
- Vmesniki za odvzem, obrezovanje, testiranje tesnosti, transport in ravnanje z odpadki.
- Material orodja, razredi ploščic, trdota/obdelava, kjer je ustrezno, nadomestni deli in način popravila.
- Količina preskusnega materiala, trajanje postopka, vzorci, merilniki, zapis podatkov in prevzemna odgovornost.
- Splošna ureditev, dvižne točke, masa kalupa/težišče in odobren postopek zamenjave.
- Meja obsega: kalupi, orodja za izrezovanje, priključki, cevi, risbe, usposabljanje, embalaža in predmeti, ki jih dobavi kupec.
Za tovarniške storitve povežite končna vezja kalupa in razporeditev pihanja na Kinggle'spriročnik za načrtovanje uporabnosti in postavitve. Za razred stroja in proizvodno zaporedje uporabitevodilo za kontinuirano ekstruzijsko pihanjein potrdite, ali je za končni del potrebna akumulatorska ploščad.
Pogosta vprašanja
Kakšna je razlika med kalupom za pihanje in rezilno glavo za pihanje?
Glava matrice oblikuje staljeno ploskev pred oblikovanjem. Kalup za pihanje se zapre okoli tega dela, ga zatesni, sprejme zrak za pihanje, ohladi del in določi njegovo zunanjo obliko. So ločeni, a povezani orodni sistemi.
Katere informacije so potrebne za načrtovanje kalupa za iztiskanje s pihanjem?
Zagotovite risbe nadzorovanih delov in zapiral, razred smole, končne in bruto parisonove teže, kritične stene in dimenzije, funkcionalne preskuse, izhodni cilj, vmesnik stroja, načrt votline, metodo obrezovanja in tovarniške pripomočke.
Zakaj je odščipna zasnova pomembna pri ekstrudijskem pihanju?
Odščipni stisne in zapre vroč parison material ter pomaga določiti, kje se blisk loči. Njegova geometrija je v interakciji z materialom, debelino ploskve, zapiranjem kalupa, temperaturo, razbremenitvijo in odstranjevanjem lusk, zato jo je treba potrditi na dejanskem projektu.
Zakaj ekstrudijski kalup za pihanje potrebuje zračnike?
Zrak se lahko ujame med širijočo se steno in votlino. Prezračevalne odprtine mu omogočajo izhod v sili, tako da lahko parison pride v stik s površino kalupa in reproducira predvideno obliko in podrobnosti.
Kako hladilni kanali vplivajo na čas cikla pihanja?
Hladilni krogi odvajajo toploto, dokler se del ne sprosti brez nesprejemljive deformacije. Najpočasnejše vroče območje lahko omeji cikel, zato je treba postavitev tokokroga, pretok, temperaturo, material kalupa in porazdelitev sten oceniti skupaj.
Ali lahko obstoječi kalup za pihanje ustreza drugemu stroju?
Možno, vendar ne domnevajte. Preverite širino kalupa, višino, debelino, maso, namestitev, odprtino, objemko, položaj zatiča za pihanje, pripomočke, odvzemno pot, poravnavo rezalne glave in krmiljenje glede na sprejemni stroj.
Ali naj izberem aluminijast ali jeklen pihalnik?
Izbira je odvisna od toplotne zmogljivosti, proizvodne naloge, smole, površine in zahtev glede obrabe, strategije vložkov, zmogljivosti popravila, časa in stroškov. Vprašajte za natančen razred in konstrukcijske predpostavke, namesto da bi izbirali samo po imenu kovine.