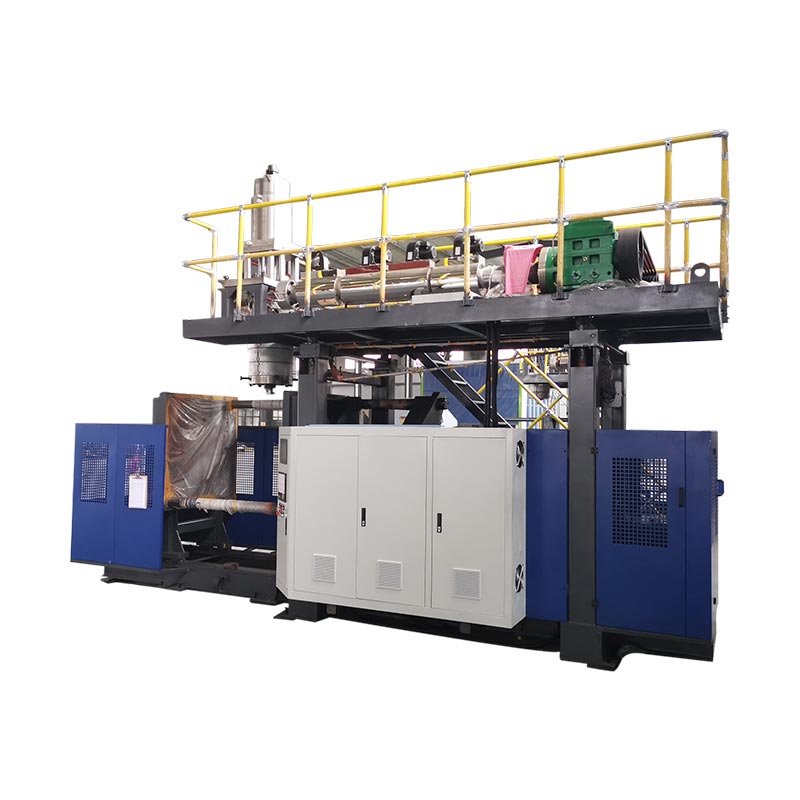
Čas cikla pihanja je treba skrajšati šele potem, ko ekipa izmeri, kje se trenutni cikel porabi, in potrdi, da sprejeti del še vedno ustreza specifikaciji.Hlajenje pogosto zavzema največji blok, tempo pa lahko določajo tudi parison dostava, gibanje sponke, pihanje, izpuh, odvzem in čakanje na koncu. Zgradite stabilno osnovno linijo, poimenujte eno dokazano omejitev, spremenite samo spremenljivko, ki jo nadzoruje, in nato primerjajte sprejeti izhod, porazdelitev sten, dimenzije, obliko po izmetu, zahtevane funkcionalne teste in napake, preden obdržite krajši cikel, z zabeleženimi izdelkom, smolo, plesnijo, stanjem uporabnosti in končno revizijo recepta, tako da lahko drugi premik ponovi rezultat.

Terminologija, ki jo uporabljajo produkcijske ekipe:optimizacija časa cikla pihanja, čas cikla ekstrudiranja pihanja, čas cikla stroja za pihanje steklenic, proizvodnja stroja za pihanje, zmanjšanje cikla, optimizacija časa hlajenja in učinkovitost proizvodnje pihanja. Ti izrazi kažejo na isti poslovni cilj, vendar se tehnično delo začne z izmerjenim procesom in ne s ciljnim odstotkom.
Šest mest, kjer je cikel mogoče omejiti
| Blokada cikla | Izmerite na stroju | Dokazi pred krajšanjem | Napaka, ki se lahko pojavi kasneje |
|---|---|---|---|
| Parison ali strel | Ponovljivi začetni/končni signal, dolžina parisona, strel ali položaj zbiralnika | Stabilna dobava in pravilno razmerje do zapiranja kalupa | Povešenost, kratka obroba, trak, premik teže ali profila |
| Zapri in zakleni | Ukaz, povratne informacije o položaju in stanje dokončanja | Jasno gibanje, popolno zapiranje in odobreno stanje stroja | Blisk, poškodba zaradi ščipa, nepopolno zapiranje ali trk |
| Pihanje in izpuh | Časovni razpored, vstopni zrak v stroj in obnašanje tlaka med dogodkom | Popolno napihovanje, podrobnosti, odzračevanje in varna sprostitev | Nepopoln del, izpuh, zlepljanje ali predčasno odpiranje |
| Hlajenje | Stanje dovoda in povratka glede na tokokrog, vzorec temperature kalupa in stanje dela ob izmetu | Stabilne dimenzije, stena, vrat, osnova in oblika po izmetu | Zvitost, ovalni vrat, krčenje, nagibno dno ali vroče obrezovanje |
| Izvoz in dolvodno | Zaporedje robota, tekočega traku, trimera in testerja | Del počisti vsak vmesnik s hitrostjo proizvodnje | Trki, zastoji, poškodbe obrezovanja ali zaostanki preizkuševalcev |
01 / OsnovaZačnite s ciklom, ki ga linija dejansko izvaja
Projekt s časovnim ciklom potrebuje eno ponovljivo merilno točko. Na neprekinjeni ekstruzijski liniji je ta točka lahko signal, povezan z rezom parison ali začetek naslednjega ponovljenega strojnega zaporedja. Pri akumulatorskem stroju je mogoče proizvodnjo bolje razumeti s pripravo brizganja, položajem akumulatorja, iztiskom in zaporedjem oblikovanja. Izberite signal, ki se pojavi enkrat na celoten dogodek oblikovanja, in ga dokumentirajte. Ne primerjajte cilja HMI iz enega stroja z ročno tempiranim opazovanjem iz drugega.
Kinggl gostujeMoog DigiPack III priročnikjasno opisuje razlikovanje. Za neprekinjeno ekstruzijo lahko krmilnik poveže parison profil s časom cikla in lahko izmeri interval med zaporednimi začetnimi signali. Za akumulatorski stroj je parisonov profil povezan s položajem akumulatorja, medtem ko se material potiska ven. Ta razlika je pomembna, ker lahko isto urejanje časa premakne profil stene na enem stroju, medtem ko ima drugačen učinek na drugem.
Zabeležite vsaj dovolj zaporednih dogodkov, da vidite normalno variacijo. Obrat mora izbrati obdobje vzorčenja, vendar mora zajemati dejanski vzorec delovanja: obe postaji na liniji z dvojno postajo, vse ustrezne izhodne odprtine ali votline, rutinsko odstranjevanje delov in nadaljnjo opremo, ki ureja sproščanje. Ločeno zabeležite alarme, kratke ustavitve in ročne posege. Povprečje, ki vključuje nerazvrščene izpade, skriva cikel, medtem ko najboljši posamezni dogodek skriva ponovljivost.
Sprejeti del shranite poleg časovnega zapisa. Zajemite revizijo izdelka in kalupa, razred in serijo smole, barvo ali pravilo za ponovno mletje, revizijo recepture, dejansko temperaturno stanje, vstopni zrak v stroj in stanje hladilne vode, delno težo, kritične lokacije sten, dimenzije in zahtevane funkcionalne preizkuse. Ta zapis je osnova. Če krajši poskus ne uspe, se lahko ekipa vrne k znanemu procesu, namesto da ga rekonstruira po spominu.
02 / DiagnozaSledi dogodku, ki omejuje naslednji cikel
Večina HMI omogoča preprosto urejanje časovnih nastavitev. Zaradi te priročnosti lahko ekipa zmanjša največje vidno število, preden ugotovi, kaj nadzoruje. Razbijte cikel na fizične bloke in opazujte njihove meje: priprava za parison ali brizganje, prenos kalupa, zapiranje in zaklepanje, premikanje pihalnega zatiča, napihovanje, hlajenje, izpuh, odpiranje, odnašanje in ravnanje po toku. Nekateri bloki se pojavljajo v serijah. Drugi se prekrivajo. Celoten cikel je določen s potjo, ki se mora končati, preden se lahko začne naslednji dogodek oblikovanja.
Preprosta časovnica je bolj uporabna kot seznam nastavitev. Posnemite začetni in končni signal za vsak blok in primerjajte ukaz z dejansko povratno informacijo. Če se hlajenje konča, vendar naprava čaka na signal robota za izbris, lahko skrajšanje časa hlajenja ustvari bolj vroč del brez spreminjanja cikla. Če naslednji parison ni pripravljen, ko se kalup vrne, hitrejše odpiranje ne more povečati proizvodnje. Če trimer ne more očistiti delov z novo hitrostjo, se je omejitev premaknila navzdol.
KingglovaVodnik po nastavitvah HMI in alarmihzaradi tega loči nastavljene vrednosti od dejanskih. Ukaz pokaže, kaj je krmilnik zahteval. Stanje senzorja, povratne informacije o položaju in fizično opazovanje kažejo, ali je do dejanja prišlo. Zgodovina alarmov stroja lahko razkrije tudi prvo blokado ali dovoljenje, ki je prekinilo zaporedje. Ponastavitev lahko odstrani najboljši namig.
Pred urejanjem recepta razvrstite vsako zamudo. Za oblikovanje in stabilizacijo dela je potreben produktivni čas. Pogojni čas ščiti gibanje ali čaka na preverjeno stanje. Čakanje, ki se mu je mogoče izogniti, izvira iz poznega robota, nestabilnega pripomočka, blokiranega hladilnega tokokroga, nedoslednega parisona, ročne potrditve ali zastojev na nižji stopnji. Izguba vzdrževanja je posledica obrabe, puščanja, slabega mazanja, poškodovanih senzorjev ali težav pri poravnavi. Vsak razred ima drugega lastnika in drugačen popravek.
03 / Odvajanje toplotePreverite učinkovitost hlajenja, preden skrajšate čas hlajenja
LyondellBasell'sVodnik za pihanje iz poliolefinovnavaja, da hlajenje zavzema večino cikla oblikovanja v mnogih aplikacijah za pihanje poliolefinov. Vodnik povezuje krajše cikle s pogoji prenosa toplote, kot so temperatura taline, temperatura kalupa, pretok vode in turbulenca, medtem ko še vedno zahteva želeno kakovost delov. To je uporabna usmeritev za diagnozo, ne niz univerzalnih Kingglovih vrednosti.
Začnite pri viru hlajenja in sledite dejanskemu tokokrogu. Zabeležite stanje dovoda in povratka hladilne tekočine pri stabilni proizvodnji, ne le na zaslonu hladilnika. Preverite, ali kalup prejema določen pretok in ali so vzporedni tokokrogi uravnoteženi. Poiščite topel krog, zamašeno cev, onesnažen kanal, nepravilno povezavo, zračni žep, puščanje tesnila ali toplotno obremenitev, ki je deljena z drugim strojem. Thepriročnik za stroj za pihanjepojasnjuje, zakaj je treba razlikovati med stanjem dobave naprave in vstopom v stroj.
Preslikajte kalup in izvrženi del. En sam površinski odčitek ne more predstavljati kalupa z vratnimi vstavki, stisnjenimi območji, debelimi ročaji, globokimi podstavki in ločenimi vezji. Uporabite odobreno merilno metodo obrata in primerjajte ponovljive lokacije. Opazujte, kdaj se pojavi deformacija: znotraj kalupa, med odvzemom, pri obrezovanju, na hladilnem transporterju ali potem, ko kos doseže sobno stanje. Vroči del, ki je eno minuto videti sprejemljiv, lahko pozneje pokaže ovalni vrat, nihajno dno, krčenje ali zamik dimenzij.
Formosa Plastics'Navodila za postopek vlivanja s pihanjem iz ekstruzije polietilenamed možnimi vzroki, ko je del prevroč, navaja kratek cikel, visoko temperaturo kalupa in zamašene kanale za hladilno tekočino. Prav tako povezuje nezadostno hlajenje kalupa z zvijanjem in svetuje preverjanje pretoka vode, temperature kalupa in stanja kanala. Ta razmerja podpirajo preiskavo hlajenja, vendar razred smole, kalup in specifikacija izdelka določajo sprejemljivo delovno okno.
Ne znižujte temperature hladilne tekočine iz navade. Kondenzacija je odvisna od razmerja med površinsko temperaturo, temperaturo okolja in vlažnostjo. Voda na kalupu ali okoli njega lahko vpliva na del in povzroči težave z opremo ali delovnim mestom. Zabeležite stanje prostora, ko je kondenzacija blizu delovne meje, in sledite postopkom hladilnika, plesni in naprave. Izboljšanje porazdelitve pretoka ali čiščenje omejenega tokokroga lahko obnovi prenos toplote brez premikanja ciljne temperature.
04 / Oblikovanje delovPorazdelitev stene spremeni količino toplote, ki jo mora plesen odstraniti
Potreba po hlajenju sledi plastiki v delu. Debelo območje vsebuje več vročega materiala kot tanko območje in lahko ostane mehko, potem ko so bližnje stene pripravljene za izmet. Podaljšanje celotne stopnje hlajenja lahko zaščiti to eno lokacijo, vendar dlje zadrži vsa druga področja v kalupu. Preden sprejmete dolg cikel kot neizogiben, primerjajte izmerjeno karto sten z zahtevami za načrtovanje in pričakovanim raztezkom od parizona do votline.
Priročnik Moog DigiPack III, ki ga gosti Kinggle, pojasnjuje, da parison programiranje nadzoruje razmik matrice vzdolž dolžine izdelka. Prav tako povezuje nepotrebne težke stenske odseke z daljšim hlajenjem in pojasnjuje, da je treba profil preveriti glede na izmerjeno debelino stene na poskusnih posodah. To razmerje uporabljajte previdno. Odstranjevanje materiala ni bližnjica v času cikla, razen če revidirani del še vedno izpolnjuje zahteve glede teže, minimalne stene, udarca, zgornje obremenitve, padca, tlaka, odpornosti proti kemikalijam in dimenzij, ki veljajo za izdelek.
Najprej poiščite vroče ali popačeno območje na končnem delu. Nato ta položaj povežite s programom parison, raztezanjem kalupa, odščipnitvijo in hladilnim krogom. Težka podlaga lahko izhaja iz profila, zajemanja repa ali geometrije. Vroči ročaj lahko vključuje tkanino, lokalno raztezanje, prezračevanje ali hlajenje. Topel vrat lahko vključuje stik s pihanjem, hlajenje vložka, odvečen material ali zakasnjeno sproščanje. Theprogramski vodnik parisonponuja metodo, ki temelji na meritvah, za premikanje materiala profila namesto urejanja točk po videzu.
Zasnova kalupa določa tudi razpoložljivo pot prenosa toplote. Postavitev kanala, pretočna pot, vložki, konstrukcija vratu, odzračevanje, površinski stik in oblika ločilne črte lahko omejijo, kako hitro se del stabilizira. Uporabi Kingglovovodnik za načrtovanje kalupov za ekstruzijsko pihanjeko ostane isto vroče območje po preverjanju naprav in odobrene stenske razporeditve. Vztrajna lokalna omejitev bo morda potrebovala popravek kalupa, ne pa druge spremembe časovnika.

Ohranite odobreno delno težo kot rezultat in ne edino kontrolo. Dva dela z enako skupno težo imata lahko različno porazdelitev sten in obnašanje pri hlajenju. Odrežite ali izmerite mesta, ki urejajo delovanje, in preverite obliko po izmetu v času, ki ga določa načrt za nadzor izdelka. Tako delo z debelino stene postane uporaben dokaz postopka in ne splošna trditev o prihranku materiala.
05 / Strojna logikaKontinuirani in akumulatorski stroji nimajo istega časovnega modela
Na stroju za kontinuirano ekstruzijsko pihanje ekstrudor neprekinjeno dovaja parison, medtem ko se ena ali več kalupnih postaj premika skozi svoje zaporedje. Tako je mogoče povezati čas cikla, dolžino parisona, čas reza in program debeline stene. Če se cikel spremeni, mora krmilnik še vedno namestiti predvideni profil vzdolž fizičnega roba in znotraj kalupa. Krajše zaporedje postaj, ki premakne profil, ni nevtralna sprememba hitrosti.
Priročnik krmilnika Moog opisuje krmiljenje profila na podlagi časa za neprekinjene stroje in krmiljenje na podlagi položaja za akumulatorske stroje. V neprekinjeni nastavitvi lahko določi čas cikla iz intervala med začetnimi signali, kot so zaporedni parisonovi rezi. Pri postavitvi akumulatorja profil stene sledi položaju akumulatorja med iztiskom. To objavljeno razlikovanje je razlog, zakaj mora obrat identificirati način stroja in krmilnika, preden si sposodi metodo časovnega cikla iz druge linije.
Akumulatorski stroj mora med potekom zaporedja oblikovanja pripraviti tudi zahtevani strel. Vprašajte, ali se plastificiranje ali kopičenje konča, preden je kalup pripravljen za naslednji posnetek. Če se akumulator še vedno polni, obrezovanje sekund od odprtja kalupa morda ne bo zmanjšalo celotnega cikla. Če se kopičenje konča predčasno, je lahko omejitev pot oblikovanja in hlajenja. Zabeležite dejansko pripravo udarca, blazino ali končni položaj, stanje taline in težo dela namesto sklepanja o pripravljenosti iz ene ciljne vrednosti.
Postavitev postaje spremeni tudi časovnico. Neprekinjeni stroj z dvema postajama lahko uporablja eno postajo, medtem ko druga hladi ali sprosti del, vendar morajo ekstruder, rezilna glava, prenosno gibanje, hladilni sistem in nadaljnja oprema podpirati prekrivanje. Kingglovaprimerjava ene postaje v primerjavi z dvojno postajopojasnjuje to odločitev o zmogljivosti. Postavitve z več glavami in več votlinami vplivajo na dele na dogodek in ravnotežje med izhodi ali votlinami; thevodilo z več glavami v primerjavi z vodilom z več votlinamiločuje te izraze.
Pri primerjavi strojev uporabite pravilen imenovalec. Nastajajoči dogodek ni vedno en del. Preštejte sprejete dele iz vseh ustreznih glav, votlin in postaj, nato pa vključite omejitve, zaradi katerih so ti deli prodajni. Stroj s hitrim sušenjem lahko še vedno proizvede manj sprejetih delov na uro, če ekstrudiranje, hlajenje, obrezovanje ali stabilnost kakovosti ne morejo slediti.
06 / ZaporedjeObnovite čakalni čas brez prekrivajočih se nevarnosti
Ko razumete hlajenje in parison dostavo, preglejte vrzeli med dejanji. Zakasnitev je lahko prej zgodovinska kot nujna, lahko pa tudi zagotovi odmik, stabilizacijo tlaka, izpuh, potrditev signala ali varno predajo. Ugotovite, kateri pogoj ščiti vsaka zamuda. Nato preverite, ali ima krmilnik že zanesljive povratne informacije za to stanje. Zamenjava fiksnega čakanja s preverjenim zaključnim signalom lahko izboljša ponovljivost, vendar le, če zasnova stroja in odobrena krmilna logika to podpirata.
Gostuje Kingglepriročnik za uporabo stroja za avtomatsko pihanjeločuje časovne kategorije, kot so zapiranje kalupa, čas pihanja, dejanja, povezana z izpušnimi plini, mikroodpiranje kalupa, gibanje pihalnega zatiča in zakasnitve robota. Priročnik vedno znova povezuje vrednosti z dejanskim proizvodom ali stanjem proizvodnje. Njegov vmesnik velja za dokumentirano družino strojev in se lahko razlikuje glede na model, možnost ali različico programske opreme, zato ga ne bi smeli spremeniti v splošen seznam priporočenih sekund.
Opazujte fizično zaporedje v zmanjšanih in nadzorovanih pogojih, ki jih dovoljuje strojni postopek. Prepričajte se, da cevi, kabli, pihalni zatiči, jedra, naprave za odvzem in deli ostanejo prosti skozi celotno pot. Preberite ukaz in povratno informacijo skupaj. Če gibanje doseže položaj zgodaj, vendar zaporedje še vedno čaka, poiščite natančno permisivo. Če povratne informacije prispejo z zamudo ali občasno, odpravite vzrok senzorja, mehanizma ali pripomočka, preden zmanjšate časovnik, ki jih je prikril.
Nadaljnje delo sodi na isto časovnico. Robot lahko hitro očisti kalup, vendar položi dele na tekoči trak, ki je že poln. Prirezovalnik morda zahteva stabilno delno temperaturo. Tester tesnjenja lahko postane ozko grlo, ko se proizvodnja stroja poveča. Zabeležite dolžino čakalne vrste in vzroke zaustavitve skozi prvo neprekinjeno delovanje, ne le med nekaj cikli na stroju. Najhitrejši varen strojni cikel ni uporaben, če premakne napake ali zastoje za eno postajo stran.
07 / EksperimentZaženite nadzorovan preskusni čas cikla, ki ga lahko ponovi druga izmena
Koristen preizkus se začne z vprašanjem, kot je "Ali vezje kalupa B omejuje varen izmet?" ali "Ali zakasnitev robotskega čiščenja ostane, potem ko je senzor preverjen?" Ne začne se z "Pospeši cikel." Navedite domnevno omejitev, spremembo, pričakovan odziv in delna preverjanja, ki lahko zavrnejo poskus. Določite eno osebo za nadzor urejanja receptov in eno osebo za beleženje rezultatov, tako da med vzorci ne pride do več prilagoditev.
-
Zamrznite odobreno izhodišče.Shranite ali natisnite sproščene nastavitve, določite paket izdelka in obdržite sprejete vzorce. Zabeležite dejansko spremembo cikla in sprejeti izhod pod stabilnimi pogoji.
-
Poimenujte eno omejitev.Uporabite časovnico zaporedja, zemljevid hlajenja, odčitke naprav, zgodovino alarmov in opazovanja na koncu. Napišite dokaze, ki kažejo na to omejitev.
-
Določite dovoljeno spremembo.Uporabite dokumentacijo stroja, kalupa in smole. Nastavite nadzorovano mejo prilagajanja in povratno točko. Med opazovalnim oknom ne spreminjajte druge spremenljivke.
-
Nastavite sprožilce zavrnitve.Vključite ustrezne znake, kot so nestabilna zapora, nepopolno gibanje, vroči ali lepljivi deli, zvitost, dimenzijski premik, teža ali okvara stene, blisk, izbruh, alarmi, zastoji ali nevarno vedenje.
-
Teci skozi stabilizacijo.Označite dele po času, postaji, glavi ali votlini. Ne sodite o novem stanju od prvega dela, če spremenjena spremenljivka potrebuje čas, da doseže novo stabilno stanje.
-
Izmerite sprejemljivo proizvodno okno.Izvedite nadzorovane vizualne, teže, stenske, dimenzijske in funkcionalne preglede. Vključite nadaljnje obrezovanje, testiranje in pakiranje, ko določajo prodajni del.
-
Obdrži, zavrni ali razišči.Spremembo obdrži le, ko je definirano okno mimo in se sprejeti izhod izboljša. Obnovite osnovno linijo, če se kakovost ali nadzor poslabšata. Odprite dejanje orodja, pripomočka ali vzdrževanja, ko preskus razkrije fizični vzrok.
Vzorčni načrt se mora ujemati s črto. Pri stroju z dvojno postajo vključite obe strani. Pri nastavitvi z več glavami ohranite identiteto glave. Na kalupu z več votlinami ohranite identiteto votline, kjer je to praktično. Povprečje lahko prikrije en vroč krog ali en tanek izhod. Thevodnik za napake pri pihanjuprikazuje, kako fiksni in naključni vzorci vodijo do različnih preverjanj.
Zapisi o poskusih morajo vključevati staro vrednost, novo vrednost, čas spremembe, odgovorno osebo, dejansko porazdelitev cikla, serijo materiala, stanje uporabnosti, ID vzorcev, izmerjene rezultate, zavrnitve in končno odločitev. Fotografije so uporabne za lociranje oblike in napake, vendar ne nadomestijo meritev. Če se postopek vrne na izhodišče, zabeležite tudi to. Neuspeli poskus lahko še vedno prepreči, da bi druga menjava ponovila isto idejo.
08 / KapacitetaIzračunajte izhod iz sprejetih delov, ne gibanja v suhem ciklu
Izhod suhega cikla opisuje premikanje stroja brez celotne obremenitve materiala, hlajenja in delnega prevzema. Uporaben je za preverjanje zmogljivosti gibanja, vendar ne obljublja prodajne proizvodnje. Izračun proizvodnje mora uporabiti dejanski del, smolo, kalup, število glav ali votlin, hladilni sistem, nadaljnjo opremo in metodo prevzema. To je razlog, zakaj Kinggle'sproces informacij o projektuvpraša za velikost izdelka, težo, material, debelino in zahteve glede proizvodnje, preden priporoči stroj.
Izmerite sprejemljivo proizvodnjo neposredno nad reprezentativnim proizvodnim oknom. Preštejte samo dele, ki izpolnjujejo opredeljena merila za sprostitev, in ločeno zabeležite načrtovane ustavitve, nenačrtovane ustavitve, izgubo nastavitve in zavrnitve. Ne skrivajte jih v enem samem nepojasnjenem faktorju učinkovitosti. Če linija proizvede več delov na dogodek, uskladite štetje po postaji, glavi ali votlini, tako da onemogočeni izhod ne izgine v skupni vrednosti.
| metrika | Izračun ali opazovanje | Uporaba | Pogosta napaka pri poročanju |
|---|---|---|---|
| Cikel sekund | Čas med istim dogodkom v ponavljajočih se stabilnih ciklih | Prikazuje tempo in variacije strojnih dogodkov | Poročanje o najkrajšem posameznem dogodku |
| Deli na dogodek | Sprejeti fizični deli, izdani z enim dogodkom popolnega oblikovanja | Povezuje glave, votline in postaje z volumnom | Ob predpostavki, da vsako prodajno mesto proizvaja |
| Teoretična urna proizvodnja | (3.600 / sekunde cikla) × deli na dogodek | Primerjava načrtovanja pri neprekinjenih pogojih | Imenovanje rezultat zajamčena proizvodnja |
| Sprejeta urna proizvodnja | Sprejeti deli / opazovane proizvodne ure | Prikazuje uporaben rezultat iz paketa testiranega izdelka | Štetje čistilnih, namestitvenih ali zavrnjenih delov |
| Spremeni rezultat | Sprejeti izhod po minus sprejeti izhod pred, pod usklajenimi pogoji | Preizkuša, ali je urejanje izboljšalo resnični cilj | Primerjava različnih izdelkov, izmen ali pripomočkov |
Poleg hitrosti poročajte tudi o kakovosti. Vključite rezultate teže in sten, kritične dimenzije, izid funkcionalnega testa, število odpadkov ali zadržanj, stanje uporabnosti in revizijo recepta. Zmanjšanje za dve sekundi nima samostojnega pomena brez izvirnega cikla, števila delov, sprejetega izkoristka in preskusnih pogojev. Ta članek zato ne objavlja cilja odstotnega izboljšanja. Rezultat mora izhajati iz podatkov o liniji kupca.
Za nov stroj ali kalup določite izhodno metodo pred poskusom. Kingglovavodnik za tovarniški sprejemni testpojasnjuje, kako povezati izmerjeno količino z natančnim izdelkom, materialom, kalupom in pogoji uporabnosti. Uporabitekontrolni seznam ob zagonuvzpostaviti stabilno stanje pred merjenjem časa invodnik za menjavoda se izguba pri namestitvi loči od stalne proizvodnje.
09 / MejePrekinite poskus, ko proces izgubi nadzor
Ustavite in obnovite odobreno stanje, če zaščita, zapora, zaustavitev v sili ali nadzor nevarne energije ne delujejo, kot je predvideno. Ustavite se zaradi nepričakovanega premika stroja, nevarnosti trka, neobičajnega hidravličnega ali pnevmatskega obnašanja, poškodovanih tlačnih komponent, električnega pregretja, puščanja ali neskladja med prikazano povratno informacijo in fizičnim položajem. Delo s časovnim ciklom nikoli ne odobri delovanja okoli napake.
Delni dokazi lahko tudi ustavijo sojenje. Bodite pozorni na ostanke, ki ne pridejo več v pravilen položaj, nepopolno zaprtje kalupa, naraščajočo bliskavico, nestabilno težo, tanke kritične stene, izpihnjenost, nepopolne podrobnosti, lepljenje, poškodbe obrobe, zvijanje, ovalne vratove, nihajna dna, krčenje ali napako pri funkcionalnem preizkusu. Formosin vodnik po postopkih povezuje več teh simptomov s čezmerno toploto, nezadostnim hlajenjem, kratkim ciklom ali stanjem hladilnega kanala. Uporabite simptom, da znova odprete pravilno diagnozo, namesto da dodate širok čas ohlajanja, ne da bi našli vzrok.
Povečajte, ko omejitev zahteva spremembo kanala kalupa, modifikacijo matrice ali vpihovalnega zatiča, spremembo krmilnega programa, spremembo zapore, delo tlačnega sistema ali delovanje zunaj okna kvalificirane smole in stroja. Uporabitepriročnik za preventivno vzdrževanjeza ponovljive ugotovitve opreme. Obrabljen mehanizem lahko upočasni cikel, vendar hitrejši ukaz tega ne bo popravil.
Končajte projekt z izdano osnovno linijo. Posodobite recept le s postopkom odobritve obrata, priložite vzorec in zapis meritev ter navedite, kateri izdelek, kalup, smolo in konfiguracijo stroja zajema rezultat. Hranite zavrnjene preizkuse v dnevniku sprememb. Ko lahko naslednja izmena ponovi sprejeti cikel in pojasni njegove omejitve, je izboljšava pripravljena za normalno proizvodnjo.
10 / OdgovoriPogosta vprašanja o času cikla pihanja
Kaj določa čas cikla ekstruzijskega pihanja?
Čas cikla je določen z najpočasnejšo zahtevano potjo skozi pripravo za parison ali injekcijo, premikanje kalupa, napihovanje, hlajenje, izpuh, odpiranje, odvzem in ravnanje po toku. Geometrija izdelka, porazdelitev sten, obnašanje smole, hlajenje kalupa, arhitektura stroja in merila sprejetih delov vplivajo na to pot. Izmerite dejansko zaporedje in povratne signale, preden se odločite, kateri časovnik je odgovoren.
Ali je hlajenje vedno najdaljši del cikla pihanja?
V skladu z vodnikom za pihanje LyondellBasell hlajenje zavzema večino cikla oblikovanja v številnih aplikacijah poliolefinov, vendar ni samodejno aktivna omejitev na vsaki liniji. Naslednji začetek lahko določa dostava Parisona, polnjenje akumulatorja, prenos kalupa, čiščenje robota, obrezovanje ali testiranje. Časovnica prikazuje, ali bi zmanjšanje hlajenja spremenilo celoten cikel ali bi izvrglo le bolj vroč del.
Kako skrajšati čas hlajenja, ne da bi pri tem prišlo do zvijanja?
Najprej preverite pogoje dovoda in povratka hladilne tekočine, ravnotežje tokokroga, čistočo kanala, vzorec temperature kalupa in vročo lokacijo na delu. Primerjajte porazdelitev stene z risbo in odobrenim postopkom. Spremenite eno dokumentirano stanje, pustite, da se proces stabilizira, ter preverite dimenzije in obliko po zahtevanem intervalu po izmetu. Če ostane isto lokalno vroče območje, bo morda potreben tehnični pregled plesni ali porazdelitve sten.
Ali krajši cikel vedno poveča učinek pihanja?
Ne. Izhod se poveča le, če je spremenjeni cikel omejitev linije in so dodatni deli sprejeti. Hitrejši strojni dogodek lahko povzroči bolj vroče dele, več zavrnjenih delov, zastoje robota, poškodbe obrezovanja ali zaostanek preizkuševalca. Primerjajte sprejete dele na opazovano uro pod ustreznimi pogoji izdelka, materiala, kalupa, uporabnosti in kakovosti. Gibanje v suhem ciklu, teoretično proizvodnjo in sprejeto proizvodnjo ohranite kot ločene številke.
Kako parison programiranje vpliva na čas cikla?
Parisonovo programiranje spremeni mesto, kjer je material vzdolž izdelka. Nepotrebno težka področja lahko zahtevajo več hlajenja, medtem ko pretanka področja lahko ne uspejo na testih izdelka. Pri neprekinjenih strojih je profil stene mogoče sinhronizirati tudi s časom cikla, tako da lahko časovna sprememba premakne postavitev profila. Preverite lokacije sten, delno težo in poravnavo profila po spremembi cikla, namesto da predvidevate, da shranjena krivulja ostane pravilna.
Katere podatke je treba poslati Kingglu za težavo s časom cikla?
Pošljite model stroja in različico krmilnika, risbo izdelka, ID-je kalupov in orodij, razred in serijo smole, revizijo recepta, videoposnetek cikla, posnet z varne lokacije, časovnico dogodkov, zgodovino alarmov, delno težo in zemljevid sten, kritične dimenzije, fotografije napak, opazovanja dovodnega zraka v stroj in hladilne vode, vzroke za zaustavitev v smeri toka in sprejet izhod v določenem obdobju. Ti dokazi pomagajo pri ločevanju vzrokov za hlajenje, orodje, krmiljenje, pripomočke, material in ravnovesje napeljave.

Pogovorite se o izdelku in ciklu kot enem sistemu
Pošljite dejansko risbo dela, smolo, kalup, konfiguracijo stroja, časovnico trenutnega cikla, opazovanja uporabnosti in izmerjene rezultate kakovosti. Kinggle lahko pregleda dokaze o stroju, orodjih, krmilnikih in proizvodnem cilju.
Pošljite svoje proizvodne podatkeViri, uporabljeni za ta vodnik
Priročniki, ki jih gosti Kinggle, podpirajo izjave o dokumentiranih kontrolah in strojnem zaporedju. Vodila proizvajalca polimera podpirajo razmerja med hlajenjem in napakami. Viri OSHA so vključeni za varnostno mejo Združenih držav. Noben od teh virov ne ponuja univerzalnega cilja cikla za vsak izdelek ali stroj.
- Priročnik za uporabo avtomatskega stroja za pihanje, ki ga gosti Kinggle, dostopno 8. septembra 2026.
- Priročnik za nadzor debeline stene Moog DigiPack III Parison, MRJ06301, ki ga gosti Kinggle, dostopno 8. septembra 2026.
- LyondellBasell, Vodnik za pihanje iz poliolefinov, dostopno 8. septembra 2026.
- Formosa Plastics, vodnik za postopek pihanja iz ekstruzije polietilena, dostopno 8. septembra 2026.
- OSHA 29 CFR 1910.147, Nadzor nevarne energije, dostopno 8. septembra 2026.
- OSHA 29 CFR 1910.212, Splošne zahteve za vse stroje, dostopno 8. septembra 2026.