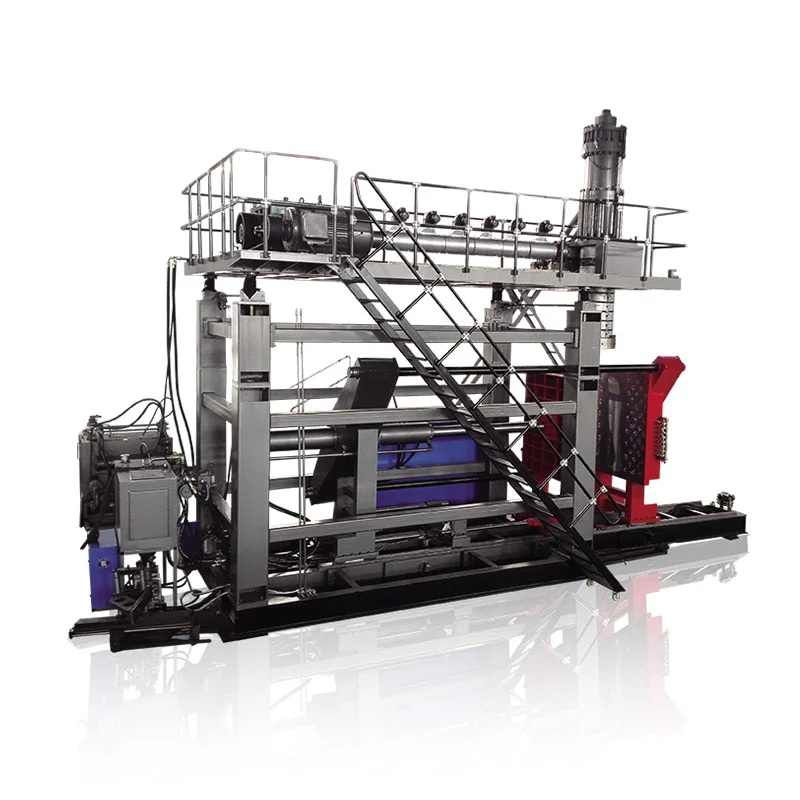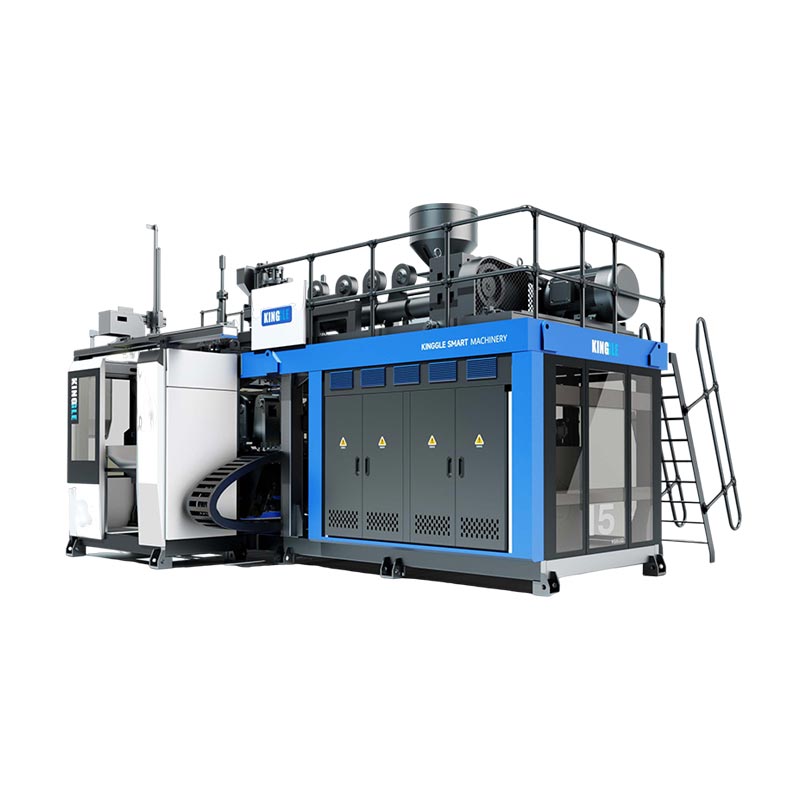
Avtomobilsko pihanje lahko proizvede votle dele, kot so zračni vodi in rezervoarji za tekočine. Izbira opreme se začne z risbo dela, določeno smolo in zahtevami glede sprejemljivosti. Samo oglaševana prostornina posode stroja ne more ugotoviti, ali bo oblikovala določen kanal, se prilagodila kalupu ali dala zahtevani končni rezultat.
Uporaben pregled nakupa spremlja del skozi celoten proces: oblikovanje, odstranitev, obrezovanje, sestavljanje in pregled. Razrešite obvezne zahteve glede izdelkov in orodij, preden primerjate nominalno proizvodnjo ali ceno. V nasprotnem primeru lahko cikel hitrega oblikovanja prikrije proizvodno celico, ki še vedno zgreši cilj dostave.

Avtomobilski deli za pihanje: aplikacije in primernost postopka
Avtomobilske dele združite po tem, kaj morajo narediti, namesto po dejstvu, da so votli. Zračni kanal v kabini, komponenta za dovod zraka v motor in rezervoar za tekočino potrebujejo različne preglede. Njihovi pogoji delovanja in vmesniki določajo vprašanja, na katera mora odgovoriti predlog stroja.
| Del družine | Vložki za vzpostavitev | Vprašanja glede opreme in orodja |
|---|---|---|
| HVAC kanali v kabini | Zračna pot, geometrija povezave, prostor za namestitev in določena funkcionalna preverjanja | Ali lahko predlagana pot oblikuje telo in pusti dostopna mesta za obrezovanje in pregled? |
| Deli za dovod zraka motorja | Določeni pogoji temperature, tlaka ali vakuuma, izpostavljenost medija in zahteve za povezavo | Ali smola, pot oblikovanja in celotna celica ustrezajo tem posebnim pogojem? |
| Rezervoarji za tekočino | Tekočina, servisni pogoji, vrata, montažne lastnosti in merila sprejemljivosti | Kako bodo izdelani in preverjeni ohišje, vmesniki in kakršen koli poznejši sklop? |
| Drugi votli tehnični deli | Primeri obremenitev, mere, značilnosti sestavljanja in predvidena uporaba | Ali je pihanje primerno ali bi bilo treba primerjati drug način oblikovanja ali spajanja? |
Projekti sistema goriva naj bodo na ločeni poti odobritve. na primerRISE opisuje požarno testiranje plastične posode za gorivov skladu z Uredbo ZN 34, priloga 5, klavzula 5. To je določen obseg preskusa, ne celoten kontrolni seznam za odobritev. Vzpostavitev veljavnega trga, zahtev in odgovornosti za odobritev za dejanski projekt sistema goriva; strojni katalog, ki navaja "avtomobilske rezervoarje", ne vzpostavlja skladne proizvodnje rezervoarjev za gorivo.
Pihalno oblikovani kanali HVAC: geometrija, vmesniki in zahteve za stroje
Pri pihano oblikovanih kanalih HVAC preglejte zračno pot in vse povezave skupaj. Telo, ki ga je mogoče oblikovati, še vedno potrebuje odprtine, ki jih je mogoče obrezati, locirati in preveriti. Plastični kanali po meri morajo torej doseči fazo ponudbe z definirano tako oblikovano geometrijo kot predvideno končno geometrijo.
Ločite prezračevanje kabine od zahtev za dovod zraka v motor
Ne prenašajte materiala za dovod zraka motorja ali preskusnih pogojev v kanal kabine zgolj zato, ker oboje prenaša zrak. Zabeležite okolje namestitve, odobren material in zahtevana preverjanja za določen del. Če so tlak, vakuum, nihanje temperature ali izpostavljenost tekočini pomembni, opredelite ustrezne pogoje v specifikaciji projekta.
Preglejte dokončano povezavo, ne le oblikovane odprtine
Na risbi označite priključne konce, montažne referenčne točke, spremembe preseka in predlagana mesta obrezovanja. Nato preverite, kako bo del sedel v končni ali kontrolni napravi. Koristno vprašanje pri pregledu je, ali lahko isti sistem referenčnih točk dosledno locira del med obrezovanjem, merjenjem in sestavljanjem.
Preden določite celico, navedite zahtevani pretok, prehod, prileganje ali preverjanje tesnjenja. Ta preverjanja bodo morda potrebovala namenske naprave ali ločene postaje. Morali bi imeti dodeljenega dobavitelja in metodo prevzema, namesto da se domneva, da prihajajo s strojem za pihanje.
Preden izberete velikost stroja, izberite pot postopka
Pogovorite se o tem, kako bo parison dosegel votlino kalupa, preden izberete večji stroj. Parison je vroča votla cev, ki jo proces oblikuje in napihne. Njegovo ravnanje in namestitev morata ustrezati geometriji.
Običajno ekstrudiranje v primerjavi s 3D sesalnim pihanjem
Torayjeva tehnična razlaga 3D oblikovanja s sesalnim pihanjemopisuje sesalno uvajanje parisona v votlino kalupa za dolge, zapletene votle oblike. To je posebna ureditev postopka. Običajnega stroja za ekstruzijsko pihanje z robotom za odstranjevanje delov ne bi smeli obravnavati kot enakovreden dokaz te zmogljivosti.
Za nerodno pot zahtevajte pregled poti oblikovanja z uporabo dejanske geometrije in smole. Primerjajte običajno ekstruzijsko pihanje, specializirano namestitev ali sesalno pot in spojene oblikovane dele, kjer je to primerno. Primerjava bi morala obravnavati izvedljivost oblikovanja, vmesnike in nadaljnje delo, namesto da bi predvidevali, da ena pot ustreza vsakemu avtomobilskemu vodu.
Dostava taline in konfiguracija pogona naj bosta ločeni
Neprekinjeno iztiskanje in delovanje akumulatorske glave opisujeta dovajanje taline. Postavitev Parisona opisuje drugačen del procesa. Hidravlični, servohidravlični in električni pogoni opisujejo proženje. Primerjava le-teh na ločenih oseh olajša razlago kotacij in prepreči, da bi oznaka za avtomatizacijo nadomestila zmožnost oblikovanja.
Izberite smole za pihanje za dejansko uporabo v avtomobilih
Določite razred, ne le družino polimerov. »PA« ali »PP« pušča odprta vprašanja o ojačitvi, modifikaciji, obnašanju pri obdelavi in primernosti za predvideni del. EnvaliorjevoPortfelj Durethan PA6, na primer, razlikuje vrste za pihanje in ojačane razrede za cevi in zračne kanale. Priimek ne označuje zamenljivega recepta.
Pripravo materiala in plastificiranje prilagodite kvaliteti
Pridobite trenutna navodila za obdelavo za posamezne stopnje. Preverite predlagano ureditev sušenja in hranjenja, merjenje vlage, kjer je potrebno, primernost vijaka in glave, nadzor temperature in morebitne specifikacije glede odpornosti proti obrabi, potrebne za spojino. To so elementi za tehnično potrditev in ne razlogi za objavo ene temperature sušenja za vse inženirske plastike.
Toray ugotavlja, da sta viskoznost taline in stabilnost obdržanja oblike pomembna za primernost smole za pihanje. Zabeležite stanje materiala in nastavitve postopka med poskusom, da se lahko problem oblikovanja razišče glede na znani recept. Ne sprejmite objavljene hitrosti ekstrudiranja HDPE stroja kot dokaz njegove stopnje dobave z drugo smolo.
Ponovno mletje hranite v skladu z odobrenim receptom
Zabeležite vir, zgodovino predelave in predlagani delež ponovnega mletja, skupaj z dovoljenjem stranke in pregledi, potrebnimi za kvalificiranje recepta. Preizkusite predvideno proizvodno mešanico. Preskus z uporabo samo čiste smole ne dokazuje učinkovitosti s kasnejšim dodatkom ponovnega mletja.
Prevedite risbo dela v zahteve opreme za pihanje
Za pregled opreme za pihanje uporabite tabelo zahtev za dokaze. Vsaka obvezna zahteva potrebuje ustrezno specifikacijo, risbo ali zapisnik o poskusu. Nerazrešene postavke morajo ostati vidne, dokler jih odgovorna oseba ne zapre.
| Zahteva | Preverite v predlogu | Dokazi in zaključek |
|---|---|---|
| Povpraševanje po materialu in bruto strelu | Plastificiranje, specifično za razred, uporaben posnetek in dostava; vključite ostanke iz procesa namesto samo končne teže | Materialna evidenca in reprezentativna formacija |
| Namestitev kalupa | Ovoj, montaža, debelina in masa kalupa, pripomočki in servisni dostop | Risba vmesnika kalup-stroj |
| Odpiranje in odstranitev | Prostor za odpiranje, potrebni premiki kalupa, pot prijemala in razdalja za vroč del | Pregled gibanja in zaporedje odstranitve s pričo |
| Kritična območja sten | Orodje za glavo, nadzor parisonov in predlagane lokacije pregledov | Preslikane meritve glede na meje risanja |
| Končani vmesniki | Naprave za obrezovanje, spajanje, montažo in pozicioniranje | Merski in funkcionalni pregledi končnih delov |
| Sprejet rezultat | Celotna celica, točka štetja, pravila za prekinitev in ravnanje z zavrnitvijo | Preizkus na čas s sprejetimi količinami in zapisi zaustavitev |
Kako bi pregledal projekt avtomobilskega pihanja
Za projekt avtomobilskega pihanja bi pregledal risbo dela, preden bi razpravljal o zmogljivosti stroja. Moja izhodiščna vprašanja bi se nanašala na razred materiala, delovno okolje, priključne točke in zahteve glede sprejemljivosti. Nazivna prostornina posode stroja bi ostala referenca za pregled in ne osnova za odobritev kanala ali nepravilnega rezervoarja.
Če bi poskusni del dosegel ciljno težo, vendar ne bi opravil lokalnega preverjanja debeline stene, bi raziskal porazdelitev materiala, preden bi povečal skupno težo dela. Navedene lokacije pregleda bi primerjal s profilom parisona, pripravo materiala, orodja in zabeleženimi nastavitvami procesa. Dodajanje materiala povsod bi ostalo predlagana sprememba, dokler preverjanja ustreznih delov ne pokažejo, da je težava odpravljena.
Pregled orodja bi zajemal več kot to, ali se kalup prilega med ploščama. Preveril bi namestitev, debelino kalupa, odprtino, potrebne premike in celotno pot odstranitve dela. Pristanišča in funkcije namestitve bi prav tako potrebovali jasen načrt za obrezovanje, pozicioniranje in pregled po oblikovanju.
Za določen razred inženirske plastike bi zahteval navodila za predelavo in preveril predlagano razporeditev sušenja, podajanja, vijaka in glave. Ne bi uporabil podatka o prepustnosti HDPE kot dokaz učinkovitosti z drugo smolo. Za vse predlagane recepte za ponovno mletje bodo še naprej veljali veljavni materiali in zahteve kupcev.
Pred odobritvijo proizvodne celice bi v poskusni načrt vključil nadaljnje delo. Oblikovan kanal mora še vedno prestati dogovorjene stopnje obrezovanja, sestavljanja in pregleda. Zabeležil bi sprejeti izhod, prekinitve in ročne prilagoditve, nato pa bi ločil opravljene zahteve od elementov, ki jih je treba popraviti ali dodatne dokaze.
Moje priporočilo bi bilo odvisno od teh ugotovitev. Večji stroj ne bi bil moj samodejni odgovor na pomanjkanje proizvodnje; Najprej bi ugotovil, ali je omejitev nastala zaradi oblikovanja, ravnanja, končne obdelave ali pregleda.
Oblikovanje kalupov za pihanje, distribucija stene in kritični vmesniki
Teža končnega dela je ena meritev celotnega predmeta. Ne more prepoznati debeline pri upogibu, spoju ali odščipnitvi. Iz risbe in funkcije določite mesta pregleda, nato pa primerjajte meritve, opravljene v določenem stanju dela.
Ločeno vzdolžno in obodno krmiljenje
Preglejte vzdolžno programiranje parison ločeno od porazdelitve sten po obodu dela. Toray opisuje kontrolo debeline stene polmera v svoji razpravi o procesu 3D sesanja. Potrdite dejanske nadzorne funkcije predlaganega sistema; samo veliko število programskih točk ne dokazuje, da bo vsaka kritična lokacija dosegla svojo omejitev.
Za lokalno okvaro preslikajte meritev na njen položaj na delu in raziščite ustrezne spremenljivke postopka in orodja. Spremembe naj bodo sledljive, da bo mogoče preveriti njihove učinke. Obstoječiprogramski vodnik parisonpodrobneje pojasnjuje kontrolno temo.
Prenesite referenčne točke skozi končno obdelavo in montažo
Določite, kako bodo izmerjeni priključki, obrezani robovi in pritrdilne lastnosti glede na podane referenčne točke. Dogovorite se o podpori in merilnem stanju dela. Preglejte te vmesnike z dobavitelji kalupov in napeljave, ki uporabljajonačrtovanje kalupov in preverjanje vmesnika stroja, namesto da bi končno obdelavo obravnavali kot ločeno vprašanje po odobritvi kalupa.
Določite celotno avtomobilsko celico za pihanje
Narišite pot od priprave smole do točke štetja sprejetih delov. Vključite odstranjevanje, obrezovanje, odpiranje, spajanje, sestavljanje in pregled samo tam, kjer jih del potrebuje. Za vsako operacijo navedite dobavitelja, dokazila o prevzemu in odgovornost za integracijo.
Preverite vmesnike postaj: kako se del prenaša, kako se nahaja, kaj se zgodi, ko se nižja postaja ustavi in kako se zavrnjeni deli ločijo. Ponudba mora razlikovati med opremo, ki jo dobavi izdelovalec strojev, in opremo, ki jo dobavijo drugi. Thevodnik za konfiguracijo avtomatizirane linijepokriva te meje dobave.
Izberite preglede iz funkcije in specifikacije dela. Preskus tesnjenja, kjer je zahtevan, ne nadomesti dokazov o dimenzijah, prehodu, sestavi ali vzdržljivosti. Izogibajte se enemu splošnemu testnemu seznamu za vsako avtomobilsko aplikacijo.
Ločeno dokažite del in proizvodni proces
Načrtujte reprezentativen poskus glede revizije risbe, odobrenega materiala in predvidenega recepta. Zabeležite kalup, nastavitev, serijo materiala in merilni načrt. Sprejete količine, razloge za zavrnitev, zaustavitve in ročne posege hranite poleg zapisa cikla.
Dobaviteljev strojni preizkus in strankina odobritev proizvodnega dela služita različnim namenom.Javni pregled PPAP AIAGpovezuje odobritev proizvodnih delov z doslednim izpolnjevanjem projektnih zapisov in specifikacij med dejansko proizvodnjo pri stopnjah proizvodnje. Ta obseg je širši od prikazovanja gibanja stroja ali izdelave enega sprejemljivega vzorca.
| dejavnost | Vprašanje, ki ga obravnava | Dokazi za opredelitev | Samo po sebi se ne vzpostavi |
|---|---|---|---|
| Strojni ali celični FAT | Ali dobavljena oprema ustreza dogovorjenemu obsegu prevzema? | Pogodbeni pregledi, konfiguracija, poskusni pogoji in evidenca odprtih postavk | Vse funkcije končnih delov ali odobritev proizvodnje strank |
| Funkcionalna validacija dela | Ali končni del izpolnjuje navedene zahteve za uporabo? | Uporabni dimenzijski, montažni, funkcionalni in trajnostni zapisi | Trajna proizvodna uspešnost zunaj ocenjenih pogojev |
| Odobritev proizvodnega dela stranke | Ali predvideni proizvodni proces izpolnjuje kupčeve veljavne zahteve glede odobritve? | Predložitve in dokazila o proizvodnji, ki jih določi stranka, vključno s PPAP, kjer je to potrebno | Odobritev spremenjenega materiala, risbe ali postopka brez zahtevanega pregleda |
V načrtu prevzema projekta nastavite količine vzorcev, trajanje poskusa, merilne metode in morebitna statistična merila. Ne izposojajte si univerzalnega cilja Cpk ali trajanja delovanja iz generičnega strojnega članka. Za del opreme uporabiteVodnik za načrtovanje FATza vzpostavitev dogovorjenih kontrol.
Zaprite vsako zahtevo kot uspešno, zahteva popravljalno delo in ponovni preizkus ali še ni preverjeno. Slednjima dvema kategorijama dodelite lastnika in dokaz o zaključku. Ohranjanje teh stanj ločeno preprečuje, da bi nepopolna preskusna različica postala navidezna produkcijska izdaja.
Primerjajte proizvodnjo in stroške na meji sprejetega dela
Preštejte dokončane avtomobilske dele, ki prestanejo dogovorjena preverjanja. Navedite, ali cilj vključuje menjave, prekinitve in nadaljnje operacije ter uporabite isto časovno osnovo za vsako postajo. Glejvodnik za izračun stopnje proizvodnjeza razlikovanje med nazivnimi cikli in sprejeto močjo.
Ocenjevanje kanalske celice HVAC zunaj njenega cikla oblikovanja
Za hipotetični projekt avtomobilskega kanala HVAC bi začel z zahtevo 95 sprejetih delov na načrtovano uro. Predpostavimo, da je kalup z eno votlino, 32-sekundni cikel oblikovanja, 90-odstotna razpoložljivost faze oblikovanja in končni sprejeti izkoristek 96 % v celotnem procesu.
Nominalna hitrost oblikovanja bi bila 3600 ÷ 32 ali 112,5 delov na uro. Če uporabimo domnevno razpoložljivost izdelave, bi ostala zmogljivost faze oblikovanja 101,25 delov na načrtovano uro.
Ta številka ne bi določila končnega rezultata. Primerjal bi tudi zmogljivost obrezovanja, rokovanja in pregleda. Spodnja tabela prikazuje dva scenarija načrtovanja, ob predpostavki, da ni dodatnih izgub pri prenosu ali interakcij med zaustavitvami postaje. Obe številki zmogljivosti v smeri toka uporabljata načrtovane ure in že upoštevata domnevne prekinitve postaje; 96-odstotni izkoristek se nanese enkrat na koncu.
| Ukrep načrtovanja | Začetni scenarij navzdol | Spremenjen scenarij nižjega toka |
|---|---|---|
| Zmogljivost stopnje oblikovanja | 101,25 delov/uro | 101,25 delov/uro |
| Nadaljnja predelovalna zmogljivost | 90 delov/uro | 105 delov/uro |
| Predvideni končni sprejeti donos | 96 % | 96 % |
| Predvideni sprejeti rezultat | 86,4 delov/uro | 97,2 delov/uro |
| Zahtevan sprejet izhod | 95 delov/uro | 95 delov/uro |
V začetnem scenariju bi zmogljivost na nižji stopnji omejila celico na 90 delov na uro pred končnim dovoljenim izkoristkom. Predvidena sprejemljiva proizvodnja bi bila torej 90 × 0,96 = 86,4 delov na uro, pod zahtevano.
Nato bi ocenil nadaljnjo ureditev, ki lahko obdela 105 delov na uro. Ko stopnja oblikovanja takrat omejuje dobavo, bi predvidena sprejeta proizvodnja postala 101,25 × 0,96 = 97,2 delov na uro.
Popravljeni izračun bi cilj presegel le za 2,2 dela na uro. To bi obravnaval kot omejen prostor za načrtovanje in ne kot dokaz o odobreni stopnji proizvodnje. Reprezentativno preskušanje celic bi še vedno moralo ugotoviti dejanski cikel, prekinitve, zmogljivost na nižji stopnji in sprejeti izkoristek.
Ta primerjava bi usmerila inženirski pregled k ureditvi končne obdelave in pregleda, preden bi zahtevali večji stroj za pihanje.
Primerjajte enak obseg proizvodnje
V vsakem predlogu ločite stroške stroja, kalupa, priprave materiala, končnih napeljav, inšpekcije, integracije in poskusnih stroškov. Cene samo za stroj ni mogoče neposredno primerjati s ceno celotne celice. Ocenite dodatno zmogljivost glede na sprejete rezultate in povpraševanje po projektu; ne domnevajte, da bo večji stroj odstranil ozko grlo na nižji stopnji.
Pripravite RFQ za avtomobilske dele za Kinggle
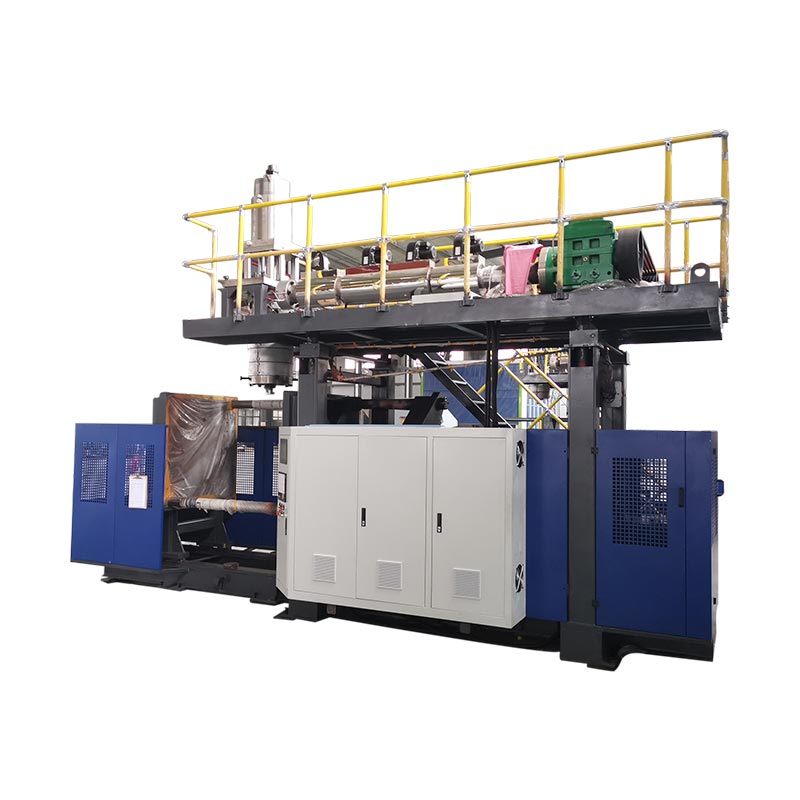
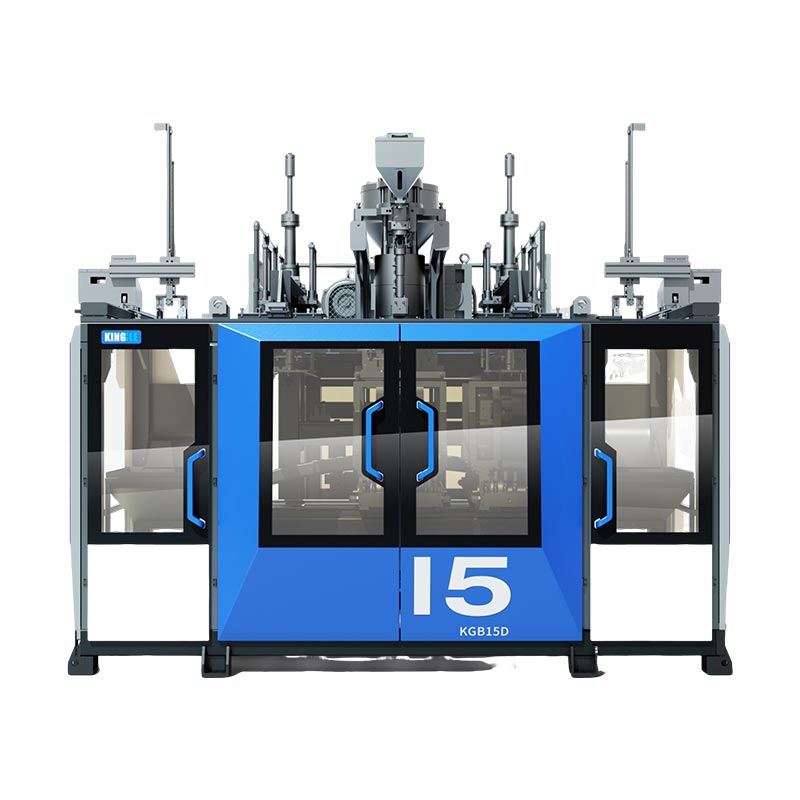
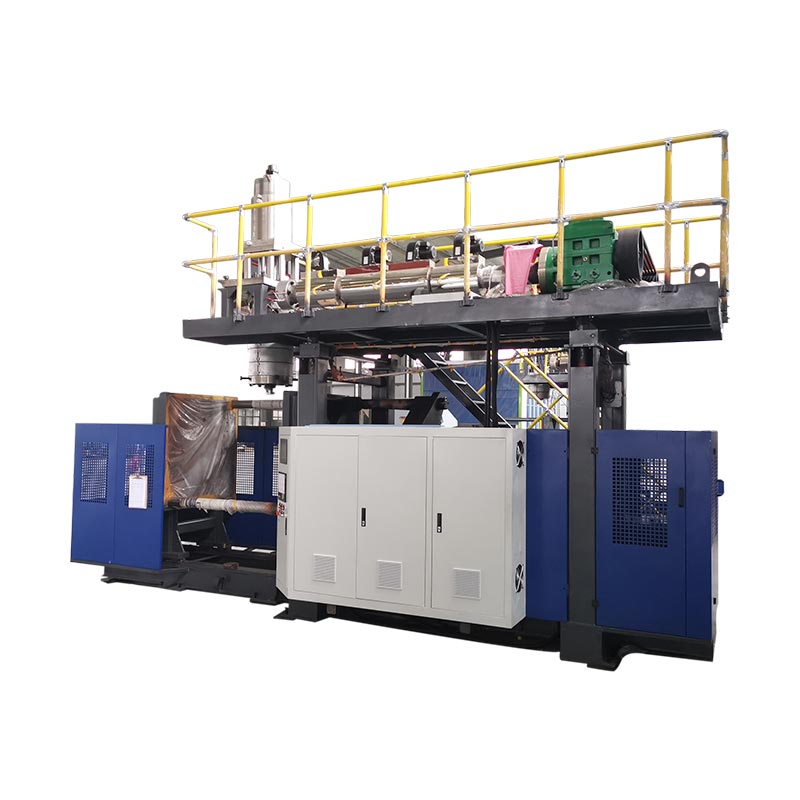
Kingglove objavljene platforme akumulatorjev zagotavljajo reference specifikacij za začetno razpravo. To niso samodejne izbire za primer hipotetičnega voda ali za vsak avtomobilski del. Predlagani material, kalup in celoten obseg proizvodnje potrebujejo še tehnični pregled.
| Referenčno polje | KGB80A | KGB100B |
|---|---|---|
| Oglaševana največja kapaciteta posode | 30 L | 120 L |
| Vpenjalna sila | 215 kN | 440 kN |
| Velikost plošče kalupa, Š × V | 750 × 860 mm | 1.200 × 1.200 mm |
| Največja velikost kalupa, Š × V | 520 × 860 mm | 920 × 1.200 mm |
| Debelina kalupa | 360 do 420 mm | 510 do 600 mm |
| Navedena povezava aplikacije | Cevovodi za avtomobilske dele | Avtodeli in rezervoarji za avtomobile |
Tabela reproducira izbrana polja s povezanih strani izdelkov Kinggle. Velikost plošče in največja velikost kalupa sta različni polji. Niti ne potrjuje popolne ovojnice gibanja, izhodne moči, specifične za razred, posebnega postopka sesanja ali odobritve sistema za gorivo. Zahtevajte risbo in konfiguracijo vmesnika za predlagano zgradbo.

Pošljite paket za pregled, ne le zahtevane količine stroja
- 3D in 2D risbe delov z revizijami, končano geometrijo, referenčnimi točkami in zahtevami kritičnih sten ali vmesnikov.
- Naveden razred smole, odobren proizvodni recept in ustrezna navodila za obdelavo.
- Delna teža, načrtovana razporeditev kalupov, obstoječe informacije o orodju in predlagano zaporedje končne obdelave.
- Zahtevani sprejeti rezultat s časovno osnovo, letnim povpraševanjem, mešanico izdelkov in zahtevami glede inšpekcij.
- Pogoji na lokaciji in jasen seznam dobaviteljev kalupov, pomožnih materialov, končne obdelave, pregledov in integracij.
Ti vnosi omogočajo, da naslov tehničnega pregleda ustreza nerazrešenim zahtevam in poskusnim pogojem, preden je konfiguracija stroja dokončana.
Pogosta vprašanja
Ali je mogoče vsak avtomobilski zračni kanal izdelati na običajnem stroju za pihanje?
Ne. Preglejte geometrijo, določeno smolo, vmesnike in dostop do orodja. Nekatere oblike upravičujejo oceno specializirane postavitve parison, oblikovanja s sesalnim pihanjem ali spojenih delov. Običajni stroj z robotom za prevzem sam po sebi ne vzpostavi teh zmogljivosti oblikovanja.
Je prostornina akumulatorja dovolj za izbiro stroja za avtomobilski del?
Ne. Pregledati je treba tudi povpraševanje po uporabnem posnetku, dostavo glede na material, namestitev kalupa, prostor za odpiranje, zahtevane premike, odstranitev delov in nadaljnja dela. Oglaševana prostornina posode je referenca za pregled in ne popolna izbirna metoda za nepravilen tehnični del.
Ali lahko HDPE stroj obdeluje določeno stopnjo inženirske plastike?
To zahteva pregled priprave materiala, plastificiranja, orodja za glavo, kontrol in predlaganega postopka za posamezen razred. Objavljena stopnja iztiskanja HDPE ne dokazuje učinka z drugo smolo. Potrdite konfiguracijo in zaženite reprezentativni preskus s predvidenim materialom.
Zakaj lahko del doseže ciljno težo, vendar ne prestane preverjanja debeline stene?
Teža opisuje celoten del, medtem ko preverjanje debeline meri lokacijo. Material se lahko različno porazdeli med regije brez ustrezne spremembe skupne teže. Preslikajte neuspešno lokacijo in raziščite ustrezen material, orodje in pogoje postopka, preden se odločite, kako to popraviti.
Ali je s prehodom FAT stroja končana odobritev proizvodnega dela stranke?
Ne. FAT pokriva dogovorjeni obseg sprejemljivosti opreme. Validacija končnih delov in odobritev proizvodnje strank zahtevata svoja uporabna dokazila. Kjer se zahteva PPAP, potrdite strankino predložitev in zahteve glede proizvodnje, namesto da bi dobavo opreme obravnavali kot odobritev.
Ali je nakup avtomobilskega stroja za pihanje enak nabavi delov za pihanje po meri?
Ne. Nabava opreme zadeva stroje, vmesnike orodij, integracijo in obseg sprejemljivosti za proizvodni proces. Nabava končnih delov zadeva proizvajalčevo odgovornost za proizvodnjo in dobavo teh delov. Preden primerjate dobavitelje, pojasnite, kateri obseg se zahteva.
Za pregled opreme avtomobilskih delov pošljite risbo in zahteve glede materialaKingglova kontaktna stranali e-poštoprodaja@kinggle.com. telefon:+86-574-87103665. Podatki o podjetju so na voljo naKinggle O strani.
Odobrite proizvodno pot, preden se zavežete stroju
Začnite z delom in materialom, določite pot oblikovanja in spremenite risbo v eksplicitne zahteve glede opreme in validacije. Nato primerjajte celotne predloge na meji sprejetega dela. Problem obveznega prileganja potrebuje rešitev; hitrejši cikel ali nižja nabavna cena ga ne more zapreti.