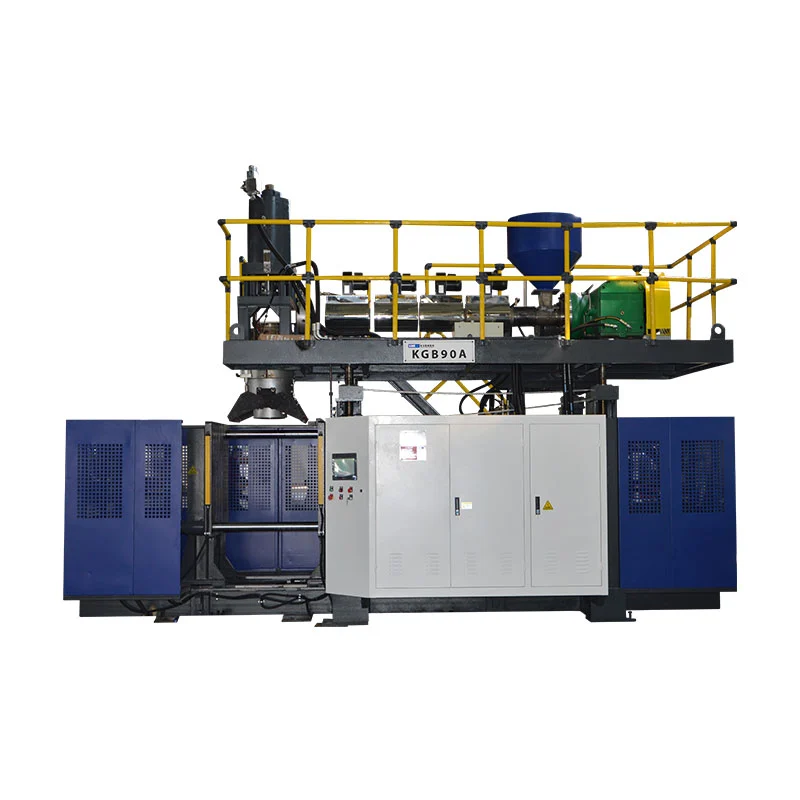
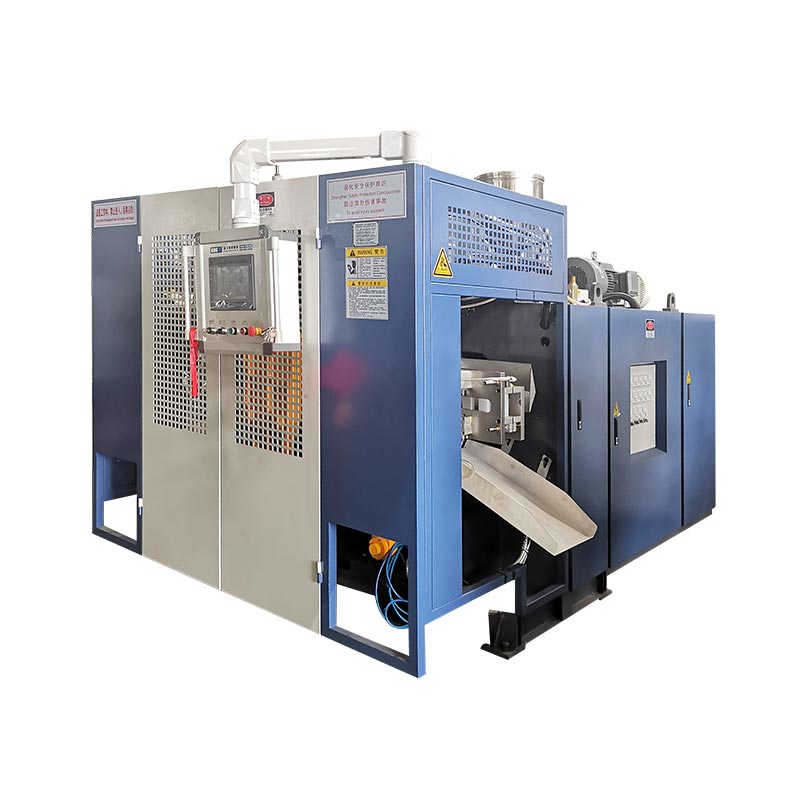
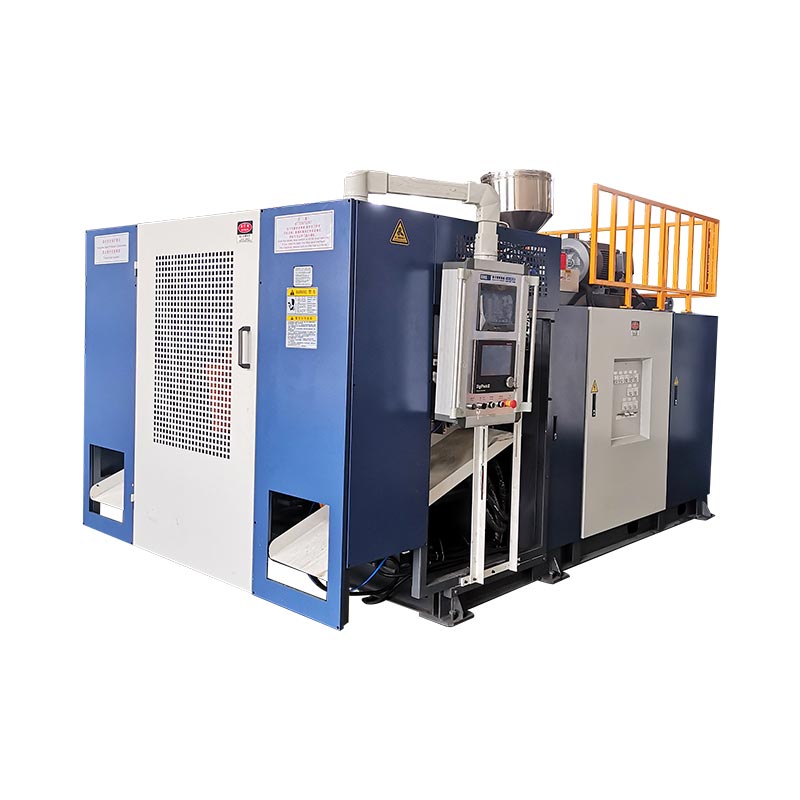
Izberite Kinggle KGB90A, ko odobreni izdelek lahko uporablja objavljeno postavitev z enim ekstruderjem in ne zahteva dveh talilnih tokov KGB90AP, potem ko so določeni material, proizvodnja in preizkusi izdelka.Izberite KGB90AP, ko specifikacija izdelka resnično zahteva dvoslojno ali dvobarvno ekstruzijo, ker sta na njegovi trenutni strani izdelka navedena dva 70 mm vijaka in je treba dva toka materiala pregledati ločeno. Pred katero koli izbiro potrdite ovojnico kalupa, bruto parisonovo maso, smolo, strukturo stene, sprejeto proizvodnjo in tovarniške pripomočke glede na končni del, namesto da se zanašate samo na oznako prostornine 60 L.

Pet odločitev, ki jih morate sprejeti, preden zaprosite za ponudbo
- En tok taline ali dva
- Največja bruto parisonova masa
- Končana velikost kalupa in vmesniki
- Sprejet rezultat z resničnim izdelkom
- Obseg uporabe stroja in celotne linije
KGB90A
Izdano z enim 90 mm polžem in ekstruderskim motorjem 45 kW. Začnite tukaj za koncept izdelka z enim tokom, odvisno od potrditve projekta.
KGB90AP
Objavljeno z dvema 70 mm polžema in dvema motorjema ekstruderja 22 kW. Njegov namen je dvoslojna ali dvobarvna proizvodnja.
| Objavljen predmet | KGB90A | KGB90AP | Pomen izbire |
|---|---|---|---|
| Največja prostornina posode | 60 L | 60 L | Nazivna zmogljivost ne dokazuje, da določen del ustreza. |
| Ureditev ekstruderja | En 90 mm vijak | Dva 70 mm vijaka | To je glavna razlika modela za strukturo sten in barve. |
| Moč motorja ekstruderja | 45 kW | 2 x 22 kW | Vrednosti nameščenega motorja niso energijski rezultati izdelka. |
| Objavljena zmogljivost taljenja HDPE | 130 do 160 kg/h | 130 do 160 kg/h | Potrdite zmogljivost z dejansko smolo in bruto povpraševanjem po parisonu. |
| Zmogljivost akumulatorja | 6,6 L | 6,6 L | Preverite prostornino in maso injekcije glede na celotno parison. |
| Objavljena teža PE akumulatorja | 4,95 kg | 4,95 kg | Sama delna teža izključuje praske, repe in dodatek za proces. |
| Vpenjalna sila | 280 kN | 280 kN | Predvideno območje in povpraševanje po procesu je še vedno potrebno pregledati. |
| Največja velikost kalupa, Š x V | 700 x 980 mm | 700 x 980 mm | Končni sestav kalupa mora ustrezati obema dimenzijama. |
| Razpon debeline kalupa | 460 do 550 mm | 460 do 550 mm | Vključuje vložke, zadnje plošče in podrobnosti za montažo. |
| Velikost stroja, D x Š x V | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | To je ovojnica stroja, ne celotna proizvodna celica. |
| Teža stroja | 14 t | 15 t | Uporabite končno splošno ureditev za podlago in rokovanje. |
Vir: trenutni KinggleStran izdelka KGB90AinStran izdelka KGB90AP, preverjeno 9. septembra 2026. Številke so objavljene reference in ne jamstvo za vsako konfiguracijo.
Prva odločitev je struktura stene, ne oznaka 60L
Oba modela imata enako nominalno prostornino 60 L. Ta skupna oznaka jih ne pomeni, da so zamenljivi. Tabela izdelkov KGB90A navaja en 90 mm vijak. Tabela KGB90AP navaja dva 70 mm vijaka. Kinggle navaja, da je sistem dvojne ekstruzije namenjen dvoslojni ali dvobarvni proizvodnji.
Začnite z risbo izdelka. Označite vsako potrebno stensko plast, barvno območje in tok materiala. Navedite, zakaj vsak obstaja. Drugi ekstruder je upravičen z zahtevo izdelka. Ne bi ga smeli dodati samo zato, ker se bolj zapleten stroj sliši zmogljivejši.
Za izdelek z enim tokom je KGB90A preprostejša objavljena arhitektura. Končni predlog še vedno potrebuje pregled materiala in orodja. Stran navaja PE, PP in ABS kot družine materialov, vendar ta seznam ne dokazuje, da bo vsak razred obdelan z enakim rezultatom. Obnašanje taline, geometrija izdelka in sprejemni testi ostajajo vložki projekta.
Za določen dvoslojni ali dvobarvni izdelek KGB90AP zagotavlja dva objavljena toka ekstrudiranja. Citat mora iti dlje. Ugotoviti mora, katera smola ali barva napaja vsak tok. Navesti mora tudi razmerje med ciljno plastjo, način zagona in načrt inšpekcijskega pregleda. Dva ekstruderja ustvarjata zmogljivost. Sami ne določajo specifikacije končne stene.
Izogibajte se zamenjavi plasti z izhodnimi odprtinami ali votlinami kalupov. Plast teče skozi steno izdelka. Izhod matrice tvori en parison. En del tvori votlina. Kingglovavodnik glave, votline in plastiločuje ta štetja. Vsako število postavite v svojo vrstico RFQ.
Kaj obe objavljeni tabeli povesta o skupni platformi
Trenutne tabele modelov prikazujejo skupno ovojnico oblikovanja. Oba imata vpenjalno silo 280 kN in kalupno ploščo 960 x 980 mm. Oba prikazujeta največjo velikost kalupa 700 x 980 mm. Objavljen razpon debeline kalupa je od 460 do 550 mm. Navedena prostornina akumulatorja je 6,6 L, s težo PE akumulatorja 4,95 kg.
Zaradi teh podobnosti je postavitev ekstruderja bolj vidna. KGB90A uporablja en 90 mm polž z navedenim motorjem ekstruderja 45 kW. KGB90AP uporablja dva 70 mm vijaka z dvema 22 kW motorjema. Obe strani objavljata razpon talilne zmogljivosti HDPE od 130 do 160 kg/h.
Ne dodajajte dveh podatkov o zmogljivosti KGB90AP, razen če tabela izrecno predstavlja ločene rezultate. Ne gre. Objavljena ponudba že opisuje model. Postavitev z dvojnim ekstruderjem lahko razdeli bruto talino med tokove, vendar odobreno razmerje slojev odloča o dejanskem povpraševanju vsakega toka. Tovarna potrebuje to razmerje pred določanjem velikosti smole in izvedbo preskusa.
Tudi dimenzije stroja so objavljene kot enake in sicer 5,45 x 3,5 x 4,2 m. Navedena teža se spreminja od 14 t za KGB90A do 15 t za KGB90AP. Ta razlika v eni toni je koristna za zgodnje načrtovanje. Ni dovolj za končni temelj, dvižni ali transportni načrt.
Obe mizi imata tudi isto oznako suhega cikla. Obravnavajte ga samo kot referenco strojnega gibanja. Ne določa preskusne posode, smole, delne teže, časa ohlajanja ali pravila za zavrnitev. Članek o izdelku mora to omejitev jasno navesti, namesto da bi kataloško linijo spremenili v proizvodno obljubo.
Pri čemer je KGB90A bolj neposredno izhodišče
KGB90A je model z enim ekstruderjem v tej primerjavi. Na objavljeni strani je naveden en 90 mm polž, razmerje L/D 24 in motor ekstruderja 45 kW. Kinggle kot del standardnega opisa modela navaja tudi regulator debeline MOOG 100, robotsko roko in sistem za pihanje od spodaj.
Ta postavitev je praktično izhodišče, ko odobreni izdelek uporablja en tok taline. Možne uporabe, ki jih je navedel Kinggle, vključujejo sode za pakiranje kemikalij, vedra za zlaganje, zunanje rezervoarje za vodo, avtomobilske rezervoarje, igrače, avtomobilske dele, zaboje za orodje in prometne ovire. Seznam prikazuje širino izdelka. Ne potrjuje, da vsak izdelek v teh skupinah ustreza enemu kalupu ali enemu receptu.
Pošljite dejanski del, preden prevzamete primernost. 60L ozek rezervoar in 60L širok zaboj za orodje imata lahko zelo različni projicirani površini. Njihovi kalupi se lahko razlikujejo tudi po širini, višini in debelini. Ročaji, globoki vleki, vložki in ločilne črte vplivajo na zahtevano obremenitev objemke in sponke. Največja količina izdelka je samo ena presejalna vrednost.
Razporeditev z enim ekstruderjem tudi olajša določanje poti materiala. Obstaja en glavni tok smole za sušenje, dovajanje, barvanje in čiščenje. To ne odstrani procesnega dela. Spremembe smole, barve in pravila za ponovno brušenje še vedno vplivajo na zagon in menjavo. TheHDPE in PP vodnikpojasnjuje, zakaj sama imena materialov ne določajo recepta.
Izberite KGB90A šele, ko to podpirajo zahteve izdelka. Če kupec pozneje doda drugo plast ali ločen vidni barvni tok, lahko ta sprememba vpliva na celoten paket za iztiskanje in rezalno glavo. Ceneje je poravnati stensko strukturo, preden je strojna zasnova zamrznjena.
Kaj KGB90AP doda in kaj še potrebuje od kupca
Kinggle opisuje KGB90AP kot model z dvojnim iztiskanjem za dvoslojno ali dvobarvno delo. Njegova trenutna tabela navaja dva 70 mm polža in dva motorja ekstruderja 22 kW. Objavljena največja zmogljivost posode, podatki o vpenjanju, ovojnica kalupa in podatki o akumulatorju se ujemajo s tabelo KGB90A.
Dodaten ekstruzijski tok je odločilna razlika. Projektu omogoča dovajanje dveh določenih tokov taline v sistem rezalne glave. Ti tokovi lahko predstavljajo dve barvi ali zasnovano plastno strukturo. Kupec mora zagotoviti materialni par in zahtevano razmerje med njima. Iz besed "dvojni sloj" ne bi smeli domnevati združljivosti.
Nadzor plasti zahteva tudi metodo pregleda. Odločite se, ali bo tovarna preverila skupno debelino stene, posamezno porazdelitev sloja, barvno mejo, videz ali test delovanja, specifičen za izdelek. Navedite, kje bo del razrezan ali izmerjen. Uspešen rezultat potrebuje risbo ali kontrolni načrt, ne pa vizualnega mnenja na stroju.
Objavljena stran KGB90AP kot aplikacije navaja tudi škatle z orodjem, kemično embalažo in igrače. Vsak lahko postavi različne zahteve glede oblike sten in postavitve barve. Škatla z orodjem ima lahko globoke funkcije in široko projicirano območje. Kemična embalaža lahko zahteva določen material in specifikacijo učinkovitosti. Deli igrač lahko prinesejo zahteve glede videza in barvne meje. Predlog stroja mora slediti dejanskemu delu.
Kinggl gostujeMOOG DigiPack III priročnikpojasnjuje, da so stenski profili akumulatorskega stroja povezani s položajem akumulatorja med iztiskom. To podpira postavitev profila vzdolž župnije. Ne nadzira samodejno razmerja slojev kupca. Zasnova ekstrudiranja in rezalne glave mora upoštevati to ločeno zahtevo.
60L izdelek mora še vedno ustrezati kalupu in akumulatorju
Nazivna prostornina je slab končni test prileganja. Dva votla izdelka lahko držita enako prostornino, medtem ko zahtevata zelo različne kalupe. Začnite z največjo širino, višino in globino dela. Dodajte ločevalno linijo, odščip, bliskavice, vratni ali spodnji vmesnik, vstavke, hladilne priključke in montažne plošče.
Primerjajte končni sestav kalupa z objavljenim oknom stroja. Obe 60L strani navajata največjo velikost kalupa 700 x 980 mm in razpon debeline od 460 do 550 mm. Plošča je navedena pri 960 x 980 mm. Te številke omogočajo zgodnji pregled. Odobrene risbe stroja in kalupa morajo potrditi končni vmesnik.
Nato preveri župnišče. Bruto parisonova masa vključuje končni izdelek, ostanke, ostanke in kateri koli procesni material, zajet med oblikovanjem. Na obeh straneh izdelka je navedena teža PE akumulatorja 4,95 kg. Te številke ne primerjajte samo s težo končnega dela. Uporabite celoten grobi posnetek in potrdite dejansko smolo.
Plod mora prav tako doseči zahtevano dolžino in obliko, preden jo gravitacija ali hlajenje popači. Stensko programiranje razporedi material po tej dolžini. Globoki vogali, ročaji in široki deli lahko raztegnejo parison drugače. Kingglovaprogramski vodnik parisonprikazuje, kako je treba profil preveriti glede na izmerjene lokacije sten.
Na koncu preglejte povpraševanje po sponkah in odprtino kalupa. Predvideno območje, udarni tlak in geometrija dela vplivajo na obremenitev oblikovanja. Vstavki in odstranitev delov vplivajo na prostor odpiranja. Thevodnik za načrtovanje kalupov za ekstrudiranjeponuja popolnejši kontrolni seznam vmesnika.
Ne prodajajte figure iz suhega cikla kot končnega izdelka
Obe trenutni strani z izdelki navajata "500 PC/HR" kot rezultat suhega cikla. Oznaka je pomembna. Suhi cikel ne dokazuje, da lahko kateri koli model izdela 500 sprejetih 60-litrskih izdelkov na uro. Ne vključuje identificiranega dela, bruto parisonove teže, materiala, debeline stene, zahteve po hlajenju ali nadaljnjega postopka.
Dejanska proizvodnja se začne s celotnim proizvodnim ciklom. Akumulacija in iztiskanje parizona se morata ujemati z zapiranjem kalupa. Pihanje, hlajenje, izpuh, odpiranje in odstranjevanje delov se morajo končati. Obrezovanje in ravnanje na koncu mora prav tako slediti. Zavrnjen del ne sodi v sprejet izhod.
Objavljeno območje talilne zmogljivosti HDPE je še ena meja. Na obeh straneh je navedeno od 130 do 160 kg/h. Primerjajte ta razpon z bruto povpraševanjem po materialu, ne samo s težo končnega dela. Bruto urno povpraševanje vključuje vsako parison komponento in načrtovano stopnjo dogodkov. Dejanska smola in stanje postopka lahko spremenita rezultat.
Uporabi Kingglovovodnik po času ciklaza prepoznavanje omejujočega dogodka. Nato preštejte sprejete dele v stabilnem zagonu. Zabeležite težo delov, porazdelitev po stenah, dimenzije in potrebne funkcionalne preizkuse. Hitro gibanje stroja nima velike vrednosti, ko izdelek potrebuje več hlajenja ali ko linija zavrne dele.
Energija bi morala uporabljati isti sprejeti imenovalec proizvodnje. Dve javni tabeli označujeta razpon od 35 do 45 kW kot povprečno porabo energije. Kilovati opisujejo povprečno moč, ne energije na del. Thevodnik za merjenje energijepojasnjuje, kako meriti kWh na sprejet izdelek. Naj bo ta rezultat povezan z dejanskim poskusom.
Proizvodna celica je večja od objavljene ovojnice stroja
Dve strani 60L objavljata enake dimenzije stroja: 5,45 m dolžine, 3,5 m širine in 4,2 m višine. To je koristen prvi pregled. Ne prikazuje servisnih prehodov, materialnih sistemov, delovnih mest operaterjev, rokovanja s kalupi, izpusta delov ali opreme za nadaljnji tok.
Zgradite celico okoli toka izdelka. Označite, kje smola vstopi in kje končani deli zapustijo. Pustite prostor za robota, obrezovanje, pregled in zavrnjen material. Pokažite pot menjave plesni. Ohranite dostop do grelnikov, hidravlike, rezilne glave in krmilne omare. Končna splošna ureditev mora opredeliti te vmesnike.

Izbrani konfiguraciji pripadajo tudi pripomočki. Vprašajte za končno priključno obremenitev, napajalno napetost, potrebo po vstopnem zraku stroja in zahtevo po hladilni vodi. Vključite vse lokalne pripomočke. Ne načrtujte rastline iz tabele podobnega modela. Možnosti in lokalna električna zasnova lahko spremenijo končni paket.
Kingglovapriročnik z zahtevami za komunalne storitveločuje priključno obremenitev od obratovalne zahteve. Zajema tudi pretok stisnjenega zraka, hlajenje in postavitev. Uporabite ga s pomožnim listom projekta in končno risbo stroja. Načrt lokacije mora biti odobren pred odpremo stroja.
Preverite navpično pot enako natančno kot tla. Objavljena višina ne vključuje vseh dvigov ali ovir na mestu. Preglejte vrata, strešno konstrukcijo, dostop z žerjavom in pot, ki se uporablja za ravnanje s kalupi. Pokažite ploščadi za vzdrževanje in odprta varovala na postavitvi. Stroj se lahko prilega notranjosti zgradbe, vendar ga je še vedno težko namestiti ali servisirati.
Dokončajte pregled s spodnjim tokom. Velik del potrebuje prostor za stabilizacijo, obrezovanje in premikanje brez poškodb. Potrdite spustno točko robota, širino tekočega traku in položaj pregleda. Če se postopek vrne v mlinček, označite tudi to pot. Te podrobnosti pogosto odločajo, kje lahko stroj stoji.
RFQ sestavite okoli osmih dokazov o izdelku
Zahteva po modelu brez paketa delov pušča največje odločitve odprte. Kingglovaprodajni proceszahteva fotografije ali risbe izdelkov, težo, velikost, material, debelino, izhod in potrebe glede kemične odpornosti. Za odločitev KGB90A in KGB90AP organizirajte te informacije v tem vrstnem redu.
- Pošljite risbo kontroliranega dela.Vključite splošne mere, podrobnosti o vratu ali vmesniku, omejitve ločilnih linij in zadnjo revizijo.
- Navedite bruto in končno maso.Ločite težo končnega izdelka od izbruha, repov in drugega procesnega materiala.
- Določite vsak materialni tok.Navedite razred smole, dobavitelja, barvo, pravilo ponovnega mletja in morebitno zahtevano razmerje med tokovi.
- Opišite strukturo stene.Označite en tok, dvojno plast ali dvojno barvo. Dodajte metodo pregleda in meje sprejemljivosti.
- Priskrbite paket kalupov.Predložite končno širino, višino, debelino, težo, postavitev hlajenja, pritrdilne točke, vložke in vmesnik za pihanje.
- Nastavite sprejet izhod.Določite prodajne dele na uro, načrtovane izmene, obdelavo odpadkov in nadaljnji proces, ki mora slediti.
- Navedite tovarniške pogoje.Vključite napetost, frekvenco, stisnjen zrak, hladilno vodo, višino stropa, dostop do dviga in razpoložljivo talno površino.
- Dogovorite se za poskus.Poimenujte smolo, kalup, trajanje preskusa, preverjanje kakovosti, število izhodov, energijsko mejo in dokumente, potrebne pred sprejemom.
Zahtevajte odgovor, ki ločuje podatke standardnega modela od podatkov, specifičnih za projekt. Standardna tabela pomaga primerjati platformo. Tehnična pogodba mora opisati naročeno konfiguracijo. Hranite številke revizije na risbi izdelka, risbi kalupa, uporabnem listu in načrtu prevzema.
Uporabitevodnik za tovarniški sprejemni testza določitev teka. Če je energija, povezana z izdelkom, del odločitve, EUROMAP 46.2 zagotavlja merilno metodo za določen stroj, kalup in določen izdelek. Metoda zahteva tudi, da izdelek izpolnjuje zahteve kupcev.
Kingglovastran za prenosponuja tabele parametrov in dokumente krmilnika za pregled. Potrdite, da se vsak dokument ujema s končnim modelom in kontrolnim paketom. Priročnik za podoben stroj je uporabno ozadje, vendar ne preglasi naročene tehnične datoteke.
Pred začetkom izdelave prosite obe strani, da podpišeta isti niz podatkov. Spremenjena struktura stene lahko spremeni izbiro ekstruderja. Težji parison lahko spremeni pregled strela. Večji kalup lahko spremeni prileganje stroja. Nadzor nad revizijami preprečuje, da bi zgodnja ponudba pomotoma postala končna prevzemna osnova.
V RFQ mora biti navedeno tudi, kateri elementi ostajajo odprti. Tipični primeri vključujejo končno kakovost smole, priključke za hlajenje kalupov ali avtomatizacijo na koncu. Vsaki odprti točki navedite lastnika in rok. Tovarna lahko nato loči potrjene vnose zasnove stroja od informacij, ki še potrebujejo odobritev kupca.
Izberite model, ki ustreza odobrenemu izdelku
KGB90A in KGB90AP imata veliko objavljenih omejitev oblikovanja. Izbira modela se torej začne z ekstruzijsko arhitekturo. Uporabite KGB90A kot izhodišče za odobren koncept enega toka. Uporabite KGB90AP, ko sta za določeno plast ali barvno strukturo potrebna dva ekstrudijska toka.
Ne uporabljajte kompleksnosti modela kot nadomestek za definicijo izdelka. Stroj z dvojnim ekstrudiranjem potrebuje dve poti za ravnanje z materialom, definirano metodo zagona in načrt pregleda plasti ali barve. Če izdelek teh funkcij ne potrebuje, dodajo delo, ne da bi ustvarili ugodnost sprejetega izdelka.
Ne izberite KGB90A samo zato, ker je navedena teža stroja manjša. Prileganje kalupu, bruto parison povpraševanje in sprejeta proizvodnja so pomembnejši. Izdelek z enim tokom lahko še vedno zahteva skrbno programiranje sten, hlajenje in ravnanje z deli. Preizkus izdelka mora dokazati popoln rezultat.
Če kupec pričakuje prihodnje izdelke, jih navedite zdaj. Preverite največjo plesen in najtežji bruto parison. Označite morebitne prihodnje dvoslojne ali dvobarvne zahteve. Nato se odločite, ali dodatna arhitektura sodi v prvi nakup ali kasnejšo linijo. Nepotrjene prihodnje zamisli hranite ločeno od trenutnega sprejemnega testa.
Pred odpremo zaženite dogovorjeni del z dogovorjenim materialom. Zabeležite recept, rezultate kakovosti, sprejeto proizvodnjo in pogoje uporabnosti. Uporabitekontrolni seznam ob zagonuza zagon invodnik za menjavoko družina izdelkov vključuje več kalupov ali barv.
Pogosta vprašanja
Kakšna je glavna razlika med KGB90A in KGB90AP?
Trenutna tabela KGB90A navaja en 90 mm polž in motor ekstruderja 45 kW. Tabela KGB90AP navaja dva 70 mm vijaka in dva 22 kW motorja. Kinggle opisuje KGB90AP kot možnost dvojnega iztiskanja za dvoslojne ali dvobarvne izdelke. Veliko objavljenih oblikovnih dimenzij je sicer enakih.
Ali nazivna zmogljivost 60 L pomeni, da bo primeren vsak 60-litrski izdelek?
Ne. Glasnost je samo zgodnja presejalna vrednost. Končni kalup mora ustrezati plošči, največjim dimenzijam kalupa, razponu debeline in razporeditvi odprtin. Bruto parison mora ustrezati zahtevam akumulatorja. Pregledati je treba tudi predvideno območje, zahtevo po sponkah, vstavke, hlajenje in odstranitev delov.
Ali se lahko objavljenih 500 kosov na uro uporabi kot proizvodnja?
Ne. Obe strani to številko označujeta kot izhod suhega cikla. Ne identificira oblikovanega izdelka, smole, teže, časa ohlajanja, pravila za zavrnitev ali nastavitev v smeri toka. Proizvodni učinek je treba meriti kot sprejete dele med dogovorjenim preskusom z dejanskim izdelkom in materialom.
Kdaj naj kupec izbere model z dvojno ekstruzijo KGB90AP?
Izberite KGB90AP, ko odobreni izdelek zahteva dva toka taline za določeno dvoslojno ali dvobarvno strukturo. Opredelite oba materiala, predvideno razmerje med tokovi in metodo pregleda. Drugega ekstruderja ne dodajte le kot splošno nadgradnjo.
Katere informacije o izdelku potrebuje Kinggle za predlog stroja 60 L?
Pošljite risbo ali fotografije izdelka, dimenzije, končno in bruto maso, razred smole, strukturo stene, zahteve glede debeline, ciljni učinek in funkcionalne preizkuse. Dodajte podrobnosti o kalupu in tovarniške pripomočke, ko so na voljo. Te informacije omogočajo, da stroj, rezalna glava, kalup in poskusni načrt uporabljajo isto osnovo izdelka.
Kako naj se primerja poraba energije med obema modeloma?
Izmerite vsak model, medtem ko izdelujete enak sprejet izdelek pod enakovrednimi pogoji. Zabeležite kWh stroja, sprejeto izhodno moč, ekstrudirano maso in vključene pomožne naprave iz istega časovnega okna. Ne primerjajte ocen priključenega motorja ali suhega cikla, kot da bi bili rezultati energije izdelka.
Izdelek pošljite pred izbiro modela
Delite risbo, smolo, bruto parisonovo maso, strukturo sten, podatke o plesni, sprejeto proizvodnjo in tovarniške pripomočke. Kinggle lahko nato potrdi, ali KGB90A, KGB90AP ali druga platforma ustreza projektu.
Zahtevajte ponudbo na podlagi izdelkaPreverjeni viri za ta vodnik
- Kinggle KGB90A 60L Akumulacijski stroj za pihanje, trenutni opis izdelka in objavljena tabela, preverjeno 9. septembra 2026.
- Kinggle KGB90AP 60L akumulatorski stroj za pihanje, opis dvojnega iztiskanja in objavljena tabela, preverjeno 9. septembra 2026.
- Navodila za uporabo Moog DigiPack III, metoda nadzora profila položaja akumulatorja, dostopna prek Kinggla.
- EUROMAP 46.2, različica 1.0, januar 2014, z izdelkom povezano merjenje energije za določen izdelek in kalup.
- Kinggle prodajni proces, informacije o izdelku, zahtevane za predloge strojev, preverjeno 9. septembra 2026.