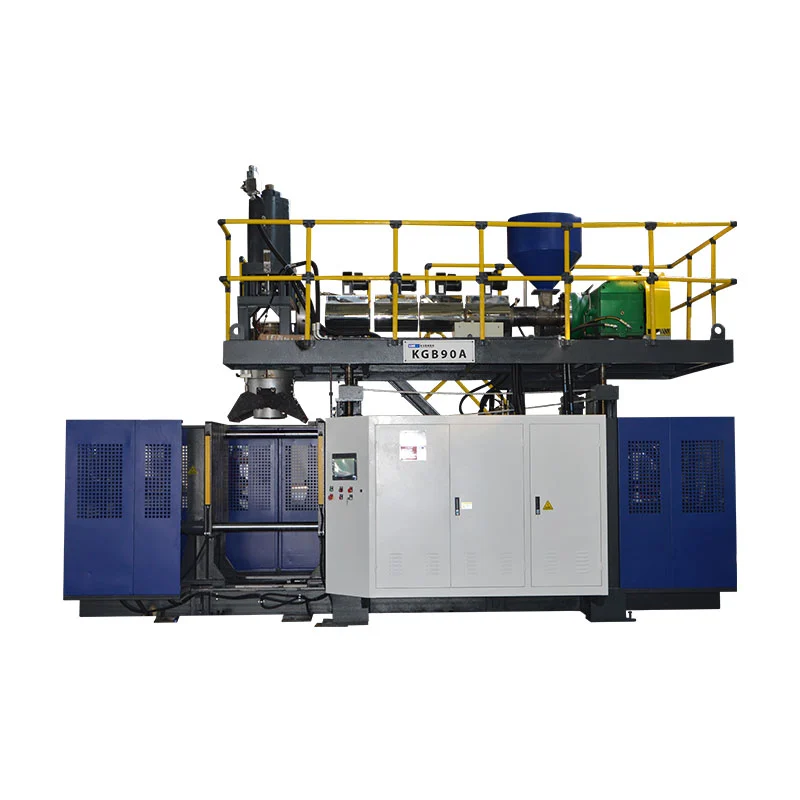
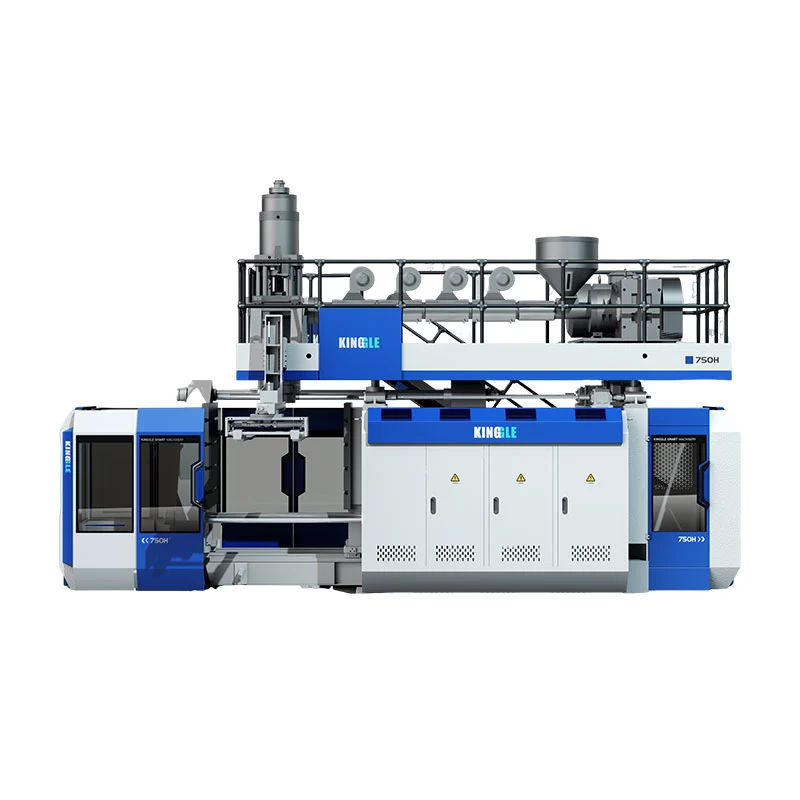
Avtomatski stroj za pihanje izberite glede na izdelek, ki ga mora dobaviti, in po postopkih, ki so vključeni po oblikovanju – ne glede na besedo »samodejno« v ponudbi. Za ekstruzijsko pihanje določite smolo, orodje, odstranitev, obrezovanje, pregled in prenos kot en proizvodni sistem. Priporočamo, da odobrite konfiguracijo glede na sprejete zabojnike na končni točki praznjenja, ne glede na kataloško številko suhega cikla.
Stroj za vlivanje lahko izvaja samodejni cikel, medtem ko ljudje še vedno odstranjujejo blisk, preverjajo steklenice ali polnijo škatle. To je morda prava ureditev za majhno, spreminjajočo se paleto izdelkov. Napačna ureditev je, če naložbeni primer predvideva, da so ta delovna mesta izginila. Pred primerjavo cen določite mejo.
Pet pomembnih odločitev pred naročilom
- Preden primerjate ravni avtomatizacije, povežite postopek oblikovanja z delom.
- Določite vse operacije prenosa in končne obdelave, vključno z delom, ki ostane ročno.
- Uravnotežite hitrost oblikovanja z zmogljivostjo obrezovanja, pregleda in pakiranja.
- Preizkusite odpravo napak in preklope, ne le neprekinjeno proizvodnjo.
- Primerjajte skupne stroške linije na sprejet zabojnik pod enakimi pogoji.

Kaj zajema "samodejno" pri pihanju?
»Samodejno« opisuje, kako so operacije nadzorovane. Ne določa, kako je plastični del oblikovan. Stroj za avtomatsko ekstruzijsko pihanje in stroj za pihanje plastenk iz PET lahko izvajata programirana zaporedja, vendar potrebujeta drugačno pripravo materiala, orodja in končne ureditve. Kupec, ki išče popolnoma avtomatski stroj za pihanje, mora najprej rešiti vprašanje postopka.
Pri ekstrudijskem pihanju stroj oblikuje staljeno cev, imenovano parison. Kalup zajame to cev, zrak pa tvori votel del. PET raztegljivo pihanje uporablja predobliko, ki je raztegnjena in napihnjena. Ti različni začetni obrazci pojasnjujejo, zakaj vodnik za polnjenje predoblik PET ni popoln vodnik za nakup za linijo steklenic detergentov HDPE.
| Odločitev | Ekstruzijsko pihanje | PET raztegljivo pihanje |
|---|---|---|
| Začetni obrazec | Ekstrudirana staljena parison | PET predoblika |
| Pogost kontekst nakupa | HDPE plastenke, posode z ročaji in industrijski votli deli | Prozorne steklenice za pijačo iz predoblik |
| Vprašanja avtomatizacije | Sprostitev dela, odstranitev bliskavice, obrezovanje, testiranje in prenos | Ravnanje s predoblikami, zaporedje segrevanja/raztezanja in pihanja ter prenos steklenic |
Referenca postopka:Vodnik Kingglovega stroja za pihanje. Geometrija izdelka in razred smole določata končno izbiro postopka.
Ločite stroj, celico in črto
Avtomatski cikel na ravni stroja pokriva dogovorjeno zaporedje oblikovanja. Avtomatizirana celica doda definirano rokovanje ali končno obdelavo okoli tega stroja. Proizvodna linija povezuje zaporedne operacije prek dogovorjene meje sprejetih izdelkov. Pakiranje je lahko znotraj te meje ali pa ostane ločena tovarniška operacija.
To so uporabne razlike pri nakupu in ne obljuba, da vsak dobavitelj uporablja isto terminologijo. Vnesite dejanske operacije v specifikacijo. »Popolnoma avtomatsko« brez seznama opreme pušča preveč prostora za različne interpretacije.
Dajemo prednost posebnemu opisu, kot je "avtomatsko oblikovanje, usmerjeno odvzemanje, odstranjevanje lusk in preizkušeno praznjenje" pred široko oznako. Kupcu pove, kje se pojavi končni izdelek in na kaj je treba še posvetiti pozornost. Dopolnjevanje materiala, vzorčenje, ravnanje z odpadki in menjava kartona prav tako potrebuje lastnike, tudi če običajno zaporedje oblikovanja poteka brez ponavljajočega se ročnega ravnanja.
Podobno avtomatsko krmiljenje ni isto kot povsem električni pogon. Vrsta pogona, razporeditev postaj, število glave in obseg avtomatizacije so ločene izbire. Preglejte vsakega glede na delo, namesto da bi jih obravnavali kot eno vrhunsko specifikacijo.
Začnite z delom in proizvodnim načrtom
Nazivna prostornina steklenice ni dovolj za določitev proizvodne linije. Ozka okrogla steklenica in posoda s širokim ročajem lahko nosita enako količino tekočine, vendar potrebujeta različne kalupe, orodje za odvzem in podpore. Črta mora ustrezati dejanski zunanji obliki in ne abstraktnemu "2 L izdelku".
Začnite z risbo dela in končnim stanjem, pričakovanim ob izpustu. Zabeležite zaključek vratu, odprtino ročaja, dimenzije telesa, ciljno težo in kritične zahteve glede kakovosti. Potrdite točen razred smole, barvni paket in dogovorjeno reciklirano ali ponovno brušeno stanje. Zaradi teh podrobnosti je predlagani preizkus primeren za predvideno delo.
Prenesite prodajni načrt v proizvodno zahtevo
Določite sprejemljive zabojnike na izmeno skupaj s številom izmen, velikostjo serij in pogostostjo spreminjanja. Visoka urna postavka je manj uporabna, če večina naročil zahteva kratke serije in obsežne spremembe orodja. Počasnejša celica, ki jo je lažje spremeniti, se lahko bolje prilega tej proizvodni mešanici. Nobenega sklepa ni mogoče doseči samo na podlagi največje količine kataloga.
Navedite družino izdelkov, ne samo prvo lansirano steklenico. Določite najširši del, najtežji del in del, ki ga je najtežje prijeti ali obrezati. To so lahko različne SKU. Nato se odločite, kateri izdelki morajo delovati na začetni gradnji in kateri zahtevajo prihodnje orodje ali ločeno opremo.
- Zamrzni testni članek:revizija risbe, smola, končna teža in zahtevani testi.
- Nastavite pogoje dostave:obrezane, pregledane, usmerjene, preštete ali pakirane.
- Določite urnik:dobri kontejnerji na izmeno, obratovalne ure in načrtovane spremembe SKU.
- Preverite družino orodij:kalupi, naklon glave, prijemala, obrezovalna gnezda in testna tesnila.
- Odobrite ovojnico celice:komunalne storitve, varovanje, dostop do storitev in pretok izdelkov.
Število postaj, izhodne odprtine in votline je treba pregledati ločeno. Dve postaji ne pomenita dveh prodajnih mest. Stroj za pihanje z več glavami ne omogoča, da je vsaka oblika steklenice združljiva z izstopno razdaljo. Večslojna glava opisuje konstrukcijo stene, ne pa števila končanih posod na dogodek.
Kingglovavodilo z več glavami v primerjavi z vodilom z več votlinamipojasnjuje te razlike v konfiguraciji. Uporabite ta pregled, preden popravite postavitev avtomatizacije. Ko je razporeditev votlin poravnana, morata oprema za odjem in končno obdelavo ohraniti vsak položaj s preverjanjem prenosa in kakovosti.
Najbolj uporabna poizvedba torej vključuje risbo, specifikacijo materiala, načrt proizvodnje in opredelitev kakovosti. Za proizvodno linijo plastenk HDPE zahteva za "avtomatski stroj za izdelavo plastičnih steklenic" brez teh vnosov ne more določiti pravega obsega linije.
Preverite strojne sisteme, ki določajo kakovost izdelka
Nadaljnja avtomatizacija ne more popraviti nestabilne plošče, neustreznega odščipnitve ali dela, zaradi katerega je kalup premehak za rokovanje. Postopek oblikovanja mora ustvariti ponovljiv izdelek, preden lahko prenosni sistem zagotovi ponovljive rezultate. V nasprotnem primeru robot postane natančen način za premikanje nedoslednih delov.
Pomembni deli stroja za pihanje vključujejo ekstruder, rezilno glavo, vpenjalno enoto, pihalni sistem, hladilne kroge in krmiljenje. Preglejte njihov prispevek k odobrenemu delu, namesto da izbirate samo po imenih komponent. Priznana blagovna znamka PLC na primer ne vzpostavi dobavljenih funkcij recepta ali komunikacije na nižji stopnji.
| Sistem | Kaj pregledati | Zahtevati dokaze |
|---|---|---|
| Ekstrudiranje in rezalna glava | Primernost smole, bruto povpraševanje po parizonu in izhodna bilanca | Proizvodni vzorci in identificirani materialni pogoji |
| Pariški nadzor | Razporeditev stene na kritičnih mestih dela | Meritve glede na položaj in shranjen recept |
| Kalup in vpenjanje | Razdalja za prileganje orodja, odščipnjenje in sprostitev | Odobrene risbe in pregled oblikovanih delov |
| Hlajenje in rokovanje | Delna togost na načrtovanih točkah sprostitve in oprijema | Preizkus prenosa z dejanskim delom |
| Kontrole | Zaporedje, alarmi, obseg receptov in nadaljnji signali | Prikaz funkcij in seznam vmesnikov |
Konkretna referenca: Kingglov 2 L stroj z eno postajo
TheStran izdelka KGB2Lnavaja največjo prostornino posode 2 L, 50 mm vijak, 30 kg/h talilno zmogljivost HDPE in največjo velikost kalupa 360 × 380 mm. Opisuje tudi konfiguracije z dvema, tremi in štirimi odprtinami za manjše stekleničke v obsegu 100 ml–1 L. Te vrednosti pomagajo pregledati predlagano delovno mesto; ne nadomeščajo pregleda orodja.
Ista stran označuje 600 PC/HR kot »Izhod (suhi cikel).« To ni sprejemljiva proizvodnja identificirane steklenice šampona, plesni in končne linije. Proizvodna zahteva zahteva dejanski material, čas ohlajanja, aktivne položaje in stanje pregleda. Vnos suhega cikla obravnavajte kot objavljeno referenco gibanja.
Za predlog z več izhodi preverite skupno bruto parisonovo maso in prileganje votlini. Teža končne steklenice izključuje blisk, ki ga dovaja tudi ekstruder. Več prodajnih mest lahko poveča povpraševanje po ekstruziji, hlajenju in končni obdelavi skupaj. Samo štetje glave ne more določiti uporabne stopnje proizvodnje.
Sistem za oblikovanje bi odobrili šele, ko bi bile meritve kritičnih delov in obnašanje pri prenosu stabilni pod dogovorjenimi pogoji. Dodajanje tekočega traku pred razrešitvijo teh težav premakne težavo nižje. Za razdelitev po steni uporabiteprogramski vodnik parisonpoleg risbe izdelka.
Določite vrstico od hranjenja do sprejetih posod
Najmočnejše specifikacije za avtomatizacijo pihanja sledijo izdelku skozi vsako operacijo. Piše, kaj vsak modul prejme, kaj zagotavlja in kdo je lastnik povezave z naslednjim modulom. To je bolj uporabno kot dolg seznam robotov, tekočih trakov in senzorjev brez dogovorjene meje procesa.
Kinggle je objavilzmožnosti avtomatizacijevključujejo nadaljnje obrezovanje, pregled in pakiranje. Za projekt steklenice prevedite to zmožnost v definiran obseg. Samodejno odstranjevanje svetlobe, obrezovanje vratu, testiranje tesnosti in pakiranje so različne funkcije; nobenega ne bi smeli tiho domnevati iz prisotnosti drugega.
| Delovanje | Vprašanje za rešitev | Preverjanje prevzema |
|---|---|---|
| Hranjenje | Kdo zagotavlja transport, mešanje in nadzor ravni materiala? | Odobreni material doseže zalogovnik brez nenačrtovane prekinitve dobave. |
| Za s seboj | Kje je del prijet in kakšna usmeritev zapusti enoto? | Na preskusnem artiklu ni zgrešenega prenosa ali nesprejemljive oznake. |
| Odsvetlitev in obrezovanje | Katere funkcije bliskavice in zaključka so odstranjene? | Zahtevani robovi, vrat in odprtine za ročaj ustrezajo definiciji dela. |
| Pregled in zavrnitev | Kateri testi so vgrajeni in kako so neuspeli deli ločeni? | Dogovorjeni izzivni vzorci so identificirani in pravilno usmerjeni. |
| Transport in pakiranje | V kakšnem stanju in razporeditvi steklenice mora doseči naslednjo postajo? | Prenos, kopičenje in končno štetje dela po dogovorjeni stopnji. |
Vsaki meji dodelite enega imenovanega lastnika integracije. Če dobavitelj stroja zagotovi prevzem in drug dobavitelj zagotovi tester za tesnjenje, mora nekdo še vedno odobriti usmeritev steklenice, višino prenosa, razmik in nadzor rokovanja. Nakup združljivih modulov ni enak nakupu integrirane celice.
Dogovorite se, kako so predstavljeni »pripravljen«, »prisoten del«, »cikel zaključen« in stanja napak, kjer so ti signali potrebni. Ugotovite, kateri krmilnik sproži zaustavitev in katera enota sporoči napako sprožitve. Natančna arhitektura je specifična za projekt, vendar odgovornost ne more ostati nedorečena.
Preverite tok odpadnega materiala ločeno od poti sprejetega izdelka. Odstranjeni flash potrebuje prevzem in dogovorjeno odstranitev. Ponovna uporaba je odvisna od zahtev glede materiala in izdelka; avtomatska povezava mlinčka ne dovoljuje nobenega odstotka ponovnega mletja. Nadzorujte recepturo materiala.
Za preskušanje puščanja steklenice določite preskusno metodo, vpenjalo, stanje tesnjenja in dogovorjene izzivne vzorce. Testna postaja mora storiti več kot prikazati zelen rezultat. Zanesljivo mora ločiti napake in zabeležiti število, ne da bi pustil, da se zavrnjeni deli neopaženi vrnejo na tekoči trak za dobre izdelke.
Na risbi obsega mora biti prikazan tudi dostop za vzdrževanje in menjavo kalupa. Uporabite Kinggle'svodnik po pripomočkih in tovarniški postavitviza usklajevanje moči, zraka, vode in prostora z vsemi vključenimi pomožnimi napravami.
Predaja lahko omeji proizvodnjo, preden to stori stroj za oblikovanje
Proizvodna linija za pihanje zagotavlja le tisto, kar zmorejo njene povezane operacije. Najhitrejši modul ne more v nedogled nadomestiti počasnejšega prirezovalnika, testerja ali pakirne postaje. Medpomnilniki dajejo liniji čas, da si opomore od kratke prekinitve; ne odstranijo vztrajne neusklajenosti zmogljivosti.
Najprej postavite vse stopnje opreme na isto osnovo. Ali številka pomeni dogodke oblikovanja, bruto dele, testirane dele ali sprejete posode? Ali zajema le neprekinjeno vožnjo ali vključuje dopolnjevanje in običajne ustavitve? Primerjajte stopnje šele, ko se te definicije ujemajo.
Delovni primer z izrecno predpostavljeno produkcijsko osnovo
Razmislite o predlagani liniji, ki sprosti 480 posod na uro po oblikovanju in obrezovanju. Predpostavimo, da njegov enopoložajni tester puščanja potrebuje 8 sekund za celotno zaporedje obremenitve, preskusa, odločitve in razbremenitve. Njegova idealna zmogljivost je 3.600 ÷ 8 = 450 kontejnerjev na uro. To so predpostavke načrtovanja, ne izmerjeni rezultat stroja Kinggle.
Vhodna hitrost: 480/h · Idealna zmogljivost testerja: 450/h · Akumulacija: 30/h
Tudi če se tester ne ustavi, prihajajoči deli presegajo njegovo zmogljivost za 30 kontejnerjev na uro. Medpomnilnik s 15 uporabnimi položaji bi se napolnil v 15 ÷ 30 = 0,5 ure ali 30 minutah. Če zaženete linijo s praznim tekočim trakom, bo morda kratka predstavitev videti zadovoljiva. Neravnovesje še vedno obstaja.
Zdaj razmislite o popolni zaustavitvi testerja. Pri predvideni vhodni hitrosti 480/h pridejo deli 8 na minuto. Istih 15 prostih položajev zagotavlja samo 15 ÷ 8 = 1,875 minut, približno 113 sekund, preden je ta medpomnilnik poln. Hitrost kopičenja med upočasnitvijo in med popolno zaustavitvijo sta različni.
Ti izračuni so uporabni le, če so položaji resnično uporabni. Steklenica, ki se prevrne, se dotakne varovala ali ne more ohraniti zahtevane orientacije, ne ustvari veljavnega položaja blažilnika. Kontrole potrebujejo tudi dogovorjen odziv, preden je dosežena meja varnega kopičenja.
Preverite geometrijo in hitrost
Orodja za odvzem in transporterji morajo ravnati z delom v njegovem dejanskem stanju sprostitve. Določite ponovljivo mesto oprijema. Pred naslednjim prenosom preverite, ali vrat, telo ali bliskavica zagotavlja to lokacijo in ali jo obrezovanje odstrani. Funkcija, ki je na voljo ob prvem prevzemu, pri drugem morda ne bo obstajala.
To verigo referenčnih točk bi razrešili, preden povečamo hitrost stroja. Linija, ki se prenaša z razumno hitrostjo in se predvidljivo obnavlja, je boljše proizvodno sredstvo kot tista, ki potrebuje večkratno ročno prestavljanje. Prednostna rešitev je lahko spremenjeno orodje, drugačno zaporedje prenosa ali dodatna zmogljivost na koncu toka – ne hitrejši cikel oblikovanja.
Na koncu preštejte sprejete kontejnerje po dogovorjeni inšpekcijski točki. Za diagnozo hranite bruto številke navzgor, vendar jih ne uporabljajte kot številko odpreme. Kingglovapriročnik za sprejem v tovarnopojasnjuje, zakaj identiteta izdelka, meje štetja in čas opazovanja spadajo v isti zapis.
Dokažite, da lahko linija obnovi in spremeni izdelke
Nemoten samodejni tek dokazuje le eno stanje delovanja. Proizvodnja vključuje tudi dopolnjevanje, neuspele prenose, zavrnjene dele, blokirane transportne trakove in spremembe izdelkov. Ti dogodki si zaslužijo mesto v načrtu sprejemanja, ker odziv določa, ali se celica vrne v nadzorovano proizvodnjo.
S tovarniške strani bi odpravo napak postavili pred dovršeno predstavitev. Če steklenica zgreši zbiralnik, naslednje vprašanje ni, kako hitro jo lahko nekdo postavi nazaj. Vprašanja so, kaj je zaznalo napako, katero gibanje se je ustavilo in kako celica potrdi znano stanje pred ponovnim zagonom. Ponavljajoča se korekcija roke je simptom, ki ga je treba raziskati, in ne normalno samodejno delovanje.
Ko se plastenka s tankimi stenami po sprostitvi prevrne, bi preverili stanje oprijema in podpore, preden bi spremenili več nastavitev postopka. Preglejte togost dela pri prenosu, kontaktne točke vpenjanja in zaporedje gibanja. Nato preizkusite en nadzorovan popravek in ponovno preglejte del. Večji pritisk lahko ustvari drugačno napako, namesto da popravi prvo.
Ista disciplina velja, ko se izločki zaradi puščanja povečajo. Ohranite prizadete vzorce ter določite položaj in čas. Preverite preskusno tesnilo in stanje pritrditve poleg oblikovanega vratu in odščipa. Testni priključek, ki pušča, in posoda, ki pušča, zahtevata različne popravke. Spreminjanje recepture za oblikovanje brez ločevanja teh vzrokov lahko izgubi čas in prikrije napako.
Določite obnovitev, preden pride do napake
- Zabeležite začetno napako, prizadeti modul in položaj izdelka.
- Celico pripeljemo v stanje, ki ga določa odobrena krmilna in varnostna zasnova.
- Pooblaščeno osebje naj odpravi napako po predpisanem postopku izolacije in dostopa.
- Pred ponovnim zagonom uskladite dele v položajih za prenos, pregled in zavrnitev.
- Nadaljujte skozi dogovorjeno zaporedje obnovitve, nato preverite zahtevana preverjanja izdelka.
To so koraki načrtovanja, ne dovoljenje za vstop v varovano opremo ali obhod zapore. Integrirana celica potrebuje oceno tveganja, ki zajema interakcije modulov in predvidljive posege.ISO 12100:2010določa splošna načela za oceno tveganja strojev in zmanjšanje tveganja; projekt mora opredeliti tudi ustrezne zahteve glede stroja in cilja.
Shranjeni recept ni nujno popolna zamenjava
Recept si lahko prikliče temperature in gibe oblikovanja, medtem ko pobiralnik, gnezdo za obrezovanje in tester ostanejo ročno nastavljeni. Vprašajte, kateri položaji so shranjeni, kateri so motorizirani in kateri zahtevajo fizično spremembo orodja. Technedokumentacijo za avtomatizacijo procesovponuja industrijski primer nastavitev, povezanih s formatom, za položaje izbirnika, odstranjevanja in preizkušanja puščanja. To ponazarja obseg, ki ga je treba določiti; teh funkcij ne vzpostavi na vsakem stroju.
Določite čas prehoda s končnega sprejetega dela enega formata na prvi sprejeti del naslednjega, po dogovorjeni metodi. Ločeno zabeležite delo z orodji, prilagoditve, prehod materiala in sprostitev kakovosti. To razkriva, kaj hitrejši priklic recepta dejansko prihrani in kaj ostane mehansko ali procesno opravilo.
Primerjajte ceno na sprejeto posodo, ne nalepk za avtomatizacijo
Primerjava polavtomatskega in popolnoma avtomatskega stroja za pihanje se mora začeti z istim izdelkom in proizvodnim načrtom. V nasprotnem primeru lahko cenejša ponudba preprosto izključi rokovanje, testiranje ali pakiranje, ki jih vključuje druga ponudba. Primerjajte enake dobavne meje, preden primerjate skupne vrednosti opreme.
Avtomatizacija je najbolj upravičljiva, ko odstrani določeno ponavljajočo se omejitev. To je lahko ročna odstranitev bliskavice, nedosleden prenos, težavna inšpekcijska predaja ali postopek pakiranja, ki ne more slediti. Nakup več avtomatizacije brez prepoznavanja omejitve lahko doda vzdrževanje in menjavo brez izboljšanja sprejetega rezultata.
Stroškovna meja naj bo tako široka kot izhodna meja
Strošek na sprejeti zabojnik = skupni strošek znotraj dogovorjene proizvodne meje ÷ sprejeti zabojniki, dostavljeni znotraj te meje
Števec mora vključevati stroške, pomembne za primerjavo: material, delo, komunalne storitve, orodje, vzdrževanje in izbrani kapital ali režijske stroške. Uporabite isto računovodsko metodo za obe možnosti. Robot na nižji stopnji ni brezplačen, ker je njegova cena zunaj ponudbe stroja za oblikovanje.
Naštejte ponavljajoče se človeške naloge. Nekdo lahko še vedno dopolni material, premakne odpadke, vzorči dele, zamenja kartone, vzdržuje orodje in se odzove na alarme. Ocenite delovno obremenitev v običajni izmeni, ne le med samodejnim zaporedjem. Odločite se, ali lahko operater varno oskrbuje več kot eno celico brez zakasnjenih preverjanj ali obnovitve.
Poraba električne energije v kWh za obdobje opazovanja in sprejete posode iz tega istega obdobja. Moč v kW je drugačna količina. Vključite dogovorjene pomožne naprave, ko primerjate celotno linijo, zlasti če se kompresor, hladilnik ali mlin zamenja med predlogi. Thepriročnik z zahtevami za komunalne storitvepojasnjuje, zakaj bi morala priključna moč in obratovalna zahteva ostati ločena.
Za pogoste spremembe formata preglejte napeljave in rezervno orodje, potrebno za vsako SKU. Nižjo začetno ceno celice je mogoče izravnati s težavnimi menjavami ali deli dodatnega formata. Nasprotno pa je sofisticiran prenosni sistem morda nepotreben za izdelek majhne količine s praktično ročno končno obdelavo.
Priporočamo razvrščanje predlogov glede na proizvodno omejitev, ki jo odstranijo, sprejeti rezultat, ki ga lahko preverijo, in ponavljajoče se delo, ki ga pustijo za sabo. Bolj avtomatizirana celica si zasluži svoje mesto, ko te prednosti ustrezajo dejanskemu urniku tovarne. "Brez posadke" ni zadosten finančni argument.
Raje prosite za občutljive primere kot za univerzalni zahtevek za povračilo. Primerjajte pričakovano povpraševanje, manjšo uporabo in pogostejše spremembe z lastnimi stroški kupca. Zaradi tega je naložbena odločitev uporabna, tudi če se spremeni obseg prodaje ali mešanica izdelkov.
Pred oddajo naročila potrdite konfiguracijo
Spremenite izbrani koncept v dogovorjen seznam opreme, postavitev celic in protokol prevzema pred naročilom. Najdražja nejasnost pogosto ni manjkajoči senzor. To je meja, za katero je vsaka stran mislila, da pripada nekomu drugemu.
Za projekt kompaktne steklenice je2 L platforma za eno postajoponuja konkretno izhodišče. Njegova objavljena ovojnica kalupa in možnosti z več odprtinami za manjše steklenice omogočajo začetni pregled prileganja. Dejanska risba, smola, razporeditev glave in spodnji obseg določajo predlagano zgradbo. Te konfiguracije ne izberite samo glede na glasnost.
Poskusite odgovoriti na vprašanja o nakupu
Preskus mora uporabiti dogovorjeno definicijo izdelka in vključevati operacije, ki podpirajo navedeni rezultat. Če je preskušanje tesnosti ali obrezovanje del dobavne meje, to pokažite s celico, namesto da predstavite nepovezan samostojni cikel. Ohranite identiteto vzorca, kjer lahko več položajev skrije šibek izhod ali votlino.
Zapis o sprejemu mora vsako trditev povezati z metodo, mejo in opaženim rezultatom. Beseda, kot je "opravljeno", brez osnovnega pogoja ne more voditi pri zagonu v kupčevi tovarni. TheVodnik Kinggle FATzagotavlja popolnejši okvir za te dokaze.
- Ustvarite identiteto:stroj, orodje, krmilna različica in vključeni moduli.
- Preskusni pogoji:izdelek, smola, aktivni položaji in pogoji uporabnosti.
- Kakovost:kritične meritve, funkcionalni testi in razlogi za zavrnitev.
- Zmogljivost linije:sprejeto štetje, obdobje opazovanja, postanki in posegi.
- Izterjava:dogovorjeni scenariji napak in prikazano zaporedje ponovnega zagona.
- Primopredaja:risbe, priročniki, informacije o orodjih, varnostne kopije in odprti elementi.
Ločite tovarniški prevzem od prevzema na lokaciji, kjer storitev obrata ali opreme tretjih oseb ni mogoče reproducirati pred odpremo. Vnaprej določite preostale preglede in dodelite odgovornost. Tovarniški preskus ne bi smel tiho trditi, da preverja pogoje, ki jih ni vključeval.
Usposabljanje mora zajemati običajno delovanje in avtomatizacija delovnih mest. Operaterji morajo prepoznati neuspeli prenos, razložiti začetni alarm in slediti odobreni obnovitveni metodi. Vzdrževanje potrebuje risbe, informacije o obrabljivih delih in dostop, potreben za podporo celice.
Pogovorite se o konfiguraciji avtomatskega ekstruzijskega pihanja s Kingglom.Prekstran za povpraševanje po projektu.
Kontakt:prodaja@kinggle.com · +86-574-87103665. Zaradi definirane meje izdelka in linije je pregled konfiguracije bolj uporaben kot samo zahteva za ceno stroja.
Pogosta vprašanja
Ali je avtomatski stroj za pihanje enak celotni proizvodni liniji?
Ne. Avtomatski stroj lahko nadzoruje premike oblikovanja, medtem ko odstranitev, obrezovanje, pregled ali pakiranje ostanejo ločeni. Popolna proizvodna linija določa prenos, nadzor in mejo kakovosti med temi operacijami. Zahtevajte seznam opreme in postavitev, ki identificira vsak vključen modul, ročno opravilo in izključeno storitev. Nakupna specifikacija, ne beseda samodejno, določa, kaj bo prispelo.
Ali popolnoma avtomatski stroj za pihanje še vedno potrebuje operaterje?
ja Dopolnitev materiala, vzorčenje kakovosti, menjava orodja, vzdrževanje in odpravljanje napak še vedno zahtevajo dodeljene odgovornosti. Avtomatizacija lahko odstrani ponavljajoče se ravnanje, ne da bi odstranila vsako proizvodno nalogo. Načrtujte zaposlovanje za celotno izmeno in dejansko postavitev storitev, vključno s pakiranjem in ravnanjem z odpadki. Ne izpeljite ocene dela iz kratke predstavitve, v kateri podporno osebje ostane zunaj okvirja kamere.
Ali so samodejno odstranjevanje svetlobe, testiranje tesnosti steklenice in pakiranje vključeni kot standard?
Ne domnevajte, da so. Ponudba mora opredeliti vsako operacijo, dobavljeno opremo, orodje, specifično za izdelek, preskusno metodo in pot zavrnitve. Enota za prevzem ni tester puščanja in samodejni transportni trak ni samodejni pakirni sistem. Za vsak citirani modul vprašajte, kateri nedokončani pogoj prejme in kateri sprejeti pogoj zagotavlja.
Ali je mogoče avtomatizirati obstoječi stroj za ekstruzijsko pihanje?
Možno, vendar je izvedljivost odvisna od obstoječega nadzornega sistema, varovanja, razpoložljivega prostora, odpiranja kalupov, sprostitve izdelka in dogovora o prenosu. Del mora ustrezati tudi predlaganim napeljavam za prijemanje, prirezovanje in pregledovanje. Preglejte celotno celico, preden kupite robota ali tekoči trak posebej. Nadgradnja mora vključevati opredeljeno odgovornost za integracijo, posodobljeno oceno tveganja in dogovorjen proizvodni poskus.
Kako naj kupci preverijo izhod avtomatske linije?
Preštejte sprejete zabojnike na dogovorjeni končni točki praznjenja v določenem obdobju opazovanja. Identificirajte smolo, izdelek, kalup, aktivne položaje, pripomočke in vključene nadaljnje operacije. Zavrnitve, zaustavitve in ročne posege vodi v evidenco. Poročajte o bruto izdelavi kalupov ločeno od sprejete proizvodnje. Kataloška vrednost suhega cikla ni nadomestilo za ta preskus proizvodnje.