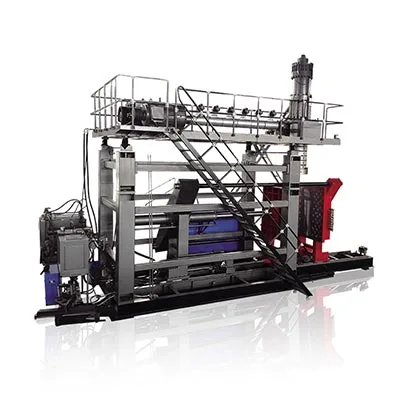
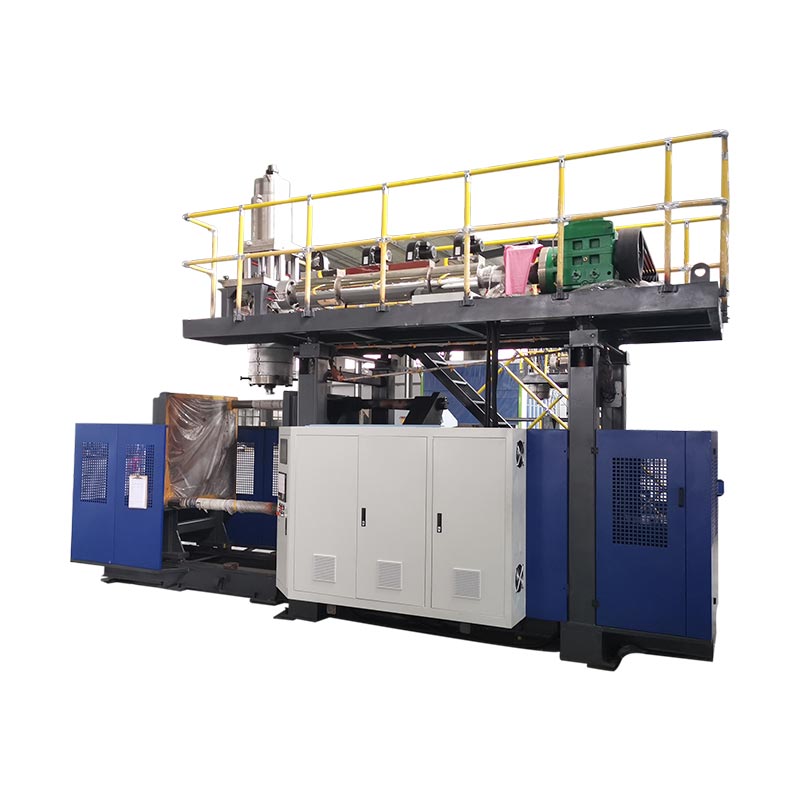
A stroj za pihanje s kemičnim bobnomje akumulatorski ekstruzijski stroj za 200 do 220 litrske sode. Akumulator hitro izstreli težko plast, preden jo gravitacija potegne iz oblike. Vse drugo o stroju obstaja, da služi enemu trenutku: preizkus padca.
To je pošteno kadriranje. Boben, ki ne more preživeti padca, ne pošilja nevarnega blaga, pa naj je še tako dober.
Torej ta članek deluje nazaj od testa. Kaj boben mora preživeti. Kjer dejansko počijo bobni. In kaj mora stroj narediti glede tega.
Ključni zaključki
- Bobni odpovedo prispodnji zvonček in odščipni zvar. Skoraj nikoli v stranski steni.
- Preizkus padca se izvede z bobnompolno in pogojeno hladno. Hladna plastika je krhka plastika.
- 200 litrski sod tehta12 do 15 kgs steno 3,5 do 4 mm. Vsak dodatni milimeter je denar.
- HMW-HDPE, ne navaden HDPE.Odpornost na napetostne razpoke je tisto, kar preživi leto agresivne kemije.
- Izhod je17 do 20 bobnov na uro. Hlajenje določa tempo, ne ekstruder.
Na tej strani
Kaj dejansko zahteva test padca
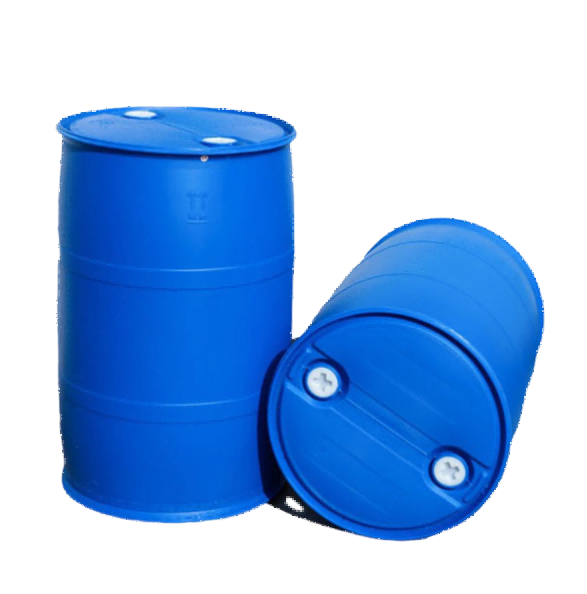
Certifikat ZN za embalažo za nevarno blago vključuje preskus padca. Boben se napolni, spusti in pregleda. Ne sme puščati.
Zaradi treh podrobnosti je to težje, kot se sliši.
Prvič, boben jepoln. To je približno 200 kilogramov tekočine za udarcem. Tovor se ne ustavi, ko boben udari ob tla. Kar naprej se premika in stena ga mora zadržati.
Drugič, boben jepogojeno hladnoprvi. Polietilen postane trd, ko se segreje, in postane krhek, ko se ohladi. Testiranje mraza je namerno. To je najslabši primer v resnični dobavni verigi.
Tretjič, padec je običajnodiagonalno, na spodnji zvonček. Ni ravno. To usmeri celoten udar v majhen polmer plastike. In ta radij je natanko tam, kjer se je morala pregrada raztegniti najdlje, da je tvorila osnovo.
Naše orodje za bobne je potrjeno za preskus padca z višine 3 metrov s certifikatom ZN. Komercialno gledano to ni dodatna funkcija. Kupci embalaže za nevarno blago ne morejo sprejeti nepreverjenega bobna, zato je vstopna cena.
Kjer počijo bobni
Vprašajte novega kupca, kje boben odpove. Običajno kažejo na stransko steno, ker je največja površina.
Ni res. Dve mesti predstavljata skoraj vsako napako, ki jo moramo diagnosticirati.
Spodnji zvonec
To je polmer vogala, kjer se osnova sreča s stransko steno. Geometrično je najdlje, kar se mora raztegniti, zato je naravno najtanjši del bobna.
To je tudi kraj, kjer diagonalni padec koncentrira svojo energijo. Tanka plastika, koncentriran udarec, hladno kondicioniranje. Zato je zvonec prvi.
Odščipni zvar
Ko se kalup zapre, zapre parison in odreže blisk. Ta šiv je zvar med dvema površinama taline. To je najšibkejša linija v končnem bobnu.
Zvar je lahko videti popoln in je še vedno hladen. Hladni zvari se pod udarcem luščijo, namesto da se strgajo. Površina napake vam pove, kaj se je zgodilo. Raztrgan zvar se je dobro zlil. Olupljen pač ne.
Tabela 1 · Diagnoza napak
| Kjer ni uspelo | Verjeten vzrok | Kaj spremeniti |
|---|---|---|
| Spodnji zvonec, razdeljen | Pretanka stena na osnovnem polmeru | Dodajte točke debeline na zvonec |
| Zvar olupljen | Stopite prehladno pri odščipnitvi | Zvišajte temperaturo taline, uravnotežite cone matrice |
| Zvar je čisto razcepljen | Premalo materiala na šivu | Ponovno profilirajte material v linijo stiskanja |
| Razpoke tedne po polnjenju | Razpoke zaradi napetosti, napačen razred smole | Prehod na HMW-HDPE z višjo molekulsko maso |
| Močan blisk, šibek šiv | Objemka se odpira | Preverite tonažo in obrabo odščipnjenega roba |
| Deformiran po zlaganju | Premalo hlajenja pred izmetom | Podaljšajte hlajenje, znižajte temperaturo vode |
Četrta vrsta je tista, ki boli. Razpoke pod napetostjo se ne pokažejo pri preizkusu padca. Pojavi se nekaj tednov kasneje, na mestu stranke, v bobnu, polnem nečesa agresivnega. Do takrat ste jih poslali na tisoče.
Zakaj HMW-HDPE, in ne navaden HDPE
Kemični sodi so narejeni iz HDPE z visoko molekulsko maso. Razlog je lastnost, imenovana odpornost proti razpokam zaradi okoljskih obremenitev ali ESCR.
Evo, kaj to pomeni v praksi. Polietilen izpostavljajte stalnim obremenitvam, izpostavite ga nekaterim kemikalijam in sčasoma lahko poči. Vpliv ni potreben. Samo popusti.
Poln boben je točno ta situacija. Stena je trajno obremenjena s težo vsebine. Te vsebine so lahko detergent, topilo ali kislina. In boben bi lahko tako sedel eno leto.
Daljše polimerne verige se temu veliko bolje upirajo. To je tisto, kar vam prinese visoka molekulska masa HMW-HDPE.
Prišlo je do zanke in pristane pri stroju. HMW smola je trša za obdelavo. Zapusti matrico, bolj nabrekne. Potrebuje več moči ekstruderja in drugačne nastavitve parison kot HDPE v majhni pločevinki.
Zato preverite zmogljivost plastificiranja glede na vašo dejansko smolo za boben. Ponudbe običajno navajajo za standardni HDPE, kar ni tisto, kar boste uporabljali.
Programiranje stene za udarce
Parison krmilnik ne nastavi ene debeline. Določa krivuljo po dolžini parizona. Na bobnu je ta krivulja oblikovana glede na preskus padca.
Postane preprostejše, ko vidite boben kot niz opravil:
- Podstavek in spodnji zvonček: več.To prevzame učinek in je privzeto najtanjše območje. It needs the most compensation.
- Odščipna linija: več.Najšibkejši zvar ne sme biti tudi najtanjši del.
- Zgornji zvonec in območje zapiranja: več.Čepki koncentrirajo stres, bobni pa tudi padejo na vrh.
- Ravna stranska stena: manj.Nosi najmanj koncentrirano obremenitev. Tukaj teža popusti.
- Nad črto reza: minimalno.Ta material postane trenutek in se ponovno zmleti.
Številke pojasnjujejo vložke. 200 litrski sod tehta 12 do 15 kg, s steno okoli 3,5 do 4 mm. Če dodate en nepotreben milimeter čez telo, boste dodali kilograme HMW-HDPE v vsak sod, ki ga pošljete.
Zato ločljivost krmilnika tukaj ni opomba. 100-točkovni regulator debeline stene postavi material točno na mesto, kjer se bo oblikoval zvonček. Grobi krmilnik ga namesto tega razporedi po širokem pasu in plačate razliko pri vsakem ciklu.
Še nekaj je vredno vedeti. Sag tukaj deluje proti tebi. Kopnik se na vrhu tanjša, ko visi, vrh kosma pa tvori osnovo bobna.
Torej območje, ki potrebuje največ materiala, je območje, iz katerega ga gravitacija krade. To protislovje je tisto, zaradi česar obstaja program za celotno steno.
Dvojni prstan in zakaj je tam
Poglejte 220-litrski sod in okoli trupa boste videli dva dvignjena obroča. Niso styling.
Opravljajo tri dela. Stransko steno utrdijo proti udrtinama. Vodilnikom bobnov viličarjev dajejo nekaj, kar se lahko oprimejo. In nosijo obremenitev, ko so bobni zloženi, pri čemer zadržujejo težo na sami steni.
Z vidika oblikovanja so prstani zaplet. Vsaka je sprememba v odseku, zato se župnija tam razteza drugače. Napačen program in tanke lise se pojavijo takoj pod vsakim obročkom.
To je dober primer, zakaj oblika kalupa in zmogljivost stroja sodita v isti pogovor. Profil obroča, ki ga je enostavno narisati, je lahko neroden za enakomerno pihanje. Ta razprava ne stane nič, preden je plesen razrezana, potem pa veliko.
Določanje stroja
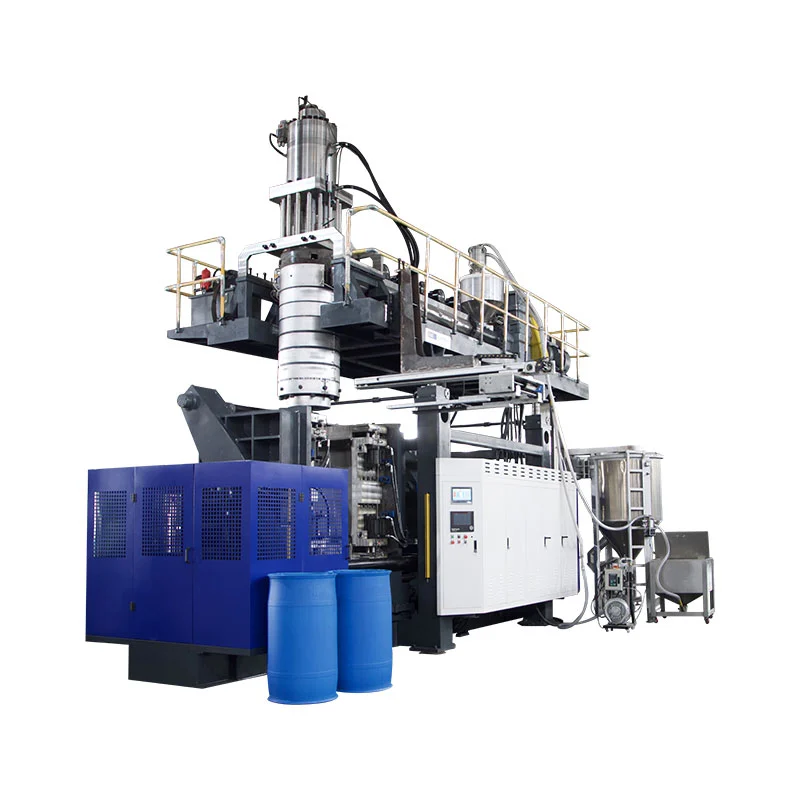
Bobni so zahtevni, vendar se specifikacija skrči na štiri vprašanja.
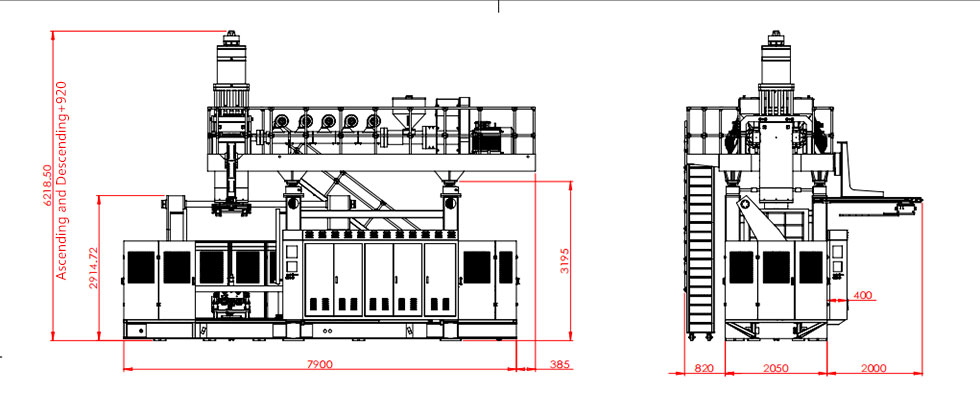
- Kateri je največji boben?200 do 220 litrski sod potrebuje 250 litrski stroj. Naš jeKGB200L/LP kemični sod special, ki se prodaja tudi kot220 litrski plastični sod stroj.
- Tudi manjši bobni?Večina rastlin vodi razpon. A30LozAkumulator 120Lpokriva spodnji del, dva stroja pa običajno obsegata 30 do 220 litrov.
- Kateri razred smole?Potrdite zmogljivost plastificiranja glede na vaše dejanske HMW-HDPE, ne generične vrednosti HDPE.
- Kaj še teče na okvir?Isti stroj izdeluje rezervoarje za vodo, palete, pregrade in rezervoarje za gorivo s spreminjanjem kalupa. Načrtovanje za to ohranja uporabo med pogodbami o bobnu.
Tabela 2 · Velikost bobna glede na razred stroja
| Velikost bobna | Stroj | Vpenjalna sila | Indikativni izhod |
|---|---|---|---|
| 20 do 30 L | 30L akumulator | 215 kN | ~650 na uro |
| 50 do 60 L | Akumulator 60L | 280 kN | ~500 na uro |
| 120 L | Akumulator 120L | 440 kN | ~320 na uro |
| 160 L | Akumulator 160L | 760 kN | ~300 na uro |
| 200 do 220 L | Poseben sod 250L | 760 kN | 17 do 20 na uro |
Ta zadnja vrstica ljudi preseneti in jo je vredno pošteno razložiti. Tehnični list KGB200L/LP prikazuje 300 kosov na uro suhega cikla. Pravi 220 litrski sodi se snamejo pri 17 do 20.
Stroj ne deluje premalo. Suhi cikel je stroj, ki deluje brez plastike in brez hlajenja. 4-milimetrska stena iz HMW-HDPE se strdi v minutah, hlajenje pa določa tempo na vsakem večjem delu. Nobena moč ekstruderja tega ne spremeni.
Pogovorite se z nami o svojem bobnarskem programu
Pošljite velikost bobna, razred smole in potrdilo, ki ga potrebujete. Vrnili se bomo s strojnim razredom, stenskim programskim pristopom in realističnimi rezultati z vaše strani.
Pridobite ponudbo Klepetajte na WhatsAppPogosta vprašanja
Kateri stroj izdeluje plastične kemične bobne?
Akumulatorski ekstruzijski stroj za pihanje. Shranjuje talino in jo hitro izstreli, tako da se težka posoda v bobnu ne povesi, preden se kalup zapre. 200 do 220 litrski sod potrebuje 250 litrski stroj z okoli 760 kN vpenjalne sile.
Kaj je test padca ZN?
Napolnjen boben se spusti z nastavljene višine na togo površino, običajno vključno z diagonalnim padcem na spodnji zvonček. Pozneje ne sme puščati. Naše orodje za bobne je potrjeno za preskus padca z višine 3 metrov s certifikatom ZN.
Zakaj plastični sodi ne opravijo preizkusa padca?
Večina okvar je na spodnjem zvončku ali zvaru, ne na stranski steni. Običajni vzroki so premalo materiala v osnovnem polmeru, hladen zvar ali smola z nezadostno odpornostjo na napetostne razpoke.
Koliko tehta 200 litrski sod?
Običajno 12 do 15 kg v HMW-HDPE, s steno približno 3,5 do 4 mm. Natančna teža je odvisna od stenskega programa in certifikata, ki ga boben mora izpolnjevati.
Kakšen rezultat lahko doseže bobnasti stroj?
220-litrski boben z dvojnim obročem deluje s približno 17 do 20 kosi na uro. Hlajenje ga omejuje, saj se stena debeline 4 mm strdi veliko dlje kot majhna posoda.
Ali lahko en stroj izdeluje bobne in druge izdelke?
ja Akumulatorski stroji spremenijo izdelek s spremembo kalupa. Isti okvir izdeluje rezervoarje za vodo, palete, prometne ovire, boje in rezervoarje za gorivo.
Kje vas to pusti
Bobni izgledajo kot preprosti deli. Niso. Boben mora preživeti, ko ga polnega in hladnega spustijo na najšibkejši kot. Potem držite nekaj agresivnega eno leto, ne da bi počilo.
O tem, ali bo, odločajo tri stvari. Smola z resnično odpornostjo na napetostne razpoke. Stenski program, ki daje material v zvonec in zvar. In dovolj ločljivosti nadzora, da ga natančno postavite, namesto dodajanja teže povsod.
Popravite jih in boben mine. Zavedajte se jih napačno in včasih mine, kar je še huje. Ne boste izvedeli, dokler ne bo stranka.