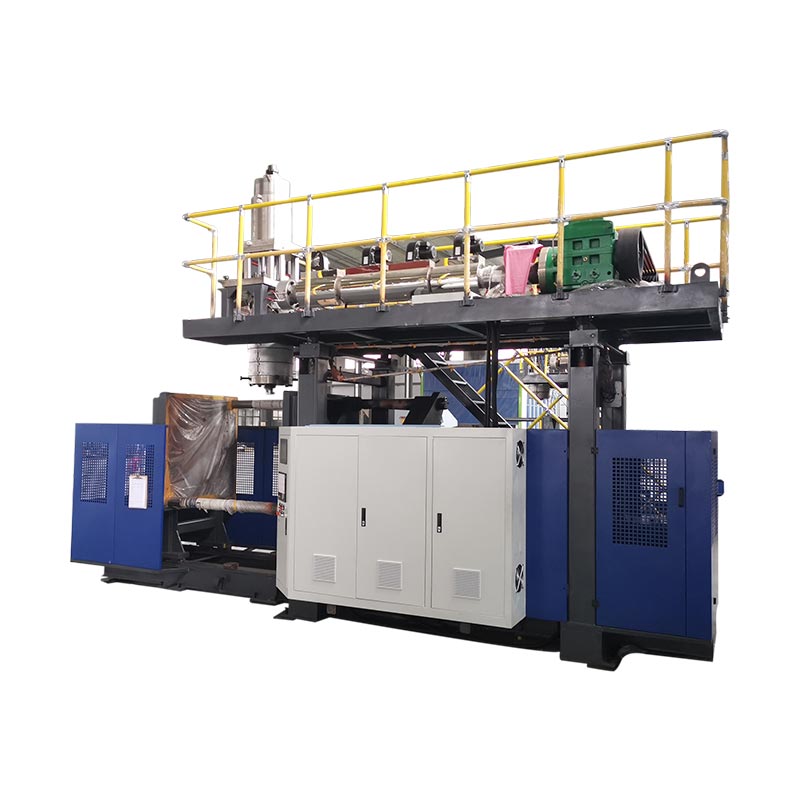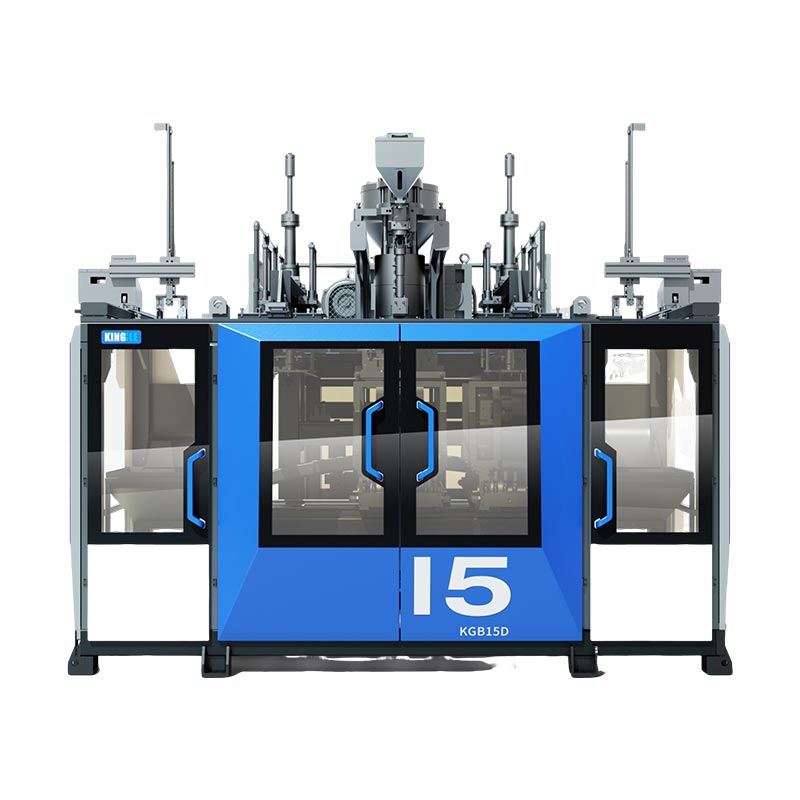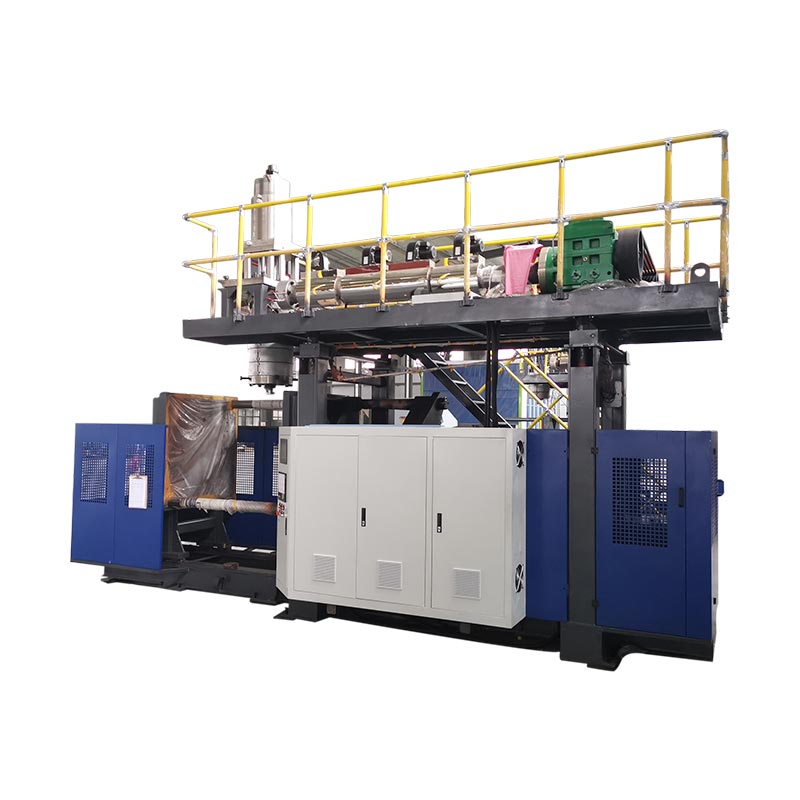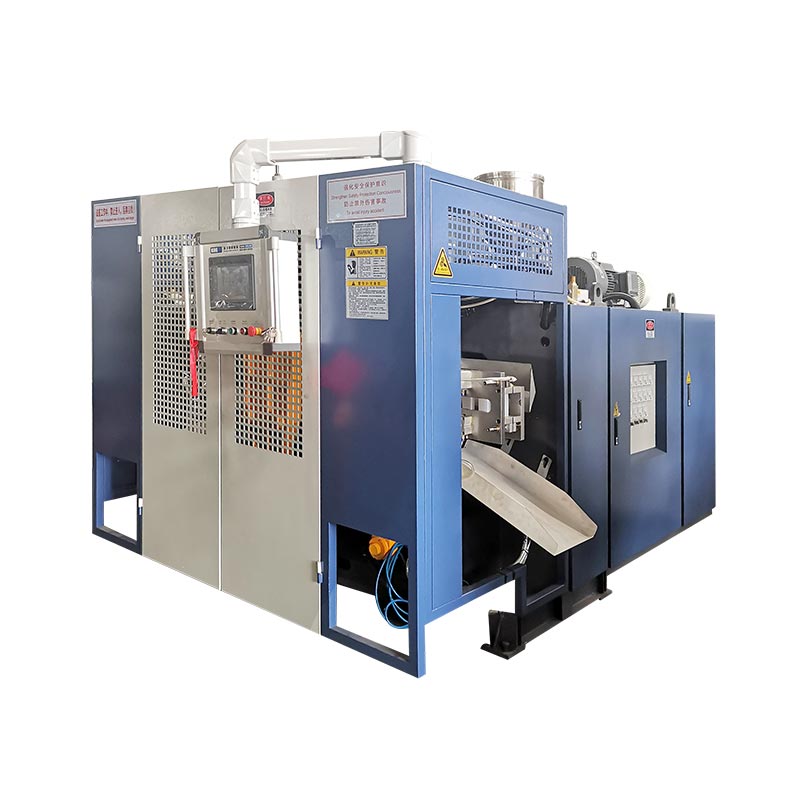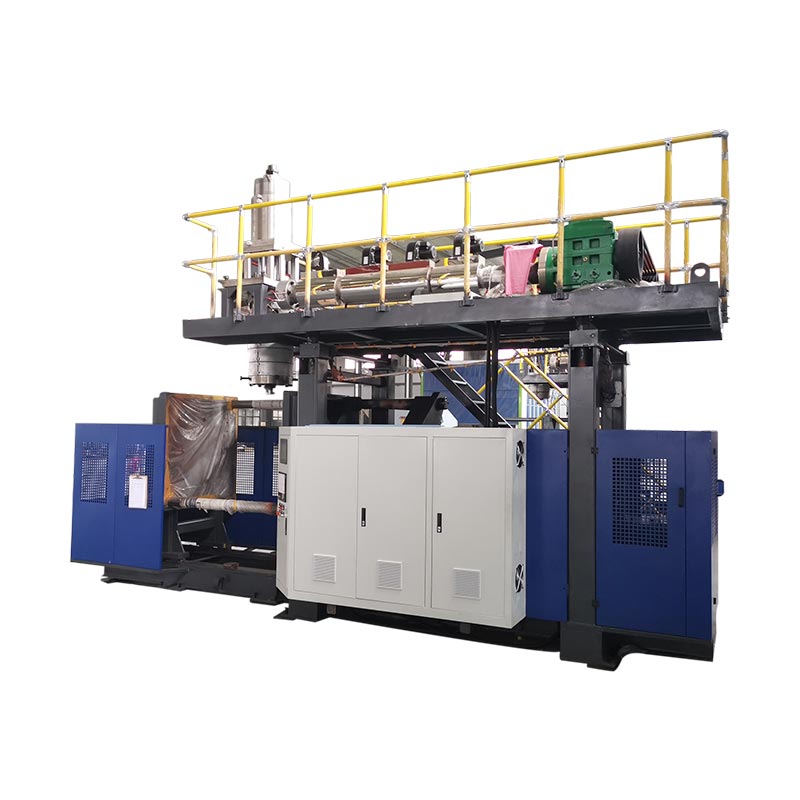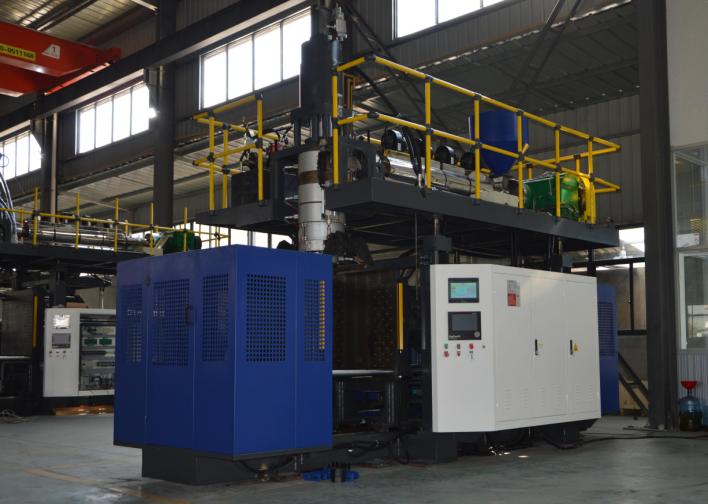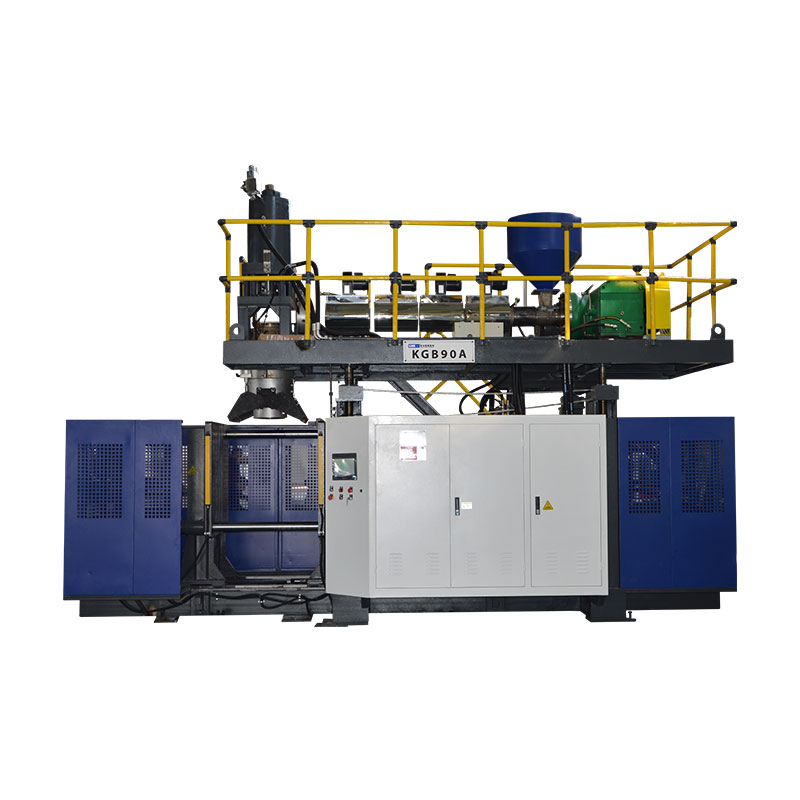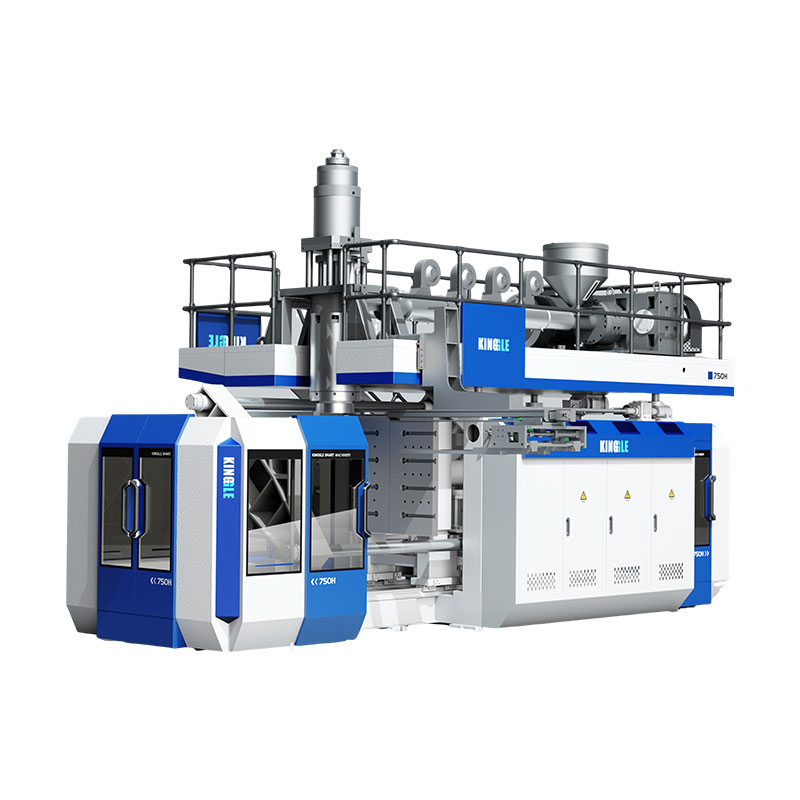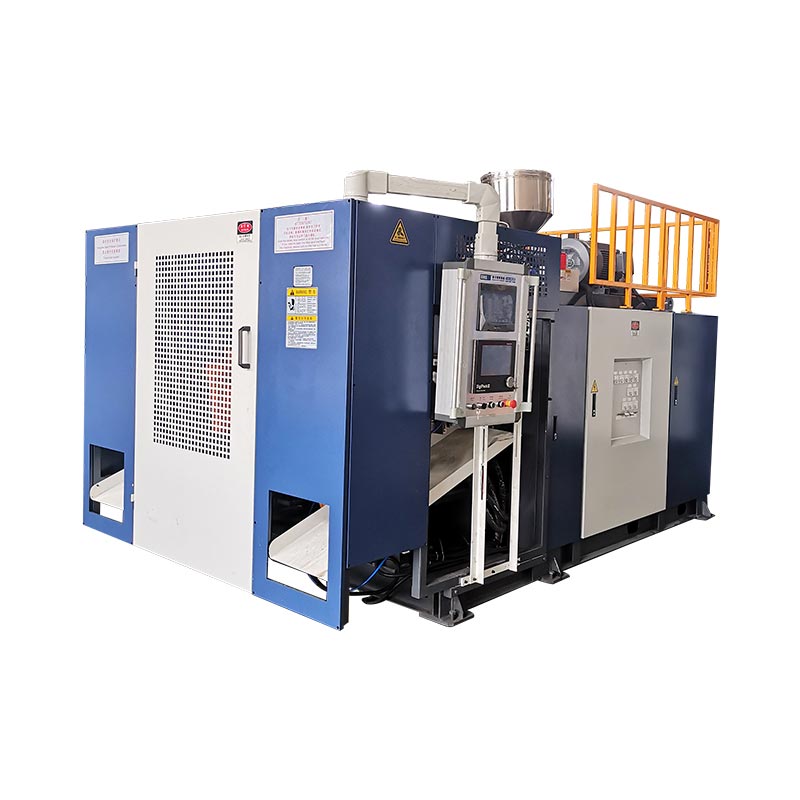
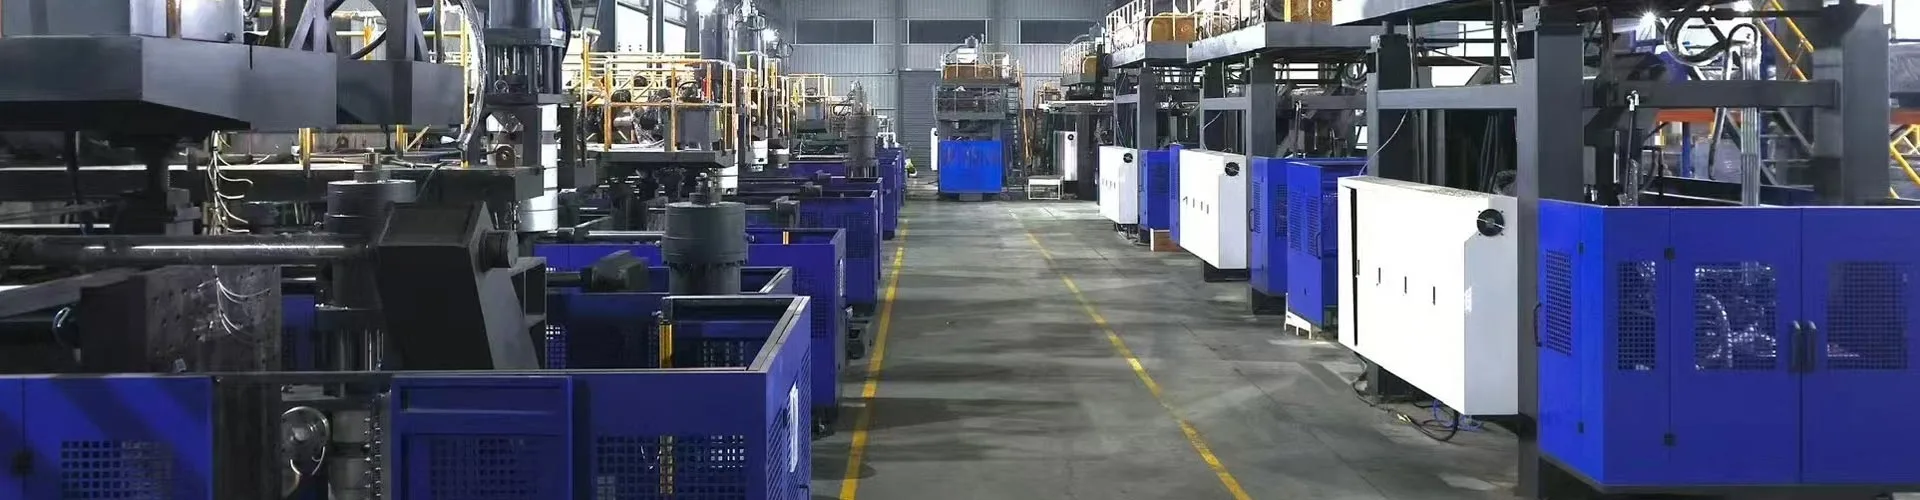
A stroj za kontinuirano pihanjeneprekinjeno ekstrudira parison, medtem ko se kalupne postaje premikajo, da ga ujamejo in napihnejo. Ekstruder se nikoli ne ustavi, zaradi česar je to najhitrejša pot za HDPE in PP posode od približno 0,5 do 30 litrov. Tri spremenljivke določajo vaš rezultat: število postaj, votline glave matrice in čas cikla. Še trije določajo vaše stroške: energija na del, vzdrževanje in odpad. Ta vodnik pokriva obe strani z resničnimi specifikacijami naših lastnih strojev.
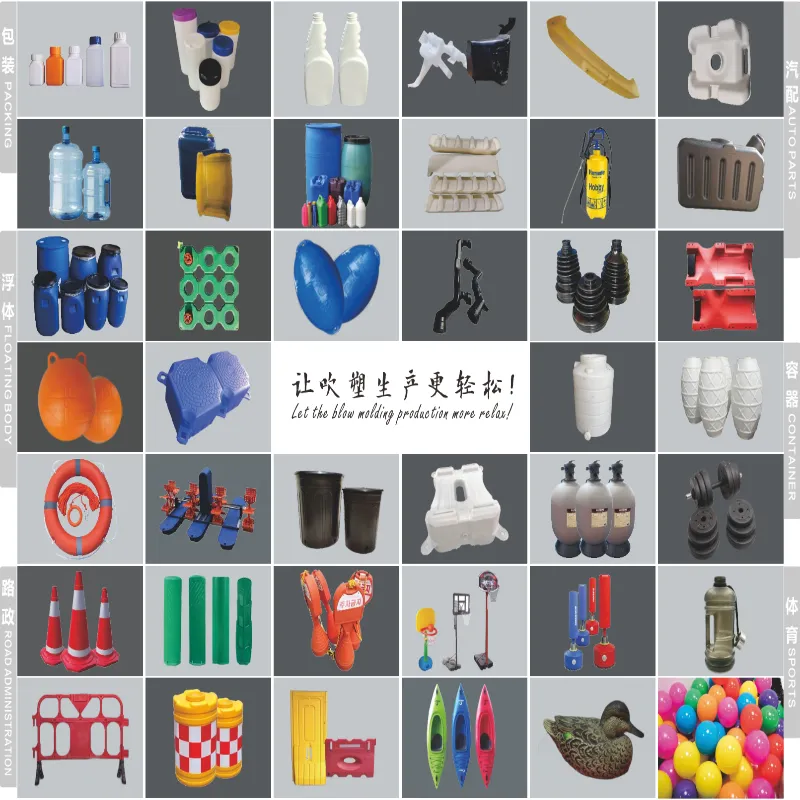
Neprekinjeno iztiskanje pokriva večino plastičnih posod, s katerimi rokujete v enem dnevu. Steklenice za detergente, vrči za motorno olje, kanisterji, embalaža za agrokemične kemikalije - skoraj vsi prihajajo iz strojev, kot so ti.
Pred podrobnostmi eno pojasnilo. Prozorne PET plastenke za vodo prihajajo iz drugačnega postopka, brizganega raztegljivega pihanja, na različnih strojih. Ta priročnik zajema kontinuirano ekstruzijsko pihanje za HDPE, PP, PVC in PA. Če je vaš izdelek PET plastenka za pijačo, je oprema v našemneprekinjen obseg strojane bo uspelo.
Konfiguracije strojev: kako se kalupi srečajo s parisonom
Vsak neprekinjen stroj rešuje isti problem. Parison teče brez ustavljanja, zato mora kalup priti do njega, se zapreti, odpihniti in odstraniti pred naslednjim udarcem. Kako stroj to počne, določa konfiguracijo.
Stroji za premikanje kalupovkalup premaknite vodoravno do parisona. Zgradba je preprosta, preizkušena in stroškovno učinkovita. Zajema 2 do 15 litrske posode.
Stroji z ukrivljenimi rokamizavihtite kalup skozi lok, kar skrajša pot in pospeši cikel. Imajo tudi koekstruzijske glave za 1 do 6 plasti. To je razred za steklenice z visoko zmogljivostjo in plastmi.
Nato pride štetje postaj.Ena postaja (L)poganja en komplet kalupov.Dvojna postaja (D)poganja dva kalupa in izklopi en ekstruder, tako da ena stran piha, druga pa izvrže.
| Konfiguracija | Razpon zabojnikov | Najboljše za | Kompromis |
|---|---|---|---|
| Premikanje kalupov, ena postaja | 2–15 L | Skromne količine, pogoste menjave izdelkov | Najnižji izkoristek na stroj |
| Premikanje kalupov, dvojna postaja | 2–15 L | Velike količine na eni družini izdelkov | Višji stroški; potrebuje stalno povpraševanje |
| Ukrivljena roka, ena postaja | 5–30 L | Hitrost, večplastne stene, večji kanistri | Višja poraba energije |
| Ukrivljena roka, dvojna postaja | 5–30 L | Največja moč, večplastna glasnost | Največji kapital in površina |
Primerno za rastlino, preverjeno zgodaj:potrdite štiri stvari, preden se zavežete — prostor na tleh glede na odtis stroja, višina stropa za rezilno glavo in nakladalnik lijaka, trifazno napajanje za priključeno breme in zmogljivost ohlajene vode. Teža stroja se giblje od 2,5 tone pri 2 L enojni postaji do 28,5 ton pri 30 L postaji z dvojno ukrivljeno roko, zato preverite tudi obremenitev tal.
Kupci iz ZDA bi morali dodati še eno zgodnje preverjanje. Posode za stik s hrano, pijačo ali farmacevtskimi izdelki prinašajo zahteve FDA glede materialov, ki oblikujejo vašo smolo in politiko ponovnega mletja. Pravila o reciklirani vsebini se prav tako razlikujejo glede na državo in se pogosto spreminjajo, zato potrdite trenutno zahtevo za svojo kategorijo izdelkov, preden zaklenete specifikacijo smole.
Proizvodna zmogljivost: spreminjanje specifikacij v steklenice na uro
Vsak katalog natisne izhodno številko. Preberite ga pravilno, ali pa boste preveč obljubljali pri dostavi.
Te številke kažejo,suhi cikel— stroj deluje prazen s polno hitrostjo, brez plastike, brez hlajenja. Uporabite jih za pošteno primerjavo strojev. Nikoli jih ne uporabljajte kot napoved proizvodnje.
Tukaj so dejanski podatki o suhem ciklu v naši stalni ponudbi s specifikacijami, ki jih poganjajo.
| Model | Max posoda | Suhi cikel | Vpenjanje | Vijak | Zmogljivost HDPE | Povpr. energije |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 kosov/uro | 40 kN | 50 mm, L/D 25 | 30 kg/uro | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/uro | 12–18 kW |
| KGB5L | 5 L | 500 kosov/uro | 65 kN | 60 mm, L/D 25 | 55 kg/uro | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/uro | 16–25 kW |
| KGB15L | 15 L | 450 kosov/uro | 165 kN | 75 mm, L/D 25 | 100 kg/uro | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/uro | 25–34 kW |
| KGH15L | 15 L | 500 kosov/uro | 200 kN | 80 mm, L/D 25 | 150 kg/uro | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/uro | 40–50 kW |
| KGH30L | 30 L | 450 kosov/uro | 300 kN | 90 mm, L/D 25 | 180 kg/uro | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/uro | 70–80 kW |
Zdaj pa matematika, ki te številke spremeni v proizvodni načrt.
Dve pravili naredita, da je derate pošten. Debelejše stene se ohlajajo počasneje, zato se težji deli težje razgradijo kot lahki. In menjave pojedo ure, ki se nikoli ne pojavijo v številki časa cikla.
Izmerite lastno znižanje po namestitvi. Prazen stroj zaženite, da potrdite suhi cikel, nato zaženite celotno proizvodno izmeno in dobre dele razdelite po urah. To razmerje postane vaš dejavnik načrtovanja in ostane enakomerno, ko se proces ustali.
Ujemite linijo, ne le stroj:velikost proizvodnje pihanja glede na vašo polnilno linijo, ne ločeno. Stroj, ki prehiteva vaše polnilo, ustvarja zaloge in nered na tleh. Načrtovane kose na uro pomnožite z urami izmene, delite s steklenicami na zaboj in pred nakupom preverite to število glede na pretok zaboja in palete.
Materiali in oblikovanje delov
Neprekinjeno iztiskanje izvaja PE, PP, PVC in PA. HDPE nosi večino plastenk in jerry lahko deluje, njegovo odpuščajoče okno obdelave pa pojasnjuje, zakaj prevladuje v kategoriji.
Vijak opravi pravo delo. Njegov premer in razmerje med dolžino in premerom določata, koliko smole se stroj stopi na uro, in to omeji proizvodnjo pred karkoli drugega. Naši stroji poganjajo vijake od 50 do 100 mm pri L/D 25, s 3 do 5 ogrevalnimi conami na cevi in 3 × 5 do 3 × 8 grelnimi odseki v glavi rezilne glave.
| Material | Tipični izdelki | Kaj gledati |
|---|---|---|
| HDPE | Steklenice za detergente, kanisterji, vrči za motorno olje, mlečni izdelki | Najbolj prizanesljiv. Uskladite indeks taljenja s težo dela – nižji MFI za večje dele |
| PP | Embalaža za vroče polnjenje in višjo temperaturo | Ožje okence obdelave; ohlaja počasneje, zato se cikli podaljšujejo |
| PVC | Prozorne steklenice, posebna embalaža za kemikalije | Občutljivo na toploto. Razgradi se, če sedi vroče; očistite pred vsako zaustavitvijo |
| Ponovno mletje mešanic | Znižanje stroškov pri večini izdelkov | Mešajte v nadzorovanem razmerju; onesnaženo ponovno mletje nosi madeže v talino |
Zasnova delov postavlja omejitve, ki jih stroj ne more premagati. Globoki spodrezki preprečujejo odščipnitev. Ostri vogali stanjšajo steno, kjer se parison najbolj razteza. Ročaji potrebujejo zadosten premer rezilne glave, da se lahko oblikujejo čisto — naše glave segajo od 90 do 220 mm pri modelih z enojnim rezilnim zatičem.
Prinesite risbo svojemu dobavitelju, preden izrežete kalup. Po naših izkušnjah se večina pritožb glede debeline stene nanaša na odločitev o načrtovanju in ne nastavitev stroja - in ena ura na risbi prepreči tedne poskusov in napak.
Sloji odprejo več možnosti. Glava za koekstruzijo doda barvno kožo, prozoren pogled ali zakopano reciklirano jedro – vse v istem posnetku. Naši stroji z ukrivljenimi rokami delujejo od 1 do 6 plasti, ki so v celoti prekrite svečplastno vodilo.
Avtomatizacija, krmiljenje in energija
Nadzorni sklad odloča o tem, ali se kakovost ohranja med izmenami. Vprašajte katerega koli dobavitelja, kaj je notri, in pričakujte imena, ne pridevnikov.
Naši stroji poganjajo Mitsubishi PLC-je, servo krmiljenje MOOG, Weinview HMI in komponente OMRON, Schneider in GEFRAN. Programirano krmiljenje debeline stene spreminja režo matrice skozi strel, ki postavi material, kamor ga del potrebuje, in ga odvzame, kjer ga ne potrebuje.
Za linijsko integracijo postavite tri posebna vprašanja: katere protokole PLC izpostavi za povezavo MES ali SCADA, ali se alarmi izvažajo kot strukturirani podatki in ali dobavitelj ponuja oddaljeno diagnostiko. Zagotavljamo nadzor IoT na daljavo, tako da lahko naši inženirji pregledajo stroj v realnem času in označijo težave, preden ustavijo proizvodnjo.
Energija si zasluži svojo analizo. Prevladujejo tri obremenitve: ogrevanje soda, pogonski sistem in hlajenje. Zgornja tabela navaja povprečno porabo po modelu, hladilna voda pa teče od 50 do 180 L/min, odvisno od velikosti stroja.
Primerjajte dobavitelje glede na to številko na del, ne glede na urno črpanje. Hitrejši stroj porazdeli iste kilovate na več steklenic, zaradi česar je stroj z višjo oceno pogosto cenejši za delovanje.
Ekonomika življenjskega cikla: koliko stane lastništvo stroja
Kupnina je eno plačilo. Lastništvo traja desetletje. Pet dejavnikov povzroča kapitalske stroške, štirje pa operativne stroške.
| Voznik stroškov | Kategorija | Opombe |
|---|---|---|
| Velikost stroja in število postaj | Kapital | Največja posamezna spremenljivka |
| Število plasti | Kapital | Vsaka plast doda kompleksnost ekstruderja in glave |
| Kalupi in votline | Kapital | Običajno naveden ločeno - proračun zanje |
| Nadaljnja avtomatizacija | Kapital | Odstranjevanje, testiranje tesnosti, transport |
| energija | Delovanje | Uporabite zgornjo sliko za del |
| Delo | Delovanje | Močno pade pri avtomatiziranem odstranjevanju svetlobe in ravnanju |
| Ostanki in ponovno brušenje | Delovanje | Zapiranje zanke ponovnega brušenja povrne flash, ki ste ga že plačali |
| Rezervni deli in vzdrževanje | Delovanje | Letni proračun; založite hitro obrabljive izdelke na mestu |
Zgradite svoj model povračila na delti, ne na celotnem znesku. Primerjajte novo linijo s tem, kar uporabljate danes: pridobljeni deli na uro, prihranjene delovne ure, zmanjšan ostanki, spremenjena energija na del. Stroške stroja in orodja delite s tem letnim dobičkom in dobite dobo vračila v svojih lastnih številkah in ne pri prodajalcu.
Načini vzdrževanja in napak
Čas delovanja je posledica urnika, ne sreče. Načrtujte tri stopnje dela.
| Interval | Naloge |
|---|---|
| Dnevno | Preverite grelnike in temperature matrice; očistite območje odščipa; preverite pretok in tlak hladilne vode |
| Tedensko | Preglejte vpenjalne površine in pritrdilne zatiče; preverite servo in hidravlični tlak; pregled stopnje odpadkov za drift |
| Četrtletnik | Zaženite diagnostiko delovanja; preverite sistem mazanja; umerite kritične komponente |
| Letno | Preverite obrabo vijaka in cevi; servis rezilne glave; pregledati celotno zalogo rezervnih delov |
Običajni načini okvar sledijo vzorcem: obrabljeni odščipnjeni robovi oslabijo osnovne zvare, plavajoče grelne cone spremenijo porazdelitev sten in otopele vpenjalne površine pustijo, da se pojavi blisk. Vsak se najprej pokaže kot napaka na delu.
Usposabljanje operaterja se povrne hitreje kot kateri koli rezervni del. Potrdite, kaj vključuje vaš dobavitelj, in potrdite, da namestitev zajema varovanje stroja in postopke zaklepanja v skladu z vašimi lokalnimi varnostnimi zahtevami – v ZDA to pomeni, da je skladnost z OSHA podpisana, preden linija zažene proizvodnjo.
O garanciji povprašajte pisno:naš deluje eno leto na celotnem stroju od prihoda v vašo tovarno, z glavnimi komponentami, kot so regulator debeline stene MOOG in servo motorji, pa se podaljša na dve leti. Vprašajte katerega koli dobavitelja, kaj pokriva njihova garancija, kaj izključuje in kako hitro rezervni deli dosežejo vašo državo.
Izbira vaše konfiguracije
Delajte v tem vrstnem redu: prostornina posode in material zožita razred stroja, letna prostornina se odloči za enojno ali dvojno postajo, zahteve po slojih pa za premikanje kalupa ali ukrivljeno roko. Cavities nato prilagodi izhod vaši napovedi.
Našvodnik za izbiro v petih korakihpodrobno prehodi to pot določanja velikosti. Pri posodah nad 30 litrov postane parison pretežak za neprekinjeno ekstrudiranje, zato se odločitev premakne na akumulatorske stroje – zajete v našemakumulator v primerjavi z zvezno primerjavo.
Pogosta vprašanja
Kaj je stroj za kontinuirano pihanje?
Stroj za kontinuirano pihanje neprekinjeno ekstrudira cev iz staljene plastike, imenovano parison, medtem ko se ena ali dve kalupni postaji premakneta, da jo ujameta, zapreta in napihneta del. Ekstruder se nikoli ne ustavi. To je primerno za majhne in srednje velike posode iz HDPE, PP in PVC – steklenice, kanistri in embalaže za maziva. Za velike dele se namesto tega uporabljajo akumulatorski stroji, ker se težka viseča plošča raztegne, preden se kalup zapre.
Kako izračunam steklenice na uro iz časa cikla in votlin?
Pomnožite cikle na uro z votlinami na rezilno glavo s številom postaj. Stroj z nazivno zmogljivostjo 600 suhih ciklov na uro z glavo z 2 votlinama na dvojni postaji teoretično doseže 2400 kosov na uro. Nato uporabite realistično znižanje za hlajenje, rokovanje in preklop, ker kataloške ocene kažejo, da je stroj ciklično prazen. Načrtujte zmogljivost na zmanjšano število.
Kateri materiali delujejo na stroju za kontinuirano pihanje?
HDPE, PP, PVC in PA dobro delujejo na strojih za kontinuirano ekstruzijsko pihanje. HDPE prevladuje v proizvodnji steklenic in pločevink. Vijak uskladite z materialom: trši razredi potrebujejo večjo zmogljivost taljenja, zato sta premer vijaka in razmerje med dolžino in premerom pomembna. Prozorne PET plastenke za pijačo uporabljajo drugačen postopek – brizganje z raztegljivim pihanjem – in drugačne stroje.
Koliko energije porabi stroj za kontinuirano pihanje?
Povprečna poraba energije je odvisna od velikosti stroja. Kinggle neprekinjeni stroji poganjajo 12 do 18 kW pri razredu 2 L, 16 do 25 kW pri razredu 5 L, 25 do 34 kW pri razredu 15 L in 40 do 80 kW pri visokohitrostnih modelih z ukrivljeno roko. Primerjajte dobavitelje glede energije na končni del in ne na uro, saj hitrejši stroj enako porabi na več kosov.
Kakšno vzdrževanje potrebuje linija za kontinuirano pihanje?
Načrtujte dnevno, tedensko in četrtletno delo. Dnevno: preverite grelnike glave matrice, očistite območje odščipnjenja, preverite pretok hladilne vode. Tedensko: preglejte vpenjalne površine in hidravlične ali servo tlake. Četrtletno: izvedite diagnostiko delovanja, preglejte mazalni sistem in umerite kritične komponente. Hitro obrabljive rezervne dele imejte na mestu, saj manjkajoči del stane več v izpadu kot v zalogi.
Naslednji korak je odvisen od tega, kje ste
Pošljite podatke o posodi – prostornina, material, debelina stene, ciljni rezultat – in naši inženirji vam bodo odgovorili s pravo potjo za vaš oder:
- Preizkušate nov izdelek?Priporočili vam bomo začetno konfiguracijo in zagnali vaš del v vzorčnem preizkusu.
- Dodajanje zmogljivosti?Zgradili bomo izhodno matematiko glede na vašo polnilno linijo in ponudili ustrezen model.
- Zamenjava starajočega se stroja?Energijo na del in odpad bomo primerjali z vašo trenutno linijo, tako da povračilo prihaja iz vaših številk.
Vsaka ponudba navaja model, komponente, trgovinske pogoje in dobavni rok – navadni modeli delujejo 30 do 40 dni, izdelani po meri pa 60 do 120 dni. Brskajte poceloten neprekinjen obseg strojevmedtem ko zbirate svoje številke.
Zahtevajte konfiguracijo in ponudbo →Stroj za kontinuirano pihanje si zasluži svoje mesto skozi ritem – ekstruder, ki se nikoli ne ustavi, kalupi, ki sledijo, in linija, ki je prilagojena vašemu polnilu. Dobite konfiguracijo, število votlin in znižanje vrednosti, izhodna matematika pa ostane v proizvodnji. Oglejte si modele in specifikacije vserija strojev za kontinuirano pihanje.