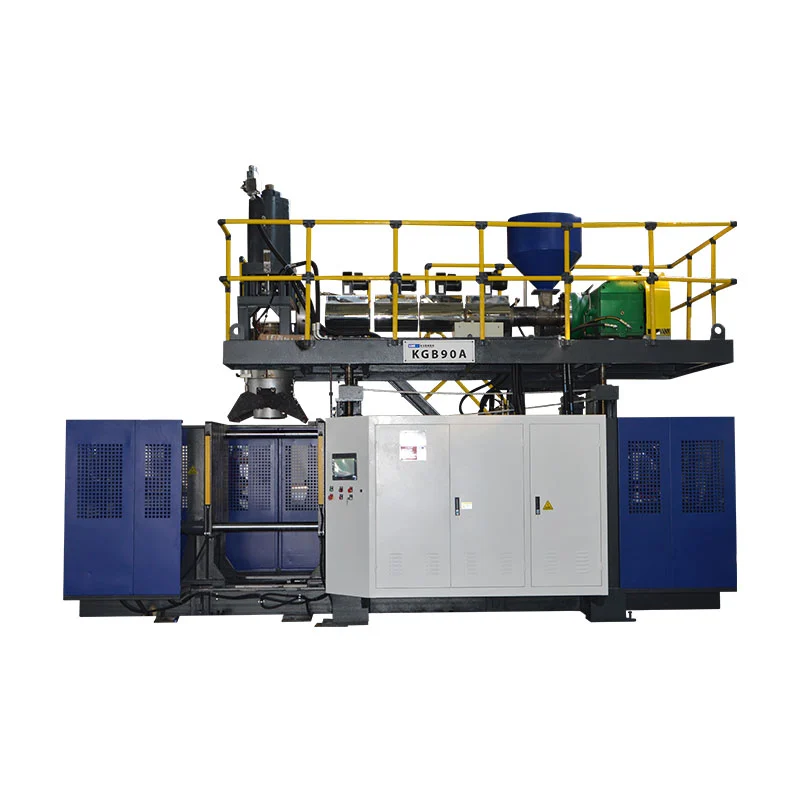
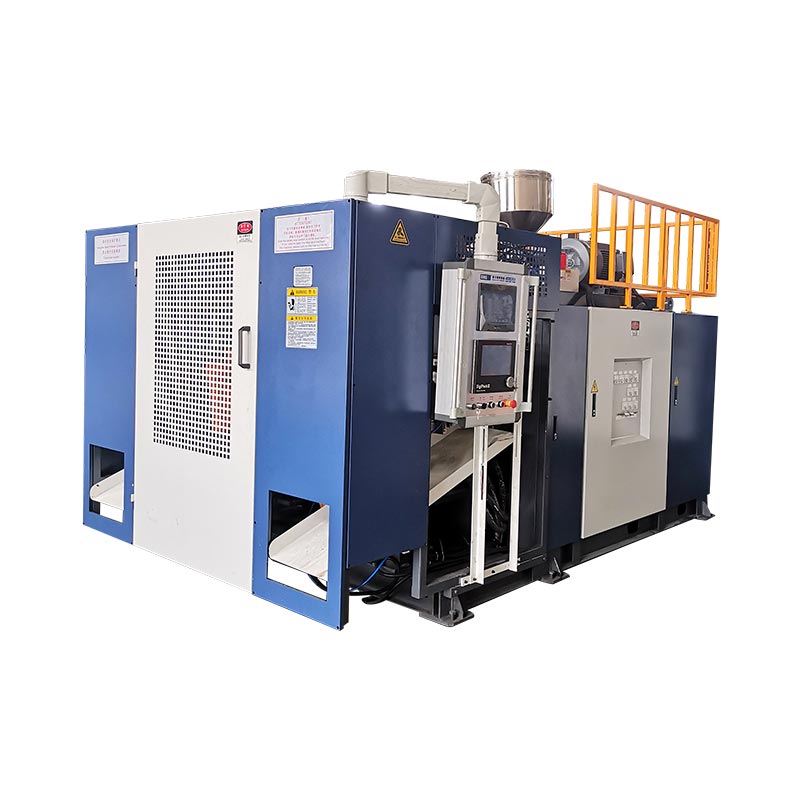
Parisonovo programiranje spremeni režo matrice med iztiskanjem, tako da se material namesti tja, kjer ga končni del potrebuje. Dober profil ščiti vogale, ročaje, ramena in odščipnjena mesta, ne da bi obtežil celotno posodo.

Kaj parison programiranje dejansko nadzoruje
Pri ekstrudijskem pihanju staljena plastika zapusti matrico kot cev, imenovana parison. Gravitacija, trdnost taline, nabrekanje matrice, raztezanje in geometrija kalupa vplivajo na to, kako ta cev postane del. Enotna reža matrice redko ustvari enotno končno steno, če ima del ramena, vogale, ročaj ali globoko izvleko.
Krmilnik premakne orodje, da naredi izbrane dele debelejše ali tanjše. Cilj je nadzorovana porazdelitev materiala: dovolj materiala v zelo raztegnjenih ali zelo obremenjenih območjih, z manj nepotrebne teže v odsekih, ki se zlahka oblikujejo.
| Dejanje profila | Učinek procesa | Kaj preveriti |
|---|---|---|
| Povečajte odprtino na izbranih točkah | Doda material v ta del župnije | Tanki vogali, korenine ročaja, ramena, dno in območje odščipa |
| Zmanjšajte odprtino na izbranih točkah | Zmanjša material v tem delu | Težke ravne stene, cone počasnega hlajenja in prekomerna teža delov |
| Premakni profil | Premika debele in tanke cone vzdolž parisona | Ali je programirano območje poravnano s predvideno funkcijo dela |
| Merite celotno težo profila | Spremeni celoten profil | Skupna teža in najmanjša stena, ne samo povprečje |
Uporaben proizvodni zapis hrani datoteko profila skupaj s številko kalupa, razredom smole, barvo ali stanjem ponovnega mletja, temperaturnim receptom, velikostjo vložka, časom ohlajanja in odobrenimi meritvami delov.
Zvezni in akumulatorski sistemi uporabljajo različne reference
Na astroj za kontinuirano pihanje, župnija se oblikuje neprekinjeno. Profil je običajno sinhroniziran s časom ali dolžino parison. Stabilnost iztiskanja je pomembna, ker lahko sprememba izhoda premakne programirano točko vzdolž dela.
Na anakumulatorski stroj za pihanje, se talina shrani in potisne skozi matrico. Profil je možno vezati na položaj akumulatorja. Velikost injekcije, konsistenca polnjenja in kalibracija pretvornika postanejo del problema debeline stene.

UradnikMOOG DigiPack III priročnikdokumentira aplikacije akumulatorja in kontinuiranega iztiskanja. To ne pomeni, da vsak stroj Kinggle uporablja isti krmilnik. Potrdite model krmilnika, zmogljivost profila, aktuator in orodje v projektni ponudbi.
Nadzorovano zaporedje nastavitev
- Potrdite pravilen recept.Ujemite kalup, material, matrico in revizijo izdelka.
- Stabilizirajte talino.Pustite, da se dejanske temperature ustalijo in potrdite dosledno dovajanje in iztiskanje.
- Preverite ničlo in razpon orodja.Preglejte premikanje glede zatikanja, puščanja ali neporavnanosti.
- Nastavite dolžino parison in velikost posnetka.Pri zapiranju kalupa mora zadek doseči pravilen položaj.
- Začnite s preprostim profilom.Široke spremembe je lažje diagnosticirati kot številne ostre popravke.
- Oblikujte več stabilnih ciklov.Ne sodite o prvem delu po večji spremembi postopka.
- Izmerite fiksne lokacije.Zabeležite najmanjšo steno, težo delov, videz in funkcionalne rezultate.
- Spremenite eno področje naenkrat.Novo revizijo shranite šele po ponovnem izboljšanju.
Odpravljanje težav z debelino stene glede na simptome
| Simptom | Preglejte | Naslednji korak |
|---|---|---|
| Tanek spodnji del ali ramena | Položaj profila, ugrez, čas raztezanja in pihanja | Pred dodajanjem skupne teže potrdite poravnavo |
| Ena stran dosledno tanjša | Centriranje matrice, poravnava kalupov, hlajenje in parison kontakt | Odpravite asimetrični fizični vzrok |
| Debelina se premika iz cikla v cikel | Temperatura taline, proizvodnja, velikost udarca, povratna informacija in hidravlična stabilnost | Pred urejanjem točk stabilizirajte proces |
| Težka stena, a šibek odščip | Lokacija materiala, odščipna zasnova in položaj parison | Premaknite material na območje stiskanja, namesto da dvignete težo celotnega dela |
| Dobra porazdelitev, vendar prekomerna teža | Celotna lestvica in nepotrebno težki odseki | Zmanjšajte izmerjene korake, hkrati pa zaščitite lokacije z minimalno steno |
| Ukaz se spremeni, del pa ne | Pogon, ventil, napeljava, kalibracija ali omejitev | Primerjajte ukaze in povratne informacije, nato stopnite na vzdrževanje |
Tovarniški pogled: ponovljivost je pomembnejša od enega popolnega vzorca
Profil je pripravljen za proizvodnjo šele, ko preživi običajne variacije, kot je ponovni zagon v topli obliki, sprememba serije materiala, sprememba izmene in pričakovan obseg pogojev hladilne vode. Ena dobra posoda dokazuje, da lahko stroj naredi del; stabilno delovanje dokazuje, da je proces mogoče upravljati.
Pred prevzemom se dogovorite o merilnih mestih, količini vzorca, funkcionalnih preizkusih in odobreni reviziji recepture. Zaščitite osnovno datoteko, hkrati pa usposobljenim operaterjem omogočite dokumentirano pot za izvajanje in obračanje nadzorovanih prilagoditev.
Če se pojavi nestabilnost profila z alarmi, nesoglasjem položaja ali spremembami zaporedja, uporabiteHMI in vodnik za alarme. Kupci, ki še vedno določajo opremo, lahko začnejo s Kingglovonavodila za izbiro stroja.
Pogosta vprašanja
Kaj je parison programiranje?
Programiranje Parisona spremeni odpiranje rež med ekstrudiranjem, tako da različni deli parisona prejmejo različne količine materiala.
Ali lahko programiranje parison reši vsako težavo s tanko steno?
Ne. Ne more zanesljivo popraviti neporavnanosti matrice, nestabilnega iztiskanja, poškodovanega orodja, slabega hlajenja, nepravilne zasnove kalupa ali okvarjenega aktuatorja.
Ali naj najprej spremenim posamezne točke ali skupno težo?
Uporabite skupno težo le, če je celoten del dosledno lahek ali težak. Uporabite spremembe lokalnih točk, ko meritve pokažejo ponovljivo težavo na določenem območju.
Zakaj se profil premika na delu?
Pogosti vzroki vključujejo spremembe v hitrosti iztiskanja, dolžino parisona, konsistenco zbiralnika, temperaturo materiala, zakasnitev začetka ali kalibracijo senzorja.
Koliko profilnih točk potrebuje stroj?
Zahtevano število je odvisno od geometrije dela in konfiguracije krmilnika. Več točk ne nadomesti nestabilnega procesa.