Konfigurirajte KGB110A iz izmerjenega vzorca izdelka, ne samo iz imena 160L. Zabeležite geometrijo dela, neto težo, zemljevid sten, smolo, oblogo in proizvodni cilj. Nato uporabite te vnose, da preverite ovojnico kalupa, bruto povpraševanje po parisonu, rekuperacijo pri iztiskanju, zahteve za sponke in tovarniške pripomočke.
160-litrski stroj za pihanje lahko izdeluje zelo različne izdelke. Pregrada na votli cesti ima široko projektirano območje. Ponton ima lahko dolge vlečne cone in zahteve glede tesnjenja. Namizna plošča je lahko široka, a relativno plitka. Eno ime modela ne odpravi teh razlik.
Najbolj uporabno izhodišče je pogosto predmet, ki je že na kupčevi mizi. Izmerite ga, stehtajte in označite pomembna področja. Ta vzorec postane povezava med zasnovo izdelka, orodjem, konfiguracijo stroja in sprejemljivim testom.

Šeststranska vzorčna datoteka, ki bi morala voditi projekt
Dimenzionirana risba delov, skupna velikost, odprtine, vstavki in montažni vmesniki.
Neto delna teža, razred materiala, barva, dodatki in dovoljeno ponovno mletje.
Zemljevid debeline sten s kritičnimi lokacijami in zahtevami za testiranje izdelka.
Zemljevid obrezovanja, ki prikazuje zgornji blisk, spodnji rep, ostanke ročaja in druge izgube.
Sprejeti izhodni cilj, vzorec izmene, avtomatizacija in nadaljnje delo.
Tovarniško napajanje, zrak, voda, dostop, dviganje in razpoložljiv celični prostor.
Opomba o objavljenih podatkih:Kingglov trenutni naslov strani in besedilo aplikacije uvrščata KGB110A v razred 160L. Ista stran trenutno prikazuje 120 L v povzetku in tabeli z največjo prostornino. Ta članek sledi objavljenemu pozicioniranju izdelka 160L, vendar mora biti natančna naročena zmogljivost potrjena v ponudbi in tehničnem dogovoru.
Začnite z vzorcem izdelka, ne z oznako kataloga
Vzorec vam pove, kje lahko strojna odločitev spodleti. Njegove zunanje mere vplivajo na plesen. Njegova teža in prirobnica vplivata na akumulator. Njegove široke površine vplivajo na projicirano območje. Globoki vogali in ročaji vplivajo na porazdelitev stene. Hlajenje vpliva na čas cikla in odstranitev.
Glasnost je še vedno uporabna. Pomaga umestiti projekt v splošni obseg strojev. Toda dva izdelka z enako zaprto prostornino morda potrebujeta različne glave, objemke ali odprtine za kalupe. Zajeten plovec lahko vsebuje več zraka, hkrati pa porabi manj smole kot gosta tehnična plošča z lokalnimi rebri in debelimi pritrdilnimi conami.
Ne zanašajte se na konkurentov končni del kot edini vir. Če je mogoče, dodajte izvirno oblikovno datoteko in predvideno zahtevo glede zmogljivosti. Kopirani vzorec lahko vključuje debelino stene, ki kompenzira stari kalup ali postopek. Ponavljanje tega zidu, ne da bi razumeli njegovo nalogo, lahko poveča težo, ne da bi izboljšalo učinkovitost.
Kinggle je dokumentiranprodajni proceszačne se s fotografijami izdelkov, risbami, težo, velikostjo in materialom. Zahteva tudi zahteve glede debeline, proizvodnje in kemične odpornosti. Ta vrstni red je praktičen, ker priporočilo stroja sledi dokazom o izdelku.
Vzorčna datoteka mora imeti eno številko revizije. Če se spremeni vrat, ročaj, vložek ali celotna dolžina, posodobite datoteko, preden stroj in kalup zamrzneta. S tem se izognemo projektu, kjer ponudba ustreza zgodnjemu vzorcu, proizvodna risba pa ne ustreza več navedeni celici.
Sestavite vzorčno dokumentacijo, ki lahko preživi inženirski pregled
Začnite z osnovnimi meritvami. Zabeležite celotno dolžino, širino in višino. Dodajte premere odprtin, zaključek vratu, velikost prirobnice, razmik ročaja in položaj katerega koli vložka. Označite ločilno linijo in vidna območja ščipa, če jih vzorec razkrije.
Celoten izdelek stehtajte na umerjeni tehtnici. Nato ločite vse odstranljive komponente, ki niso ulite s pihanjem. Pokrov, čep, kovinski vložek ali penasto polnilo se ne smejo šteti kot oblikovana plastika. Zabeležite metodo identifikacije materiala, namesto da domnevate polimer po videzu.
Debelina stene potrebuje zemljevid lokacije. Oštevilčite točke na risbi ali fotografiji. Vključite vogale, ramenske prehode, ročaje, osnovne stike, pritrdilne cone in široke plošče. Ena povprečna debelina skrije tanko območje, ki lahko nadzoruje učinkovitost.
Nato napišite teste izdelkov. Plovec, prometna zapora, pohištvena plošča in industrijski zabojnik nimajo enakih meril za sprejem. Uporabite kupčevo dejansko risbo, zakonsko zahtevo ali interni test. Ne izposojajte si preskusa višine padca, obremenitve ali tesnjenja od nepovezanega izdelka.
| Vzorec dokazov | Kako to posneti | Vpliva na strojno odločitev |
|---|---|---|
| Celotna geometrija | Dimenzionirana risba ali preverjena 3D datoteka | Ovojnica kalupa, srednjica, položaj glave in pot odstranjevanja |
| Neto oblikovana teža | Teža brez ločeno sestavljenih delov | Izhodišče za bruto mašo |
| Stenska distribucija | Oštevilčene lokacije z izbranim načinom merjenja | Parisonov profil, porazdelitev posnetkov in merila poskusa |
| Sistem smole | Razred, dobavitelj, barva, dodatki in pravilo za ponovno mletje | Primernost vijaka, stopnja taljenja in okno obdelave |
| Obrezovanje in utripanje | Pričakovani zgornji, spodnji del, ročaj in stranski odpadki | Zahteva akumulatorja in obremenitev ponovnega brušenja |
| Funkcionalni testi | Imenovana metoda, stanje, velikost vzorca in omejitev prehoda | Oblikovanje kalupa, hlajenje, stenske tarče in obseg FAT |
| Sprejet rezultat | Dobri deli na uro ali izmeno po pregledu | Stopnja okrevanja, hlajenje, avtomatizacija in nadaljnja zmogljivost |
Vzorec je dokaz in ne popolna specifikacija. Morda se je postaral, zvil ali absorbiral kemikalije. Uporabite ga za postavljanje boljših vprašanj, nato pa odobreno risbo in preskusni standard postavite nad fizični vzorec v hierarhiji dokumenta.
Preberite specifikacijo KGB110A kot niz preverjanj
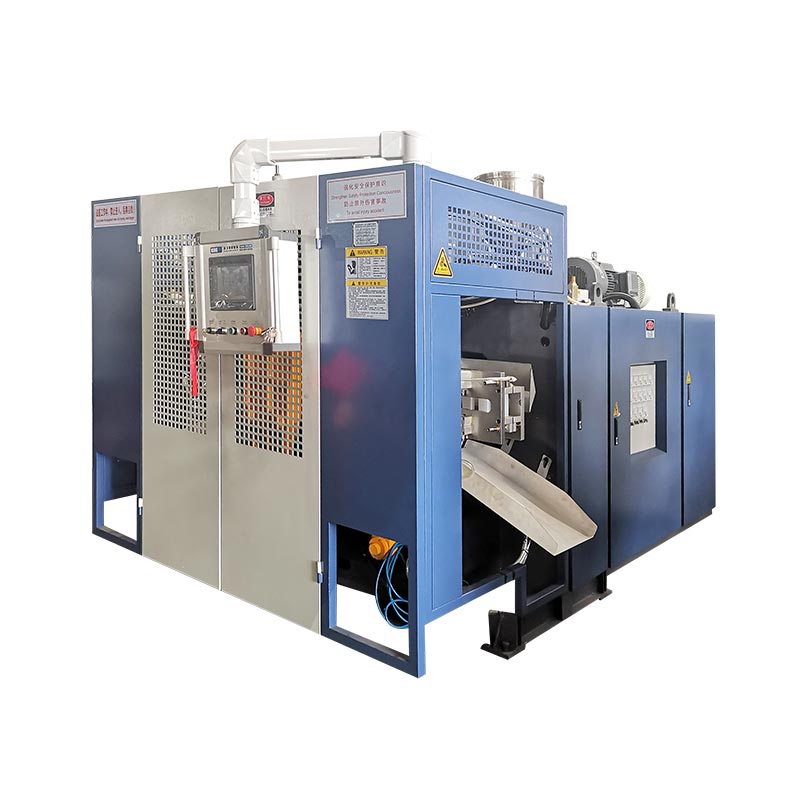
TheStran izdelka KGB110Aobjavlja velikost stroja 6,6 x 4,2 x 5,2 m in težo stroja 22 t. Njegov vpenjalni del navaja 760 kN, ploščo 1100 x 1400 mm in največji kalup 1000 x 1400 mm. Stran ponuja tudi razpon debeline kalupa od 610 do 750 mm.
Za odpiranje in premikanje stran prikazuje 600 do 1600 mm in 600 mm gibljivega hoda. Te številke potrebujejo sestav kalupa poleg njih. Koristno vprašanje je, ali lahko celoten ohlajeni del sprosti in zapusti kalup s še vedno pritrjenim predvidenim robotom, vložki in obrobo.
Ekstrudijski del navaja 110 mm polž, razmerje L/D 25, motor ekstruderja 75 kW in štiri grelne cone. Objavljena zmogljivost taljenja HDPE je 160 do 200 kg/h. Ta obseg spada k besedilu HDPE strani. Ne dokazuje enake stopnje za drug material ali formulacijo.
V glavnem delu je objavljena kapaciteta akumulatorja 12(20) L in teža PE akumulatorja 9(15) kg. Naveden je tudi največji premer rezilnega čepa 450 (600) mm. Vrednosti v oklepajih lahko odražajo izbire konfiguracije, vendar stran ne definira pravila. V predlogu mora biti navedena izbrana glava, matrica in smolna osnova.
Na strani je opisan standardni model z regulatorjem debeline MOOG 100, robotsko roko in sistemom za pihanje na dnu. To so izjave, ki jih je objavila prva oseba. Ponudba mora še vedno poimenovati vsak dobavljeni element, njegov vmesnik in vse spremembe, specifične za projekt.
Tovarniško odčitavanje:ne kopirajte tabele v naročilnico brez vprašanj. Postavite meritev vzorca, risbo kalupa ali izračun uporabnosti poleg vsake specifikacije, ki naj bi jo izpolnjeval.
Prenesite obliko izdelka v prostor za prileganje in odstranitev kalupa
Risba izdelka postane kalup šele po dodajanju strategije krčenja, jekla z votlinami, hlajenja, odščipnitve, zračnikov, orodja za vrat in pritrditve. Nastali sklop je lahko veliko večji od izdelka. Del, ki je videti udoben znotraj omejitve 1000 x 1400 mm, lahko postane tesen, ko so dodane povezave in premikajoče se naprave.
Ločeno preverite širino, višino in nameščeno debelino. Uporabite celoten sklop, vključno s podpornimi ploščami in adapterji. Preverite montažni vzorec glede na referenčno ploščo 1100 x 1400 mm. Pokažite vodne, hidravlične, pnevmatske in električne povezave v njihovih nameščenih položajih.
Odpiranje prostora je problem gibanja. Plošča mize bo morda morala očistiti globoka rebra. Pregrada lahko zapusti votlino pod kotom. Ponton lahko ostane prožen, ko je vroč, in morda potrebuje podporo med odnašanjem. Robotski oprijem in vrtenje dela potrebujeta lastno pometeno ovojnico.
Hkrati načrtujte pot menjave plesni. Stran KGB110A podaja težo stroja 22 t, vendar ne objavlja dovoljene teže kalupa. Vprašajte Kinggla za končno mejo teže kalupa, dvižne točke in risbo splošne ureditve. Nato preverite žerjav naprave, višino kavlja in pristop.
Hlajenje plesni lahko nadzira celoten cikel. Velike površine potrebujejo uravnotežena vezja, medtem ko debele površine morda zahtevajo usmerjeno hlajenje. Thevodnik kalupov za ekstruzijsko pihanjepodrobneje pokriva odklepanje, odzračevanje in načrtovanje tokokroga.
Preden izberete glavo, izračunajte bruto povpraševanje
Akumulator mora dostaviti ves material, ki zapusti matrico med enim dogodkom oblikovanja. Teža končnega izdelka je samo en del. Glava dovaja tudi blisk, repe, ostanke ročajev in vse materiale, ki jih postopek obrezovanja odstrani.
Bruto parisonova masa = neto oblikovani izdelek + plast in obroba + dokumentiran dodatek za postopek
Uporabite izmerjene vrednosti ali vrednosti, pridobljene iz plesni. Za plovce, pregrade, pohištvo in tehnične dele ni univerzalnega odstotka odpadkov.
Kinggle objavlja 9(15) kg kot linijo PE akumulatorske teže za KGB110A. Obravnavajte ga kot referenco za glavo in material, ne kot zmogljivost končnega izdelka. Razred PE, temperatura taline, reciklirana vsebina in nastavitev matrice lahko spremenijo uporabno obnašanje. Druga smola zahteva svoj pregled.
Dolžina parizona je pomembna pri masi. Dolg parison se lahko povesi ali raztegne, preden se kalup zapre. Široka matrica lahko zmanjša vlečenje, potrebno okoli izdelka, vendar lahko spremeni zahteve glede glave in orodja. Zabeležite velikost matrice, programirano vrzel, čas iztiskanja in položaj parison med poskusom.
Bruto povpraševanje vpliva tudi na ponovno mletje. Močna bliskavica se lahko prilega akumulatorju, medtem ko ustvarja velik tok odpadkov. Granulator, transportni in mešalni sistem morajo slediti. Če se ponovno mleta vrne v izdelek, njen odstotek in kontrole kontaminacije sodijo v odobreno formulacijo.
Za popravek profila pustite kontrolno območje. Glava, ki teče na svojem praktičnem robu, ima lahko malo prostora za debelejše vogale ali daljši rob. Preskus mora pokazati stabilno bruto maso, sprejemljivo blazino in ponovljivo postavitev parison v določenem vzorčnem oknu.
Stenski zemljevid spremenite v nadzorovan župnijski profil
Na stenski karti je navedeno, kje izdelek potrebuje material. Profil parison pove, kdaj naj se vrzel matrice spremeni, ko parison zapusti glavo. Povezovanje teh dveh zapisov je bolj uporabno kot kopiranje profila iz drugega dela.
Oštevilčite stenske lokacije na vzorčni risbi. Po vsakem poskusu odrežite ali izmerite iste lokacije v enakem vrstnem redu. Za vsako skupino zabeležite težo dela in revizijo profila. Če se spremeni več nastavitev hkrati, ekipa izgubi razlog za rezultat.
Stran KGB110A imenuje krmilnik debeline MOOG 100. APriročnik za Moog DigiPack III, ki ga gosti Kingglepojasnjuje metodo krmilnika, ki shranjuje datoteke izdelkov in povezuje programirano debelino stene s položajem stroja. Je koristen dokaz postopka, vendar ne identificira natančnega vmesnika krmilnika, ki je priložen vsakemu KGB110A.
Profil ne more popraviti vsake napake. Geometrija matrice in trna, centriranje glave, temperatura taline, parisonovo nabrekanje in čas kalupa so še vedno pomembni. Če parison vstopi v kalup necentralno, lahko dodajanje materiala prikrije simptom in hkrati poveča težo.
Ko del mine, shranite celoten recept. Vključite material, barvo, temperature, nastavitev posnetka, profilno datoteko, pihanje, hlajenje in revizijo kalupa. Theprogramski vodnik parisonzagotavlja popolnejše zaporedje uglaševanja.
Uskladite predelavo pri iztiskanju s hlajenjem in sprejetim izhodom
Javna tabela navaja 160 do 200 kg/h kot obseg talilne zmogljivosti KGB110A HDPE. Proizvodno vprašanje je, ali lahko izbrani polž ponovno napolni akumulator pred naslednjim udarcem ob ohranjanju stabilne kakovosti taline. Najvišja stopnja brošure sama na to ne more odgovoriti.
Izračunajte bruto urno povpraševanje celotne župnije. Uporabite načrtovane dogodke oblikovanja na uro in aktivne prodajne točke. Nato primerjajte rezultat s preizkušeno stopnjo taljenja za dejansko smolo, barvo in stanje ponovnega mletja.
Bruto povpraševanje po materialu, kg/h = bruto masa obdelovanca x dogodki oblikovanja na uro x aktivni obdelovanci na dogodek
Na strani KGB110A je navedenih 320 kosov/h, vendar je označen kot suhi cikel. Suhi cikel je referenca strojnega gibanja. Proizvodnja izdelkov vključuje rekuperacijo akumulatorja, tvorbo parizona, pihanje, hlajenje, izpuh, odpiranje, odvzem, obrezovanje in izgube kakovosti.
Veliki deli pogosto porabijo velik del cikla za hlajenje. Ta čas lahko omogoči, da ekstruder ponovno napolni glavo. Če boljše hlajenje kalupa skrajša cikel, se zahtevana stopnja taljenja poveča. Optimizacija cikla mora zato preveriti predelavo in kakovost stene, ne le temperature kalupa.
Poročaj o sprejetih delih na uro po dogovorjenih pregledih. Suhi cikel, bruto cikle, zavrnitve in zaustavitve hranite v ločenih stolpcih. Thepriročnik za optimizacijo časa ciklaprikazuje, kako sestaviti časovni proračun po fazah.
Preverite 760 kN glede na projektirano površino in procesni tlak
Kinggle objavlja 760 kN vpenjalne sile za KGB110A. Ta številka postane uporabna samo poleg projicirane površine votline in dogovorjenega notranjega tlaka. Projicirano območje je silhueta votline na ločevalni ravnini. Ne gre za prostornino posode ali površino.
Široka pregrada ali mizna plošča lahko povzroči znatno ločevalno obremenitev, tudi če je plitva. Globok, a ozek plovec se lahko obnaša drugače. Postavitve z več votlinami ali več deli povečajo skupno projicirano površino, ki jo vidi objemka.
Na strani izdelka je naveden pihalni tlak 0,8 MPa. Pri izračunu uporabite dejansko obdobje proizvodnje. Odzračevanje kalupa, temperatura taline, podrobnosti površine in debelina stene lahko spremenijo potreben tlak. Tovarniški preskus mora zabeležiti nastavljeni tlak in razpoložljiv vstopni tlak stroja.
Flash stanje je koristen dokaz. Naraščajoča bliskavica lahko kaže na prekomerno ločilno silo, obrabljena območja stiskanja, težave pri poravnavi ali odvečni material. Ne popravljajte vsake težave z bliskavico s povečanjem sile vpenjanja. Preglejte kalup in obdelajte skupaj.
Dobavitelj stroja in dobavitelj kalupa morata odobriti en izračun. V tehnično datoteko vnesite predvideno površino, procesni tlak, zahteve za vpenjanje in predpostavljeni faktor. To preprečuje dve ločeni odobritvi, ki temeljita na različnih predpostavkah.
Ponovno preverite izračun, če se postavitev votline spremeni. Če dodate drugi del, premaknete ločilno črto ali povečate ploščo, lahko spremenite projicirano območje. Vstavki in stranska dejanja lahko prav tako spremenijo reakcijo kalupa. Končna risba kalupa, namesto zgodnje skice izdelka, bi morala zaključiti to preverjanje.
Namesto da se zanašate na značilno besedno zvezo, določite materialne plasti
Stran KGB110A pravi, da lahko platforma zagotovi enoslojne izdelke in lahko tudi zgradi dvoslojne ali večplastne strukture. Ista tabela javnih specifikacij navaja en 110 mm polž in en 75 kW ekstruderski motor. Večplastni projekt zato potrebuje konfiguracijsko risbo, ki presega standardno tabelo.
Začnite z razlogom izdelka za drugo plast. To je lahko postavitev barve, recikliran material jedra ali funkcionalna pregrada. Navedite material v vsaki plasti in ciljno razmerje. Preverite združljivost, temperature obdelave in dovoljena odstopanja.
Nato zahtevajte diagram poti taljenja. Identificirati mora vsak ekstruder, adapter, glavni kanal in kontrolno točko. Predlog mora prikazati tudi velikosti motorjev, ogrevalne obremenitve, ravnanje z materialom in spremenjeno skupno korist. Splošna "večplastna" oznaka ne opredeljuje te opreme.
Preklopno delo raste z vsako materialno potjo. Količina čiščenja, dostop do čiščenja, zaporedje barv in ločevanje ostankov vplivajo na čas delovanja. Če izdelek ne potrebuje več plasti, lahko dodaten sistem doda delo, ne da bi ustvaril vrednost za kupca.
Enoslojna smer
Uporabite en definiran tok smole, kadar je zmogljivost izdelka, barvo in načrt recikliranja mogoče doseči z eno stensko strukturo.
Večplastna smer
Zahtevajte konfiguracijo koekstrudiranja, specifično za projekt, ko ima vsaka plast dokumentirano funkcijo in obseg sprejemljivosti.
Kingglovavečplastno vodilo za koekstruzijopojasnjuje vloge slojev in vprašanja, ki spadajo v RFQ.
Načrtujte celotno celico okoli 22 t stroja
Objavljene dimenzije stroja so 6,6 x 4,2 x 5,2 m. Masa stroja je 22 t. Te vrednosti začnejo postavitev obrata. Ne vključujejo servisnega prostora, stopnic, ravnanja s kalupi, opreme za smolo, kompresorja, hladilnega sistema, končne obdelave za odvoz ali na koncu.
Najprej preverite navpično pot. Stavba potrebuje dovolj višine za stroj, dostop do ploščadi in načrtovano dviganje. Označite pot za sestavne dele rezalne glave in ekstruderja, če vzdrževanje zahteva odstranitev nad glavo. Potrdite zmogljivost žerjava in doseg kavlja iz končne risbe.
Stran KGB110A objavlja 0,3 MPa in 120 L/min za hladilno vodo. Projektni list potrebuje tudi vstopno temperaturo, povratno mejo, kakovost vode, filtracijo in obseg tokokroga. Število pretoka brez temperature ne more določiti velikosti hladilnega sistema.
Za stisnjen zrak je na strani navedeno 0,8 MPa in 1,8 m³/min. Potrdite največje in povprečno povpraševanje, velikost sprejemnika, rosišče, filtracijo in velikost povezave. Močno pihanje lahko zmanjša pritisk, če je glava premajhna.
Stran kot povprečno porabo energije navaja od 52 do 60 kW. Ker je kW moč, to obravnavajte kot objavljeno referenco delovne moči. Ne pretvarjajte ga v kWh na del.EUROMAP 46.2povezuje merjenje energije, povezano z izdelkom, z danim strojem, kalupom in izdelkom v stabilnih pogojih.
Thepriročnik za tovarniške pripomočkezajema električne meje, zrak, vodo, gradbena dela in dostop. Za odobritev namestitve uporabite risbo končne splošne ureditve namesto javnega ovoja.

Dokažite konfiguracijo s sledljivim preizkusom izdelka
Tovarniški preskus bi moral ponovno ustvariti opravilo izdelka, opisano v vzorčni datoteki. Prisotni morajo biti odobreni kalup, smola in glavne možnosti. Če je uporabljen nadomestek, zabeležite razliko in ustrezno omejite zaključke.
Načrtujte zaporedje vzorcev pred izvajanjem. Oštevilčite dele v vrstnem redu oblikovanja. Določite, kdaj se začne stabilna proizvodnja in kako dolgo traja merilno okno. EUROMAP 46.2 zahteva stabilne strojne pogoje za svojo energetsko metodo, povezano z izdelkom, in dokumentira kakovost izdelka kot del preskusnega konteksta.
- Prepoznajte konfiguracijo.Zabeležite serijsko številko stroja, možnost glave, orodje za matrice, revizijo kalupa, krmilnik in nameščeno avtomatizacijo.
- Preverite formulacijo.Zabeležite kakovost smole, dobavitelja, barvo, dodatke in vsebino ponovnega mletja iz dejanskega preskusnega materiala.
- Zajemite recept.Shranite temperature, nastavitve strelov, profil stene, nastavitve pihanja, pogoje hlajenja in čas avtomatizacije.
- Zaprite masno bilanco.Stehtajte izdelek, vsak trim tok in celoten bruto strel. Primerjajte ga s citirano osnovo glave.
- Izmerite stensko karto.Uporabite oštevilčene lokacije in dogovorjeno metodo. Odčitke hranite povezane z vsako številko vzorca.
- Izvedite funkcionalne preglede.Uporabljajte samo teste in omejitve, specifične za izdelek, zapisane v odobreni zahtevi.
- Pošteno preštejte izhod.Ločen suhi cikel, bruto cikli, sprejeti deli, zavrnitve in postanki v dogovorjenem obdobju.
- Snemanje pripomočkov.Merite moč, zrak in vodo na določenih mejah med izdelavo sprejetega izdelka.
- Zapri odprte elemente.Vsakemu odstopanju navedite lastnika, korektivni ukrep, zahtevano dokazilo in rok.
Za poročilo ne izberite le najboljšega dela. Ohranite zaporedje, ki kaže variacije. Če se recept spremeni, začnite z novo vzorčno skupino. To ločuje razvoj procesa od dokazov o sprejemljivosti.
Pred testom se dogovorite za merilna orodja. Zabeležite ločljivost merila, metodo debeline in stanje umerjanja, če vplivajo na rezultat. Uporabite ista orodja za vzorčno zaporedje. Če kupec in dobavitelj merita z različnimi metodami, primerjajte te metode, preden se odločite, da se deli ne ujemajo.
Neuspešen rezultat potrebuje kontekst. Shranite povezane nastavitve, zgodovino alarmov, številko vzorca in zapis o pregledu. Popravljen del lahko dokaže popravilo, ne sme pa izbrisati prejšnjega odstopanja. Ta zgodovina ekipi pomaga pri odločitvi, ali je popravek stabilen ali začasen.
Skupaj shranjujte neobdelane podatke, fotografije, izvoze receptov in podpisane povzetke. Thevodnik za tovarniški sprejemni testzagotavlja širši protokol za preverjanje strojev, izdelkov in dokumentov.
Uporabite štiri vrata, da se odločite, ali KGB110A ustreza
KGB110A sodi v ožji izbor, ko se zaprejo štiri dokazna vrata. Najprej se kalup prilega plošči, ovojnici, razponu debeline in gibanju. Drugič, izbrana glava lahko zagotovi bruto parison z uporabnim nadzornim območjem. Tretjič, iztiskanje podpira ciljni cikel z dejanskim materialom. Četrtič, tovarna lahko dobavi potrebne pripomočke in ravnanje.
Nalepka 160L ne more nadomestiti nobenih vrat. Dolgi del morda ne bo opravil preverjanja plesni. Težki del lahko ne uspe pri preverjanju strela. Kratek cikel lahko ne uspe pri preverjanju obnovitve. Tovarna z omejeno višino morda ne bo opravila preverjanja namestitve.
Ko sta izdelek in kalup veliko manjša in večja platforma ne dodaja nobene uporabne zmogljivosti, se pomaknite navzdol po obsegu strojev. Premaknite se navzgor ali zahtevajte drugo konfiguracijo, ko bruto strel, prostor za kalup ali zahteve po vpenjalu presežejo dokazano območje. TheVodilo KGB100B 120Lzagotavlja sosednje inženirske preglede nižjega obsega.
Izbiro zaključite s podpisano matriko zahtev. Vsaka vrstica mora poimenovati vnos kupca, predlagano konfiguracijo in dokazila, ki bodo dokazovala skladnost. Neznani predmeti naj ostanejo odprti, namesto da bi jih zamenjali s predpostavko o brošuri.
Model stroja je nato rezultat datoteke izdelka. Ta vrstni red daje oblikovalcu kalupov, izdelovalcu strojev in kupcu en nabor dejstev, na podlagi katerih lahko delajo.
Pogosta vprašanja
Za katere izdelke je namenjen stroj za pihanje KGB110A 160L?
Kingglova stran z izdelki navaja sode, pohištvo, plovce, pontone, igrače, avtomobilske dele in prometne ovire. To so družine aplikacij. Poseben izdelek še vedno potrebuje preglede glede prileganja kalupu, bruto parisonove mase, zahteve po sponkah, materiala, hlajenja in odstranitve.
Zakaj bi poleg risbe moral poslati fizični vzorec?
Risba določa odobreno geometrijo, medtem ko vzorec pomaga inženirski ekipi pri pregledu teže, ločilne črte, obrobe, porazdelitve sten in rokovanja. Če je mogoče, uporabite oboje. Risba in pisni testi morajo preveriti, ali se vzorec razlikuje od trenutnega dizajna.
Ali je proizvodna zmogljivost KGB110A 320 kosov/h?
Ne. Na strani KGB110A je 320 kosov/h označeno kot suh cikel. Sprejeta proizvodnja mora vključevati predelavo ekstrudiranja, tvorjenje parisonov, pihanje, hlajenje, odstranitev, obrezovanje, zavrnitve in štetje postankov s proizvodnim kalupom in smolo.
Ali lahko 15 kg končni PE del deluje na KGB110A?
Javna tabela prikazuje 9(15) kg kot referenco teže akumulatorja PE, ne pa zmogljivosti končnega izdelka. Bruto parison masa vključuje izdelek in vse bliskavice ali dodatke. Potrdite izbrano višino, smolno osnovo in delovno maržo, nato pa dokažite rezultat v preskusu izdelka.
Ali standardni KGB110A izdeluje večplastne izdelke?
Opis izdelka omenja enoslojne in večslojne rešitve, javna tabela pa en polžni in en ekstruderski motor. Večplastni projekt potrebuje ločeno risbo poti taljenja, seznam ekstruderjev, konfiguracijo glave, obseg razmerja med plastmi in revidiran list s pripomočki.
Kaj mora vsebovati poizvedba KGB110A?
Pošljite risbo izdelka, vzorčne fotografije, mere, neto težo, stenski zemljevid, smolo, oceno obrezovanja, preizkuse kakovosti, sprejet cilj proizvodnje, podatke o kalupu in tovarniške pripomočke. Kinggle lahko nato potrdi glavo, prostor za kalupe, ureditev iztiskanja in načrt prevzema.
Pošljite dokazila o izdelku, ne le količine
Datoteko z vzorcem, informacije o plesni, cilj proizvodnje in pogoje obrata delite s Kingglom. Projektna skupina lahko ta dejstva uporabi za potrditev konfiguracije KGB110A in opredelitev preskusa na osnovi izdelka.
Zahtevajte pregled konfiguracije KGB110AViri in podlaga za pregled
- Kinggle, 160L Akumulacijski stroj za pihanje, model KGB110A. Pozicioniranje izdelka, specifikacije in navedene aplikacije, preverjeno 15. septembra 2026.
- Kinggle prodajni proces. Zahteva za informacije o izdelku in naveden potek pregleda, preverjeno 15. septembra 2026.
- Priročnik z navodili za Moog DigiPack III, ki ga gosti Kinggle. Shranjene datoteke izdelkov in programirana kontrola debeline stene za akumulatorske ali neprekinjene stroje.
- EUROMAP 46.2, Stroji za ekstruzijsko pihanje, Ugotavljanje porabe energije, povezane z izdelkom. Različica 1.0, januar 2014.
Opomba uredništva:Kinggle je proizvajalec in založnik tega vodnika. Podatki o izdelkih so predstavljeni kot informacije, ki jih je objavila prva oseba. Podpisana projektna specifikacija in prisoten preizkus bi morali nadzorovati naročeni stroj.