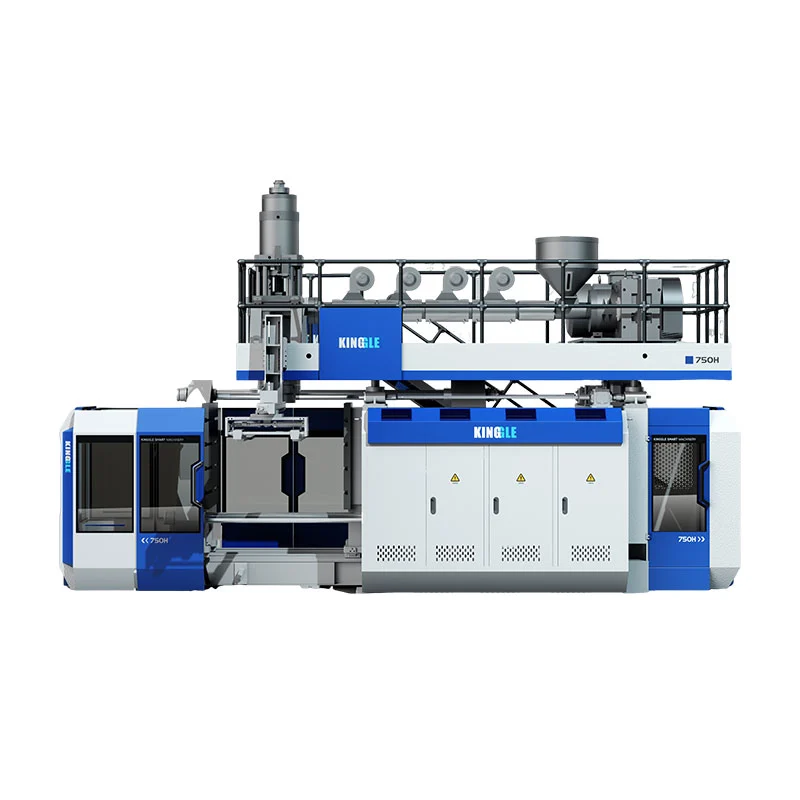
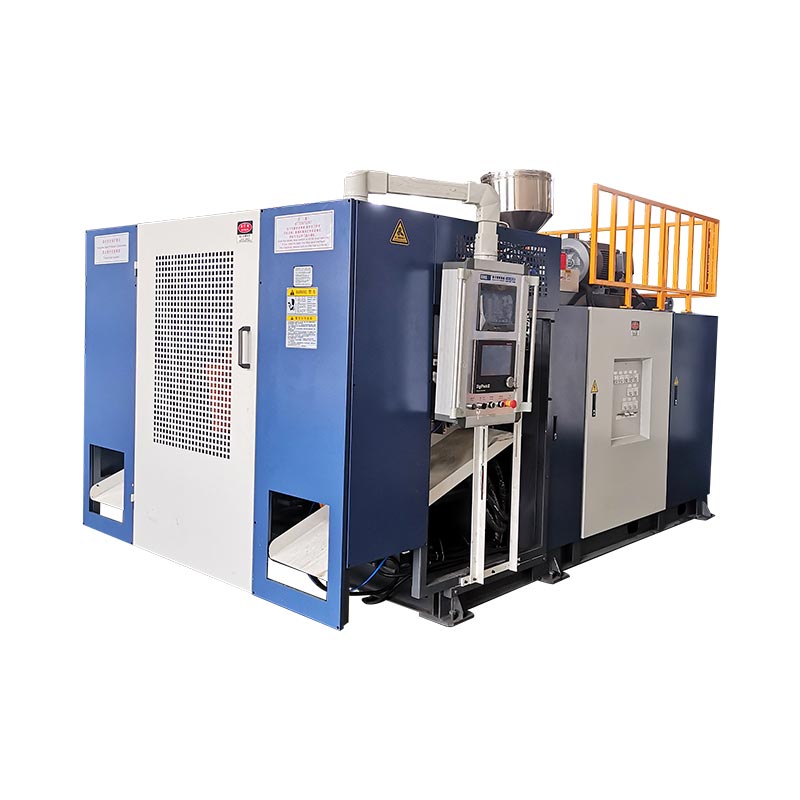
Izberite stroj za pihanje steklenic HDPE tako, da se ujemajo z risbo steklenice, razredom smole, postavitvijo kalupa in zahtevanim izhodom dobrega dela. Za projekt ekstrudirane steklenice je navedena litrska prostornina stroja le začetni filter; končna specifikacija mora zajemati tudi vrat, distribucijo stene, orodje in ravnanje na koncu.
Zahteva za stroj za steklenice postane veliko bolj uporabna, če vključuje risbo in ciljno težo. Te podrobnosti omogočajo, da razprava o opremi preseže velikost stroja. Izpostavljajo tudi vprašanja, ki jih je drago odkriti po izdelavi kalupa.

Začnite z risbo steklenice, ki jo lahko nekdo citira
Nazivna prostornina steklenice pušča veliko odločitev odprtih. Visoka, ozka posoda in kratka, široka posoda lahko sprejmeta enako količino. Njihove ovojnice kalupov, položaji vratov in ureditve rokovanja še vedno potrebujejo ločen pregled. Pošljite celotno risbo, namesto da prosite dobavitelja, da izbere opremo samo iz zmogljivosti.
Vključite največje zunanje mere, ciljno končno težo in risbo zapiranja. Identificirajte ploščo z nalepkami, ramo, dno in kateri koli ročaj. Označite dimenzije, ki so pomembne za polnjenje, zapiranje ali pakiranje. Če je steklenička z vzorcem edina referenca, povejte, katere lastnosti morajo ostati in katere se lahko spremenijo.
Ločite nominalno polnilno prostornino od končne prostornine. Določite tudi, ali navedena teža vključuje morebitno odstranljivo bliskavico. Risba z nejasno osnovo teže lahko povzroči, da izdelovalec kalupov in dobavitelj stroja delujeta proti različnim ciljem.
| Vnos | Kaj potrebuje pregled opreme |
|---|---|
| Telo steklenice | Mere, prostornina, oblika, ročaj in odobren razpon teže. |
| Vrat in zapiranje | Končna risba, podrobnosti pokrova ali črpalke, tesnilna površina in metoda pregleda. |
| Material | Stopnja smole, barva, dodatki in predlagana vsebnost ponovnega mletja ali PCR. |
| Načrt proizvodnje | Zahtevana sprejeta proizvodnja, izmene, mešanica izdelkov in načrtovane menjave. |
| Zahteve glede kakovosti | Kritične stene, dimenzije, videz in ustrezni testi paketov. |
S strani strojegradnje je koristno vprašanje, ali lahko ena dogovorjena postavitev izpolni vse te zahteve skupaj. Kupec lahko odobri videz steklenice, polnilna ekipa pa še vedno potrebuje drugačno višino vratu. Zgodnja rešitev te težave preprečuje, da bi bila oprema sprejeta.
Za obstoječo steklenico pošljite trenutno revizijo risbe in reprezentativne vzorce skupaj. Pojasnite kakršno koli znano težavo, kot je težko zapiranje ali šibek spodnji šiv. Cilj je ohraniti prave lastnosti, hkrati pa dobavitelju ponuditi jasen problem, ki ga mora rešiti.
Kingglovavodnik za načrtovanje kalupov za ekstrudiranjepovezuje te vhode izdelkov z vmesniki kalupa, odščipnitve, hlajenja in stroja. Ta paket risbe hranite priložen ponudbi, tako da bodo poznejše spremembe konfiguracije imele vidno referenco.
Navedite razred HDPE, ne le imena polimera
HDPE opisuje družino materialov. Ne opredeljuje celotne specifikacije obdelave. LyondellBasell navaja vrste HDPE za več procesov, vključno z ekstruzijskim pihanjem, brizganjem in rotacijskim oblikovanjem. Opomba o nakupu, ki pravi samo "HDPE", pušča dejanski razred nerešen.Vir: LyondellBasell HDPE pregled.
Pošljite trenutni tehnični list dobavitelja smole z risbo steklenice. Zabeležite oznako stopnje in preskusne pogoje poleg vrednosti pretoka taline. Dobavitelju stroja posredujte tudi predlagano barvno masterbatch in informacije o dodatkih. Ti vložki spadajo v poskusni načrt, tudi če je steklenica videti preprosta.
Za steklenico detergenta ali gospodinjskih kemikalij se pogovorite o odpornosti proti razpokam zaradi obremenitve okolja z ekipami za smolo in embalažo. ExxonMobil opisuje kompromise med ESCR, predelovalnostjo, togostjo in drugimi lastnostmi steklenic v svojem tehničnem programu HDPE. Izbira smole mora odražati zahteve končnega paketa in ne posamezne lastnosti materiala.Vir: Teden inovacij ExxonMobil PE, seja o steklenicah in posodah iz HDPE.
Ponovno mletje in reciklirani material po uporabi prav tako potrebujeta jasne opredelitve. Navedite izvor, predvideni delež in način obdelave. Vodite evidenco o seriji materiala, uporabljeni za odobritev. Če ponudba predvideva neobdelano smolo, proizvodnja pa uporablja drugačno mešanico, prvotni poskus ne predstavlja več celotnega proizvodnega stanja.
Koristna zahteva od dobavitelja zahteva, da dokumentira material, uporabljen za svoj predlog izhoda. Tako je poznejše spremembe lažje oceniti. Obema stranema daje tudi skupno referenco, če se med zagonom spremeni teža, videz ali stabilnost procesa.
Izbira materiala in izbira stroja morata torej potekati skupaj. Če je izbira med HDPE in PP še odprta, to najprej rešite z zahtevami za izdelek. ThePrimerjava HDPE proti PPpojasnjuje prejšnjo odločitev; ta vodnik predpostavlja, da je projekt plastenke HDPE predvidena pot.
Prepričajte se, da ime naprave opisuje pravi postopek
Kupci za podobno opremo uporabljajo več imen: stroj za izdelavo steklenic HDPE, stroj za pihanje steklenic HDPE in stroj za pihanje HDPE. Ti izrazi pomagajo opisati predvideni izdelek. Ponudba še vedno mora identificirati dejanski postopek oblikovanja in razporeditev opreme.
Pri ekstruzijskem pihanju sistem ekstrudiranja oblikuje staljeno cev, imenovano parison. Kalup ga zajame, zrak ga razširi proti votlini in del se pred odstranitvijo ohladi. Obrezovanje in pregled nato pripravita steklenico za naslednji postopek. Kinggle pojasnjuje zaporedje opreme v svojemvodnik stroja za kontinuirano pihanje.
Za projekte steklenic, o katerih govorimo tukaj, začnite pregled zserija strojev za kontinuirano ekstrudiranje. Nato uskladite razporeditev kalupa in glave z delom. Prisotnost ročaja, nenavadne rame ali velikega vratu bi morala postati vprašanje orodja, namesto da izgine pod splošnim opisom stroja.
Iskanje stroja za izdelavo plastičnih steklenic lahko vrne tudi sisteme na osnovi predoblik. Ti rezultati ne dokazujejo združljivosti s projektom ekstrudirane steklenice. Vprašajte se, ali se predlagani sistem začne s smolnimi peleti in oblikuje parison ali se začne z ločeno predobliko. Odgovor zapišite v tehnično ponudbo.
Iz istega razloga ne izbirajte strojev samo iz predstavitvenega videa. Določite prikazano smolo, težo steklenice, razporeditev glave in končni izdelek. Stroj, ki oblikuje drugačno embalažo, lahko pokaže njeno zaporedje, ne da bi dokazal cikel ali kakovost, zahtevano za vašo steklenico.
Če ostaja izbira procesa odprta, uporabite širšivodnik stroja za pihanjepreden zožite specifikacijo. Ko je pot dogovorjena, mora ponudba navesti model, orodje, materialni sistem in vključene operacije. To daje kupcu opis uporabne opreme namesto zbirke iskalnih izrazov.
Tri Kingglove reference kažejo, zakaj so litri le izhodišče
Spodnja tabela združuje izbrane vrednosti s treh strani izdelkov Kinggle. To so objavljene reference strojev, preverjene 29. septembra 2026. Pomagajo pregledati predlog opreme; steklenica in orodje še vedno zahtevata pregled projekta.
| Objavljeno polje | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Ureditev postaje | Samski | Samski | Dvojno |
| Največja prostornina posode | 2 L | 5 L | 5 L |
| Zmogljivost taljenja HDPE | 30 kg/h | 55 kg/h | 80 kg/h |
| Premer vijaka | 50 mm | 60 mm | 70 mm |
| Vpenjalna sila | 40 kN | 65 kN | 65 kN |
| Največja velikost kalupa, Š × V | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Debelina kalupa | 160 do 300 mm | 200 do 310 mm | 200 do 310 mm |
| Dvojna sredinska razdalja rezalne glave | 130 mm | 150 do 180 mm | 150 do 180 mm |
Viri: tri povezane strani izdelkov Kinggle. Objavljena talilna zmogljivost je referenca pretoka materiala. To ni zajamčena cena končne steklenice. Vrstica razmika med glavami opisuje to konfiguracijo; ne dokazuje, da je dvojna glava vključena v vsako osnovno ponudbo.
Primerjajte dva vnosa 5 L. Oba objavljata enake največje dimenzije kalupa in vpenjalno silo. Njihovi premeri vijakov in zmogljivosti taljenja HDPE se razlikujejo. Izbira platforme z dvojno postajo torej vključuje več kot dodajanje drugega položaja kalupa sicer enaki specifikaciji.
Za kupca ta primerjava vodi do praktične zahteve: pokažite predlagano postavitev kalupa in izračun povpraševanja po materialu poleg izbranega modela. Stroj lahko opravi preverjanje nominalne prostornine steklenice, medtem ko je predlagano postavitev votline še vedno treba prilagoditi.
Manjša referenca KGB2L ima tudi drugačno ovojnico orodja in objavljen razmik med dvojno glavo. Steklenica, primerna za to platformo kot en sam del, bo morda potrebovala ločen pregled, če kupec zahteva več delov na dogodek oblikovanja. Samo prostornina steklenice ne more rešiti tega vprašanja.

Primerjava modelov naj bo na kratko priložena izdelku. Če se steklenica poveča, se njena teža spremeni ali se proizvodni cilj poveča, ponovno obiščite prizadeta polja. To je bolj uporabno kot izbira največjega stroja na seznamu in domneva, da bo vsaka manjša steklenica ustrezala svoji standardni konfiguraciji.
Preverite kalup, rezalne glave in postaje na isti risbi
Število postaj, število glav in število votlin opisujejo različne dele proizvodne ureditve. Druga postaja zagotavlja drug položaj kalupa. Več izhodov matrice zagotavlja več parisonov. Kalupne votline določajo izdelke, ki nastanejo med oblikovanjem. Predlog mora pokazati, kako ti deli delujejo skupaj.
Kingglovavodilo z več glavami v primerjavi z vodilom z več votlinamipojasnjuje terminologijo. Uporabite ga za branje risbe postavitve, nato pa vprašajte za dejansko število odtokov in razmik. Besede "dvojni stroj" puščajo preveč prostora za nesporazume.
Začnite s telesno pripravljenostjo
Primerjajte dimenzije kalupa z odobreno risbo stroja. Vključite podrobnosti o montaži, debelino, odprtino in priključke. Prepustite končni pregled carinjenja dobaviteljem opreme in kalupov; kataloški maksimum ne prikazuje vsake cevi, priključka ali gibljive komponente.
Razdalja med glavo je ločeno preverjanje. Več ozkih steklenic se lahko prilega čez kalup, medtem ko enako število širših steklenic ne. Vprašajte za centre votlin in izhodne odprtine na enem pogledu. To dobaviteljem omogoča, da preverijo dogovor, preden se kateri koli paket orodij sprosti.
Nato preglejte proizvodno zaporedje
Izberite število postaj iz načrtovane delovne obremenitve in predlaganega cikla. Stroj z dvojno postajo lahko zamenja položaje kalupov, vendar morata ekstruzijski sistem in nadaljnja oprema podpirati to zaporedje. Kingglovaprimerjava ene in dveh postajdaje širšo razpravo o konfiguraciji.
Upoštevajte tudi mešanico izdelkov. Tovarna s ponavljajočimi se naročili za eno steklenico ima drugačno težavo z razporedom kot tovarna, ki pogosto spreminja kalupe in barve. Prosite dobavitelja, da pojasni, kakšna oprema se spreminja med predlaganimi izdelki. Ta odgovor hranite ločeno od najhitrejšega predstavitvenega cikla.
Za novo proizvodno celico zahtevajte eno postavitev, ki identificira tako opremo za oblikovanje kot pot odstranjevanja. Pokažite, kam gredo steklenice in bliskavica, ko se odpre vsak kalup. Jasna risba omogoča ekipam za nabavo, proizvodnjo in orodje enako ureditev za pregled.
Povežite steklenice na uro z materialom, ki ga mora obdelati ekstruder
Zapišite proizvodni cilj kot sprejete steklenice na uro z opredeljenim obdobjem merjenja. Nato delajte nazaj skozi zavržene materiale, bruto oblikovan material in strojno zaporedje. To daje dobavitelju zahtevo po oceni namesto nepojasnjene zahteve po hitrosti.
Teža končne steklenice in bruto oblikovana teža sta različni vložki. Ekstruder obdeluje tudi material, ki postane odstranljiva bliskavica. Pridobivanje tega materiala lahko vpliva na materialno bilanco in nabavne stroške, vendar ne odstrani začetnega iztiskanja.
Ilustrativni primer načrtovanja, ne preskus proizvodnje Kinggle
Predpostavimo, da je cilj 600 sprejetih steklenic na uro, 95-odstotna stopnja sprejemljivosti in 90 g bruto oblikovanega materiala na položaj steklenice. Predpostavimo, da končna steklenica tehta 70 g.
Zahtevane oblikovane steklenice: 600 ÷ 0,95 ≈ 632 na uro
Bruto zahteva po talini: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Material v sprejetih steklenicah: 600 × 0,070 = 42,0 kg/h
Razlika vključuje material zunaj sprejetih končnih steklenic. Ne gre za izračun trajne materialne izgube ali količine čiste smole za nakup.
Te predpostavke povzročajo bruto povpraševanje po taljenju nad objavljeno referenco 55 kg/h KGB5L. To je razlog za ponovno obravnavo predloga. Objavljenih 80 kg/h KGB5D popravi to predhodno primerjavo masnega pretoka, vendar mora preskus s steklenico še vedno določiti čas cikla, kakovost in zmogljivost na koncu.
Ne spreminjajte te primerjave v obljubo 600 dobrih steklenic na uro. Primer je presejalni izračun z uporabo predpostavljenih vnosov. Dejanska proizvodnja zahteva odobreno smolo, kalup, težo, pogoje hlajenja in konfiguracijo stroja.
Navedite, kako se postanki obravnavajo v izhodnem zapisu. Stabilen interval teka in popolna menjava sta različni merilni okni. Če stranka potrebuje obveznost izmene, vključite dogovorjeno obravnavo zagona, pregleda, načrtovanih premorov in menjav.
Kingglove tabele izdelkov označujejo svojo referenčno hitrost kot suhi cikel. Natančno zabeležite to oznako in zahtevajte ločen predlog sprejetega izhoda za vašo steklenico. Kupec mora imeti možnost slediti navedenemu rezultatu do poskusnega stanja in metode štetja.
Steklenica mora potekati ob vratu, steni in dnu
Uporaben vzorec odobritve predstavlja paket, ki ga bo stranka napolnila in poslala. Začnite skupaj s steklenico in njenim predvidenim zamaškom. Prosite skupino za embalažo, da identificira značilnosti tesnjenja, dimenzije in preskusne metode, ki bodo odločile o sprejemljivosti.
Za vrat vključite končno risbo in odobreno kapico, črpalko ali drugo zapiralo. Zabeležite, kateri merilniki ali meritve bodo preverili rezultat. Vizualni pregled telesa steklenice ne more odgovoriti, ali vmesnik zapirala ustreza risbi.
Za steno določite pomembne lokacije in kako bodo izmerjene. Povprečna teža steklenice je v pomoč pri nadzoru proizvodnje, vendar ne locira materiala znotraj dela. Dogovorjena stenska karta omogoča lažjo razpravo o rami, predelu ročaja in dnu med poskusom.
Theparison programiranje in vodnik za debelino stenpojasnjuje, kako je nadzor profila povezan z distribucijo materiala. Uporabite to razpravo za določitev zahtevanega rezultata. Samo število kontrolnih točk ni nadomestilo za merjene steklenice.
Na podlagi se dogovorite za ustrezen šiv, stojno površino in preglede videza. Vključite vsa zahtevana testiranja puščanja, padca ali najvišje obremenitve v načrt prevzema z metodo in merili. Veljavne zahteve izhajajo iz uporabe paketa in specifikacije stranke.
Vzorce jemljite tako, da bo njihov izvor viden. Identificirajte votlino in postajo, zabeležite nastavitve in ohranite podrobnosti o seriji materiala. Če se rezultat razlikuje med položaji, ga lahko ekipa nato poveže z določenim delom postavitve.
Hranite odobrene vzorce in inšpekcijske zapise s končno revizijo risbe. Naročniškim ekipam dajo nekaj bolj natančnega kot fotografijo za reprodukcijo. Thevodnik za sprejemni test strojne tovarnezagotavlja okvir za dokumentiranje poteka in dokaze za sprejem.
Zahtevajte celico za proizvodnjo steklenic z določenim obsegom
Ponudba osnovnega stroja lahko pusti več elementov projekta zunaj svoje cene. Prosite dobavitelja, da identificira vključene kalupe, orodje za glavo, ravnanje z materialom in nadaljnje operacije. Na isti seznam postavite opremo, ki jo dobavi kupec, da lahko ekipa za namestitev vidi celotno mejo.
Preverite zahteve glede zraka in vode glede na predlagano konfiguracijo. Zahtevane pogoje dobave in priključne lokacije zabeležite v projektno dokumentacijo. Kingglovapriročnik za postavitev pripomočkov in tovarnezajema informacije, potrebne za pripravo mesta.
Odločite se, kje bo potekalo obrezovanje in testiranje tesnosti. Pojasnite, kako steklenice pridejo do postopka polnjenja ali pakiranja in kako zavrnjeni deli zapustijo linijo. Ko je zahtevana samodejna funkcija, prosite dobavitelja, da poimenuje opremo, ki jo izvaja, in njen vmesnik z modelirnim strojem.
Za pripravo zahteve za ponudbo uporabite naslednje zaporedje. Vsak korak ustvari nekaj, kar lahko dobavitelj pregleda, namesto splošne preference za hiter ali popolnoma avtomatski stroj.
- Priložite risbe steklenice in zapirala ali pošljite jasno označene vzorce.
- Navedite razred smole, končno težo in predlagano mešanico materiala.
- Nastavite cilj sprejetega učinka in razložite urnik premikov in menjav izdelkov.
- Opišite obstoječe kalupe, pomožne in tovarniške storitve, ki jih mora uporabljati nova oprema.
- Določite potrebne inšpekcijske preglede, zapise o poskusih in opremo, vključeno v dobavo.
Vprašajte tehnično ponudbo za odgovor na vsako postavko. Identificirati mora predlagani model in postavitev orodja, nato pa razložiti pogoje, ki stojijo za njegovim proizvodnim predlogom. Vsak odprt vnos mora ostati viden, dokler ni dogovorjen.
Za projekt z več steklenicami oddajte celotno ponudbo na začetku. Označite, kateri izdelek se bo najpogosteje izvajal in kateri postavlja največje zahteve glede orodja. To dobavitelju pomaga pregledati proizvodni načrt skupaj z ovojnico opreme.
Načrtujete linijo steklenic HDPE?
Pošljite Kingglu svojo risbo steklenice in proizvodni cilj.Vključite razred smole, podrobnosti o zapiralu in morebitne obstoječe podatke o plesni. Ti vnosi podpirajo pregled konfiguracije in ponudbo, vezano na vaš dejanski izdelek.
Pogosta vprašanja
Kateri stroj naj upoštevam za plastenke HDPE?
Za projekt ekstrudiranja steklenice začnite s strojem za kontinuirano ekstrudiranje s pihanjem in skupaj preglejte risbo steklenice, smolo, kalup in zahtevani rezultat. Kingglovi KGB2L, KGB5L in KGB5D zagotavljajo referenčne točke za majhne posode. Končna izbira je odvisna od odobrenega orodja in proizvodnih pogojev.
Ali lahko 5 L stroj za pihanje proizvede manjše steklenice?
Po možnosti, če kalup, orodja za matrice, razmik in ureditev odstranjevanja ustrezajo tem steklenicam. Največja prostornina posode ne opredeljuje vsakega združljivega izdelka. Pošljite risbe manjših steklenic in proizvodne cilje, nato prosite dobavitelja, da potrdi celotno konfiguracijo za vsak izdelek.
Ali stroj z dvojno postajo potrebuje dvojno rezalno glavo?
Ne. Postaje so položaji kalupov, medtem ko izhodi matrice določajo, koliko parizona je dobavljenih na dogodku oblikovanja. Ponudba mora oboje identificirati ločeno. Preden primerjate dve ponudbi strojev, preverite predlagano razporeditev vdolbinic, razmik med rezilnimi glavami in komplete kalupov.
Koliko HDPE plastenk lahko naredi stroj na uro?
Odgovor je odvisen od steklenice, bruto oblikovane teže, materiala, orodja, cikla in kriterijev sprejemljivosti. Določite cilj kot sprejete steklenice na uro pod dogovorjenimi pogoji. Uporabite objavljeno talilno zmogljivost za začetno preverjanje povpraševanja po materialu, nato preverite stopnjo končne steklenice v poskusu.
Ali lahko stroj poganja recikliran HDPE?
Pri dobavitelju potrdite dejanski vir materiala in nameravano mešanico. Vključite ta material v preskušanje in ocenite nastale steklenice glede na odobrene zahteve. Splošni opis HDPE stroja ne določa sprejemljivega odstotka reciklirane vsebine za vsako embalažo.
Katere informacije so potrebne za ponudbo stroja za steklenice HDPE?
Navedite risbe steklenic in zamaškov, razred smole, ciljno težo, sprejete zahteve glede proizvodnje in urnik menjave izdelka. Dodajte obstoječe podrobnosti kalupa, pripomočke na gradbišču in zahtevano nadaljnjo opremo. Dogovorite se o kriterijih preskušanja in inšpekcijskega pregleda, tako da ponudba opisuje rezultat proizvodnje, ki ga lahko ocenita obe strani.
Reference strojev se povezujejo na strani z objavljenimi izdelki podjetja Kinggle. Numerični primer proizvodnje uporablja navedene predpostavke in ni izmerjen strojni rezultat. Za določeno naročilo uporabite dogovorjene tehnične specifikacije, orodne risbe in zapisnike o prevzemu.