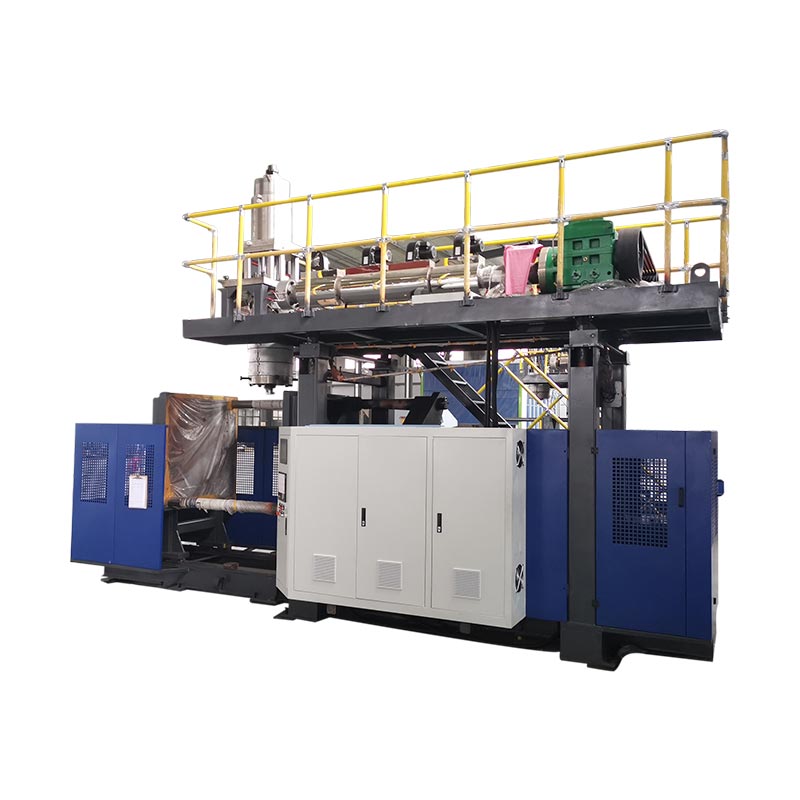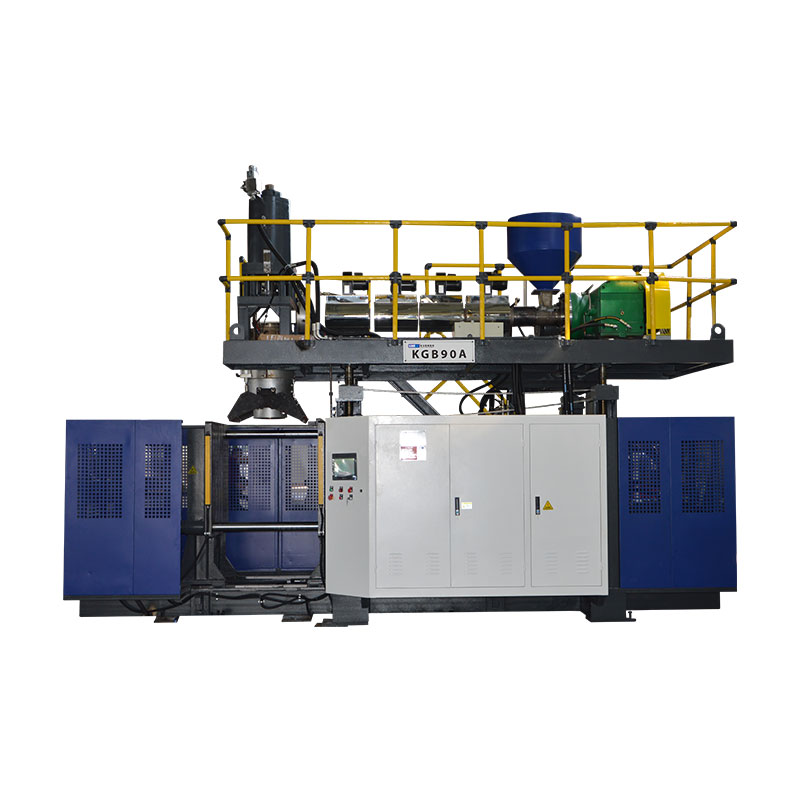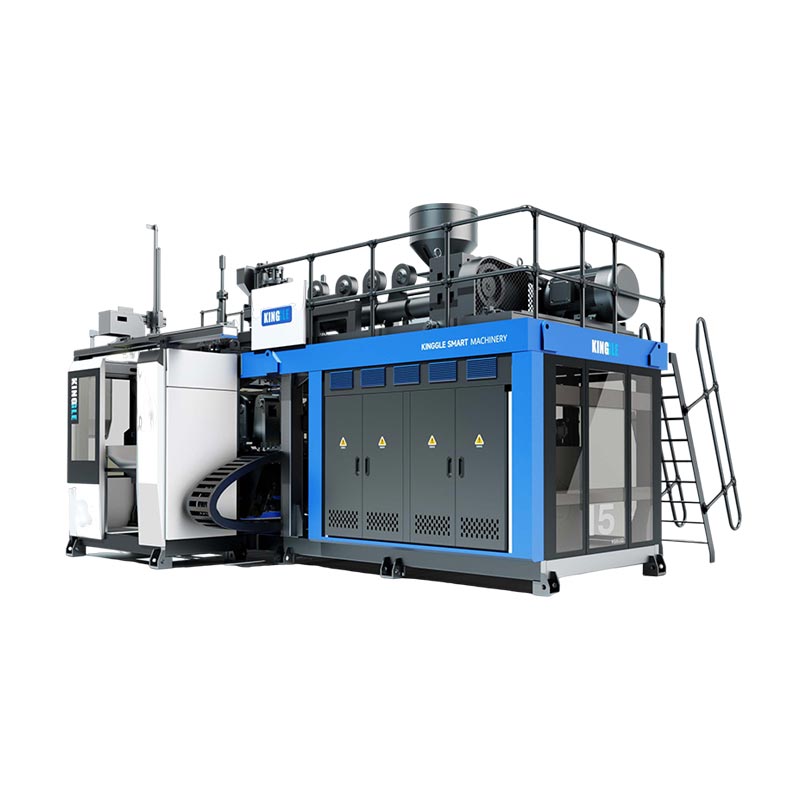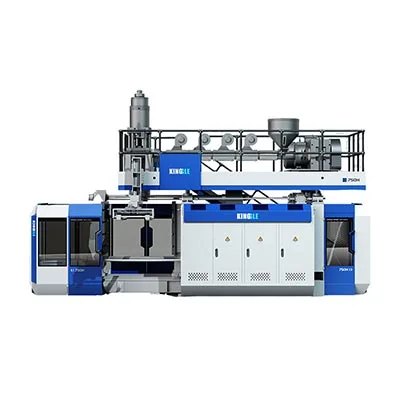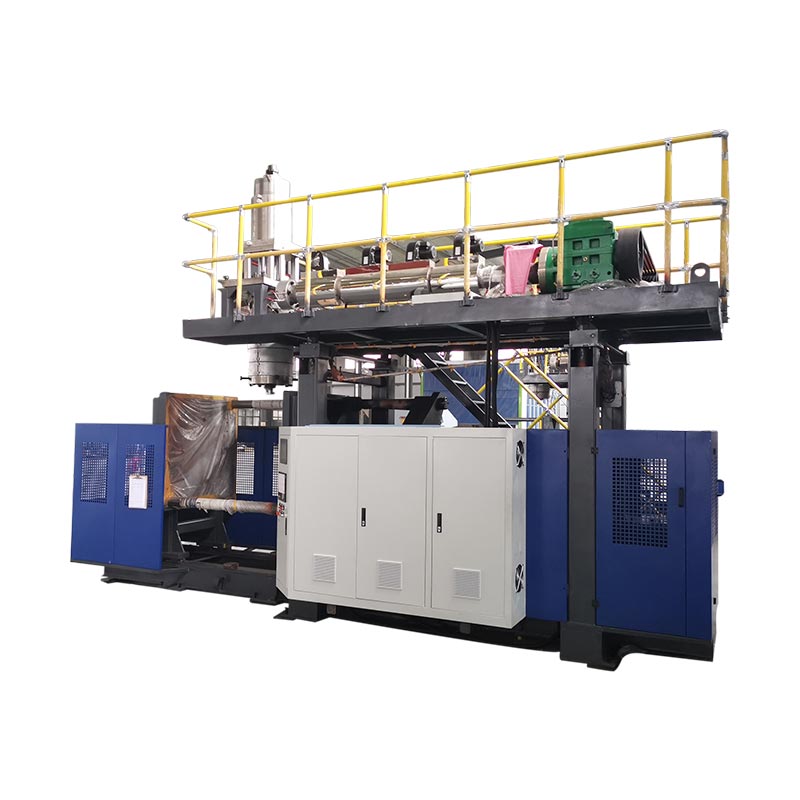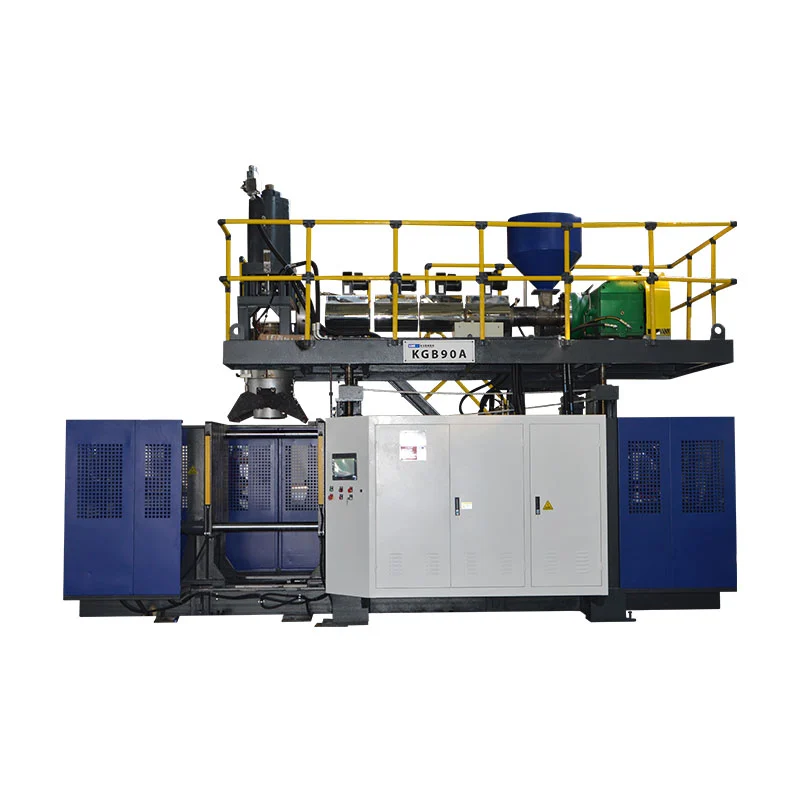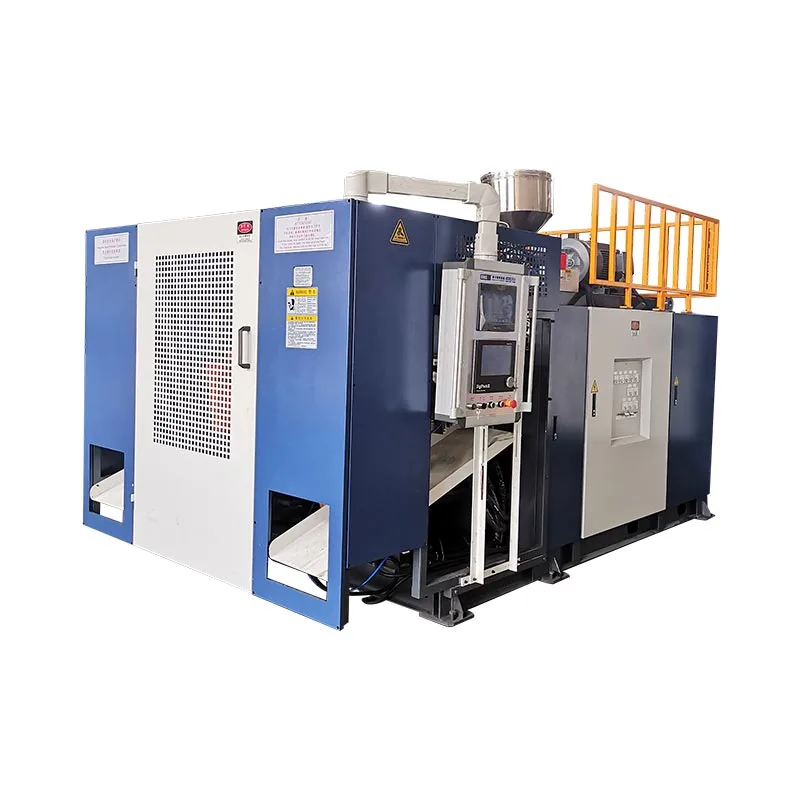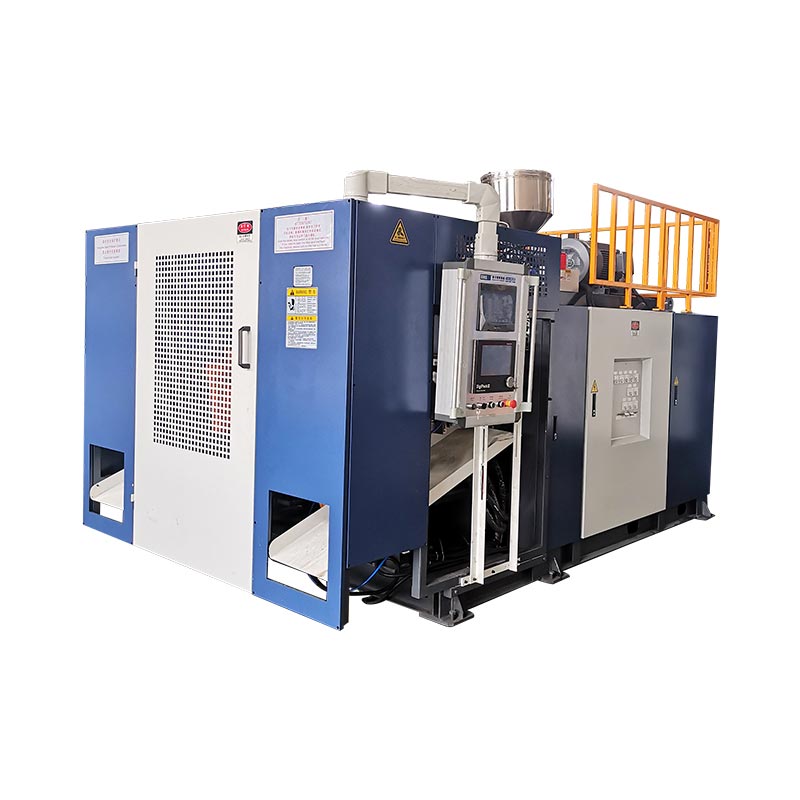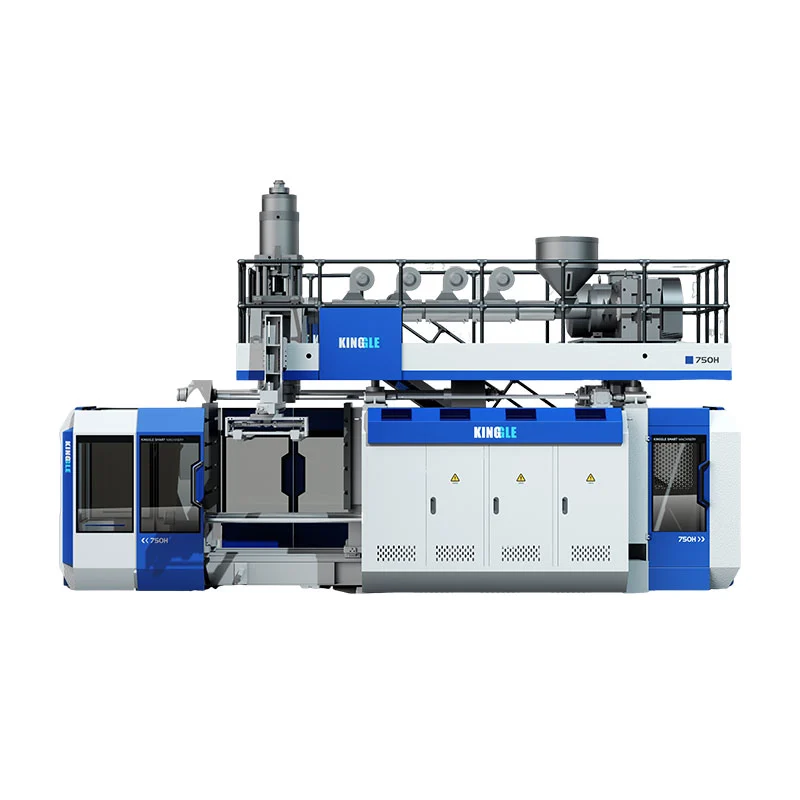
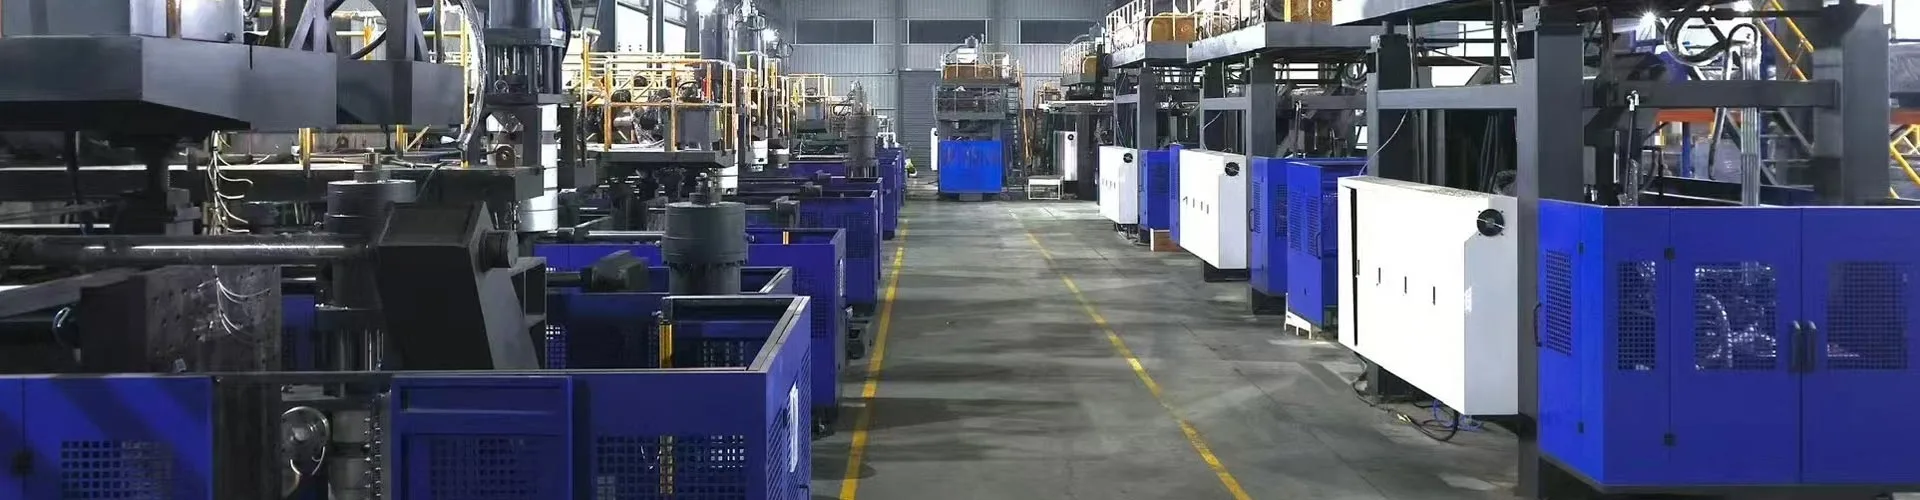
Glavni deli stroja za pihanje so dovajalni in ekstruzijski sistem, rezilna glava, kalup in objemka, pihalni sistem, hladilni krogi, pogoni in krmilniki ter oprema za odstranjevanje delov. Njihova razporeditev je odvisna od postopka oblikovanja in konfiguracije stroja. Za ekstruzijsko pihanje identificirajte vsako komponento glede na njeno funkcijo in sklop, preden se odločite za zamenjavo.
Za identifikacijo komponente poiščite njen sklop, potrdite njeno funkcijo in zberite ustrezne tehnične informacije. Fotografija ali znano ime redko ugotovi, ali bosta dva nadomestna dela delovala na istem stroju.
Štiri razlike preprečujejo drage zamenjave
- Glava matrice tvori plastično cev; kalup za pihanje oblikuje zunanjost posode.
- Zatič ali trn oblikuje prehod taline. Zatič za pihanje dovaja zrak in lahko opravlja funkcije, povezane z vratom.
- Ukaz krmilnika, položaj aktuatorja in izmerjena stena steklenice so različni dokazi.
- Ujemanje imena komponente je le začetek identifikacije nadomestnega dela.
Preden poimenujete njegove dele, določite vrsto stroja
Potrdite postopek iz identifikacijske in tehnične dokumentacije stroja. Ekstruzijsko pihanje, brizganje pihanje in raztegljivo pihanje izdelujejo votle izdelke z različnimi ureditvami orodij. Seznam komponent, ki združuje vse tri, lahko pošlje kupca, da išče strojno opremo, ki je nameščeni stroj ne uporablja.
Pri ekstrudijskem pihanju ali EBM ekstruder dovaja staljeni polimer v rezalno glavo. Glava tvori votlo cev, imenovano parison, ki jo kalup zajame in napihne. Kingglovavodnik stroja za pihanjepojasnjuje kategorije postopkov in opredeljuje ekstruzijsko pihanje kot svojo opremo.
Stroj za brizganje s pihanjem namesto tega oblikuje predobliko okoli jedrne palice, preden jo prenese na stopnjo pihanja. PET sistem za raztezanje in pihanje uporablja predoblikovanje in postopek raztezanja. Te razlike so pomembne pri identifikaciji orodja: IBM-ov sklop jedro-palica in raztegljiva palica PET ne smeta biti prikazana na splošnem seznamu rezervnih delov EBM.
Sklope, dele in procesni material hranite ločeno
Izraz "deli za pihanje" lahko pomeni sestavne dele strojev ali plastične izdelke, izdelane s postopkom. Navedite, kateri pomen velja. Parison je plastika, ki se obdeluje, ni zamenljiv del stroja. Votlina je značilnost kalupa. Rezalna glava je sklop, ki vsebuje več komponent z lastnimi identitetami.
Ko zahtevate pomoč, uporabite hierarhijo sklopa: stroj, sistem, sklop, nato posamezni del. Na primer, "ekstruzijska glava, sklop orodja, trn" je bolj uporaben kot "zatič glave". Dodajte referenco risbe ali izvirno številko dela, kadar koli je na voljo. To daje dobavitelju izhodišče, ne da bi se zanašal na lokalni vzdevek.
| Skupina komponent | funkcija | Uporabni identifikacijski dokazi |
|---|---|---|
| Hranjenje in ekstrudiranje | Dobava, transport, taljenje in mešanje smole | Risba ekstruderja, specifikacija polža/cevi, plošča motorja |
| Izrezovalna glava in orodja za rezilo | Porazdelite talino in oblikujte cev | Model glave, risba orodja, revizija sklopa |
| Pariški nadzor | Spremembe ukaza za odprtino orodja | Različica krmilnika, aktuator in identifikacija povratne informacije |
| Kalup in objemka | Zajemite parison, držite orodje in določite zunanjo obliko | ID kalupa, risba vmesnika, referenca sklopa objemke |
| Vpihovanje in hlajenje | Napihnite posodo in odstranite toploto | Risba pihalnega orodja, zemljevid zračnega tokokroga in hladilnega tokokroga |
| Vožnja in nadzor | Funkcije napajanja, zaporedja in nadzora | Sheme, plošče naprav, različice programske opreme in parametrov |
| Odvoz in dodelava | Odstranite in dokončajte izdelek, če je vključen | Risba prijemala/naprave in odobrena konfiguracija črte |
Dovajanje in taljenje smole: lijak, polž, sod in pogon
Podajalna pot se začne pred vijakom
Lijak dovaja material v dovodni del ekstruderja. Projekt lahko vključuje tudi nakladalce, mešalnike, opremo za doziranje ali povratek za ponovno mletje. Obravnavajte jih kot prepoznavno opremo z ločenimi vmesniki. Prisotnost lijaka ne dokazuje, da so avtomatski transport, sušenje ali mešanje vključeni v dobavo stroja.
Ko proizvodnja postane neenakomerna, zabeležite razred smole, serijo, mešanico in obnašanje pri dovajanju, preden krivite vijak. Omejitev ali prekinitev dostave materiala lahko vpliva na to, kaj pride v glavo. Vzdrževalna ekipa potrebuje opazovanja, povezana z dejanskim potekom, ne le zahteve po večjem ekstruderju.
Vijak, sod in temperaturni sistem opravljajo različne naloge
Vrtljivi vijak prenaša in obdeluje smolo znotraj cevi. Grelne cone dodajajo toploto pod nadzorom temperature, medtem ko proces razvija toploto tudi z mehanskim delom. Temperaturni senzorji zagotavljajo povratne informacije na svojih nameščenih mestih. Prikazana temperatura sodnega območja torej ni neposredna meritev vsakega dela tekoče taline.
Identitete grelnika in senzorja hranite ločeno. Alarm za nizko temperaturo lahko vključuje napajalni tokokrog, grelec, povratno napravo, ožičenje ali nastavitev krmiljenja. Zamenjava grelnika brez potrditve napake lahko pusti prvotno težavo nerešeno. Uporabite dejanski načrt ožičenja in kvalificirano električno diagnostiko namesto univerzalne meje upora ali temperature.
Pogon mora ustrezati več kot nazivni moči
Motor, menjalnik in sklopka prenašajo gibanje na vijak. Njihove mehanske povezave in obratovalne zahteve spadajo v vgrajeni sklop. Motor z enako nazivno močjo ni samodejno ustrezna zamenjava, vijak z enakim nazivnim premerom pa ima lahko drugačno geometrijo ali podrobnosti povezave.
Za povpraševanje po vijaku ali cevi navedite originalno risbo, serijsko številko stroja in uporabo materiala. Za poizvedbo o pogonu vključite celotne plošče motorja in menjalnika ter ustrezno referenco za sestav. Ohranite prvotno orientacijo in informacije o povezavi na fotografijah, posnetih z varnega položaja. Ti zapisi pomagajo razlikovati okvarjeni element od večjega sklopa okrog njega.
Oblikujte parison: rezilna glava, orodje za rezkanje in nadzor debeline stene
Glava matrice sprejme talino iz ekstruderja in jo porazdeli proti izstopnemu orodju. Matrica in trn, ki ju včasih opisujemo kot orodje za matrico ali jedro, določata obročasti prehod, ki tvori cev. Terminologija se razlikuje glede na zasnovo glave, zato mora biti imenovana komponenta vedno povezana z risbo.
Pihalni kalup opravlja drugačno nalogo. Zapre se okoli vroče ploskve in opredeljuje zunanjost posode, ko zrak razširi plastiko proti votlini. Naročanje "nove glave kalupa", ne da bi ugotovili, ali se težava nanaša na ekstruzijsko glavo, izhodno orodje ali kalup za pihanje, povzroči dvoumnost, ki se ji je mogoče izogniti.
Kontinuirne in akumulatorske glave imajo različne materialne poti
Razporeditev neprekinjenega iztiskanja tvori zaporo iz stalne dobave taline. Akumulatorska glava shrani določeno količino taline in jo med ciklom izprazni. Dodatni funkciji shranjevanja in praznjenja spremenita sklop glave in njegove kontrole. Akumulator taline se prav tako razlikuje od hidravličnega akumulatorja, ki shranjuje energijo v tokokrogu tekočine.
Ugotovite arhitekturo glave, preden primerjate tesnila, orodje, grelnike ali aktuatorje. Samo ujemanje premera izhodne odprtine ne pomeni, da je okoliški sklop, premikanje ali krmilni vmesnik združljiv.
Krmilnik je le en del nadzora debeline stene
Sistem parison-control povezuje programirani profil z gibanjem orodja prek krmilnika, aktuatorja in ureditve povratnih informacij. Moog'spregled komponent za pihanjeopisuje krmilnike, aktuatorje in servo komponente kot ločene elemente svojih rešitev. Te družine komponent imajo različne naloge znotraj sistema za nadzor in gibanje.
Praktična posledica je preprosta: nadomestnega zaslona ali krmilnika ni mogoče izbrati neodvisno od aktuatorja, povratne informacije in vmesnika stroja. Moogov pregled opisuje družine komponent; ne identificira, katera naprava je nameščena na določenem stroju Kinggle.
Tudi položaj orodja in končna debelina stene morata ostati ločena. Stena steklenice je še vedno odvisna od obnašanja materiala, geometrije delov in pogojev postopka. Preverite oblikovani del, namesto da obravnavate prikazani profil kot poročilo o meritvah stene. Theprogramski vodnik parisonpovezuje spremembe profila z izmerjenimi lokacijami izdelkov.
Oblikujte in sprostite del: kalup, objemka, pihalni sistem in odstranitev
Kalup za pihanje in vpenjalno enoto je treba identificirati ločeno. Kalup je orodje, specifično za izdelek. Vpenjalni sklop podpira in premika to orodje ter ga drži zaprtega med zahtevanimi stopnjami. Plošče, vodila, valji in vsi nosilni mehanizmi spadajo v konfiguracijo stroja in ne samodejno v nakup kalupa.
Pri poizvedbah glede zamenjave lahko izdelek prepoznate na fotografiji votline, vendar razkrije le malo o vmesniku za namestitev. Vključite ID orodja in ustrezno risbo stroja ali kalupa. Thevodnik za načrtovanje kalupov za ekstruzijsko pihanjepojasnjuje, zakaj morajo vmesnik za votlino, odščipnjenje, hlajenje, pihanje in način odstranjevanja delovati skupaj.
Zatič za pihanje ni izrezovalni zatič
Urezni zatič ali trn spada med orodja za oblikovanje taline. Zatič za pihanje spada v sistem za dovajanje zraka in v nekaterih konfiguracijah za oblikovanje vratu ali kalibracijo. Oba lahko imenujemo "zatič" v trgovini, vendar opravljata različni nalogi in imata različne vmesnike.
Nekateri izdelki uporabljajo drugačno razporeditev pihanja, vključno s spodnjim pihanjem. Ne naročajte pihalnika samo iz volumna steklenice. Končna obdelava izdelka, geometrija orodja, namestitev, gibanje in zračna povezava se morajo ujemati z odobreno zasnovo. Natančne funkcije zatiča ali sklopa za pihanje so odvisne od te zasnove.
Odstranitev dela sega dlje od odpiranja kalupa
Sistem za odstranjevanje mora oblikovan izdelek odstraniti brez nesprejemljivih poškodb ali motenj. Odvisno od projekta lahko odstranitev vključuje prijemalo, robota, drug mehanizem za rokovanje ali določeno ročno delovanje. Odstranjevanje bliskov, luknjanje ročaja, testiranje tesnosti in transport so lahko ločena oprema.
Ta meja je pomembna, ko del nepravilno doseže naslednji stroj. Ko se kalup odpre, se lahko pojavi oznaka ali deformacija. Zabeležite, kje se prvič pojavi, katera postaja ali votlina ga je proizvedla in ali je bil prisoten pred rokovanjem. Ne diagnosticirajte obrabe plesni zaradi napake, ki je bila pregledana šele po obrezovanju in transportu.
Potrdite naročeni obseg odvzema in končne obdelave, preden zahtevate nadomestne prste, napeljave ali senzorje. Theavtomatski stroj in vodnik celotne linijeločuje strojne funkcije od nadaljnje dobave. Avtomatizacijo je treba prepoznati po dejanski konfiguraciji, ne pa po besedi "samodejno".
Podpora ciklu: hidravlika, hlajenje, senzorji in krmilniki
Tokokrogi moči in tekočine
Na hidravličnem stroju motor in črpalka dovajata hidravlično moč. Ventili usmerjajo ali uravnavajo pretok, aktuatorji pa proizvajajo gibanje. Oljna črpalka s servo pogonom ostaja del hidravličnega sistema. Če ga imenujemo električni motor, še ne pomeni, da je celoten stroj popolnoma električen.
Zračni sistem podpira določene pnevmatske funkcije in funkcije pihanja. Regulatorji, ventili, filtri, cevi in orodje za pihanje imajo različne vloge. Povezava, ki je videti pravilna, mora še vedno ustrezati zahtevam vezja. Prepoznajte hidravlične in pnevmatske komponente iz sheme in celotne kode naprave, ne le velikosti telesa ali videza vrat.
Hlajenje ima več ločenih obremenitev
Kalup potrebuje odvajanje toplote, stroj pa ima lahko dodatne hladilne obremenitve, kot je hidravlično olje ali druga določena vezja. Hladilnik, stolp ali vodni sistem rastline lahko stoji zunaj napajanja stroja. Začrtajte mejo odgovornosti, preden manjkajočo opremo obrata obravnavate kot manjkajočo komponento stroja.
Normalni odčitek na glavnem vodovodu ne dokazuje, da ima vsaka veja plesni ustrezno kroženje. Identiteta vezja in dejanska opazovanja delovanja so uporabnejša od predpostavke o eni sami liniji. Thepriročnik z zahtevami za komunalne storitvepojasnjuje, kako ohraniti stroj, kalup in pomožne zahteve ločene.
HMI, PLC in povratne naprave niso zamenljivi
HMI je upravljavski vmesnik. PLC izvaja krmilno logiko stroja, medtem ko terenske naprave zagotavljajo signale in izvajajo ukaze. Sporočilo na HMI identificira sporočeno stanje; samo po sebi ne dokazuje, da je zaslon okvarjen ali da je prikazana naprava odpovedala.
Ohranite alarm, korak cikla in ustrezna opažanja, preden kar koli počistite ali spremenite. UporabiteVodnik po nastavitvah HMI in alarmihorganizirati ta zapis. Zamenjave krmilnika, pogona ali povratne informacije lahko zahtevajo tudi pravilen program, parametre in kalibracijo.
Naprave, povezane z varnostjo, zahtevajo določen postopek zamenjave in validacije. V Združenih državah,Smernice OSHA za nevarno energijoobravnava tveganja servisiranja zaradi nepričakovanega vklopa ali shranjene energije. Sledite postopkom spletnega mesta, ki so specifični za stroj prek pooblaščenega osebja. Niti zaustavitev HMI niti generični vodnik po delih ne omogočata varnega dostopa.
Oglejte si, kako se deli razlikujejo na neprekinjenih in akumulatorskih strojih Kinggle
Primeri prave platforme naredijo zemljevid komponent bolj uporaben. KingglovaStran izdelka KGB5Lopisuje enopostajni kontinuirni stroj s translacijskim mehanizmom za premikanje kalupov. V njegovi tabeli je naveden 60 mm vijak in Mitsubishi PLC je naveden v opisu funkcije.

TheKGB100B 120L strannamesto tega opisuje platformo akumulatorske glave. Navaja 100 mm vijak in opisuje hidravlično servo delovanje, zaklepanje kalupa z neposrednim pritiskom in nadzor debeline stene. Njegova ureditev shranjevanja in praznjenja daje razpravi o komponentah drugačno strukturo.

| Postavka | KGB5L | KGB100B | Kaj se razlika spremeni |
|---|---|---|---|
| Objavljena arhitektura | Kontinuirano ekstrudiranje z eno postajo | Ekstruzija akumulatorske glave | Sklop glave in razmerja cikla |
| Objavljen premer vijaka | 60 mm | 100 mm | Različne reference ekstruderjev; premer ni popolna specifikacija dela |
| Objavljena razporeditev kalupov | Translacijsko spreminjanje kalupa | Fiksna ureditev odpiranja/zapiranja, opisana na strani | Določite pravilen sklop objemke in premikanja |
| Nadomestna identiteta | Uporabite vgrajeno dokumentacijo tega stroja | Uporabite vgrajeno dokumentacijo tega stroja | Iz skupnega imena komponente ne izhaja zamenljivost |
Viri: dve povezani strani izdelkov Kinggle. Opisi konfiguracij in premeri vijakov so kataloške informacije in ne meritve strankine nameščene naprave.
Ti primeri kažejo, zakaj je "vijak Kinggle", "hidravlični ventil" ali "stenski krmilnik" preširok opis naročila. Tudi znotraj ene družine strojev so pomembne serijska številka, odobrene spremembe in trenutna revizija sklopa. Podatki na strani izdelka lahko poiščejo platformo, vendar ne morejo nadomestiti kosovnice materiala.
Za nakup ločite tri zapise: kaj je opisano v katalogu, kaj je vsebovalo naročilo in kaj je zdaj nameščeno. Kasnejša sprememba je morda spremenila pogon, senzor ali orodje. Uskladite te zapise, preden izberete zamenjavo, zlasti če se stara komponenta ne ujema več z izvirno risbo.
Med servisnim poizvedovanjem označite prizadeti podsistem na pregledni fotografiji in ločeno pritrdite berljivo oznako komponente. Povežite obe sliki s serijsko številko stroja. Bližnji posnetek brez konteksta namestitve lahko skrije, ali predmet pripada ekstruzijskemu pogonu, hidravličnemu paketu ali pomožnemu.
Pred naročilom določite pravilno zamenjavo
Začnite z opaženo težavo in identiteto dela, ne pa s sklepom, da je komponenta odpovedala. Neravne stene, počasno gibanje ali temperaturni alarm imajo lahko več vzrokov. Zabeležite pogoje in potrdite napako z odobrenim diagnostičnim postopkom pred nakupom nadomestnega.
Thevodnik za napake pri pihanjuje uporaben za organiziranje simptomov izdelka. Za servisne intervale uporabitekontrolni seznam preventivnega vzdrževanjaskupaj z navodili za uporabo nameščenega stroja. Pregled komponente ne bi smel predpisovati ene nadomestne starosti za vsako smolo, delovni cikel in delovno okolje.
| Zapis | Vključi | Zakaj je pomembno |
|---|---|---|
| Identiteta stroja | Model, serijska številka in fotografija identifikacijske tablice | Najde zgradbo in njeno dokumentacijo |
| Identiteta sklopa | Sistem, sestavna risba, originalna številka dela in revizija | Loči eno komponento od podobnih predmetov |
| Informacije o napravi | Popolna koda proizvajalca in berljive ocene | Delna koda lahko izpusti konfiguracijsko razliko |
| Povezave | Ustrezna montaža, gred, tekočinski, električni ali signalni vmesniki | Potrjuje več kot vizualno podobnost |
| Zgodovina sprememb | Odobrene zamenjave, modifikacije in spremembe programske opreme | Uskladi izvirno risbo s trenutno napravo |
| Dokazi o napaki | Alarm, korak cikla, meritve, označeni vzorci in varne fotografije | Pomaga ločiti prijavljeni simptom od neuspešnega elementa |
Uporabite kratko, nadzorovano identifikacijsko zaporedje
- Poiščite predmet na risbi stroja ali seznamu delov in zabeležite referenco njegovega sestava.
- Posnemite celotno nalepko in okoliško namestitev z varnega, dovoljenega položaja.
- Uskladite ustrezne mehanske, električne in tekočinske vmesnike z dobaviteljevo specifikacijo.
- Pred namestitvijo dokumentirajte zamenjave ali popravke in pridobite zahtevano tehnično soglasje.
- Po pooblaščeni zamenjavi preverite zahtevane nastavitve, povratne informacije, varnostne funkcije in rezultat izdelka, preden sprostite proizvodnjo.
Različni razredi komponent potrebujejo različne dokaze. Grelec zahteva določene električne in namestitvene podrobnosti. Ventil zahteva pravilno delovanje tokokroga in konfiguracijo naprave. Mehansko orodje zahteva svojo risbo in vmesnike. Zamenjava krmilnika zahteva preverjanje različice in parametrov. Fotografija lahko podpre te zapise, ne more pa ugotoviti vseh skritih zahtev.
Zahtevajte pisno potrditev točnega dobavljenega artikla in vseh odobrenih nadomestkov. Ohranite stare in nove identitete v službeni evidenci. Ta zapis je bolj uporaben ob naslednji okvari kot opis nakupa, ki pravi samo "en rezervni del za stroje za pihanje".
Neberljiva nalepka potrebuje več dokazov, ne uganjene številke dela. Za razrešitev identitete uporabite položaj risbe, fotografije namestitve in zapis stroja. Ne kopirajte kode iz bližnjega stroja samo zato, ker je njena komponenta podobna.
Pogosta vprašanja o delih strojev za pihanje
Kateri so glavni deli stroja za pihanje?
Pri ekstruzijskem stroju so glavne skupine dovajanje in ekstrudiranje, rezilna glava in orodje, parison nadzor, kalup in spone, pihanje, hlajenje, pogoni in krmiljenja ter odstranjevanje izdelka. Natančna ureditev je odvisna od platforme in projekta. Najprej identificirajte postopek, nato pa uporabite njegove dokumente za montažo, da ločite standardno opremo, izbrane možnosti in ločeno dodatno opremo.
Kakšna je razlika med rezalno glavo in pihalnim kalupom?
Glava matrice obdeluje staljeni polimer in oblikuje zaporo skozi svoje izhodno orodje. Kalup za pihanje se zapre okoli tega roba in definira zunanjost izdelka med napihovanjem. Kalupna votlina, matrica ali celoten sklop glave je torej drugačen element naročila. Namesto da se zanašate samo na besedo "plesen", navedite sklic na sklop.
Ali je zatič za pihanje enak kot zatič za izrezovanje ali trn?
Ne. Urezni zatič ali trn pripada orodju za oblikovanje taline in pomaga določiti obročasto odprtino. Zatič za pihanje vnaša zrak in ima lahko v določeni zasnovi nalogo oblikovanja vratu ali kalibracije. Skupna beseda "pin" ne pomeni, da so komponente medsebojno zamenljive. Uporabite dejansko risbo orodij, da prepoznate kateri koli element.
Ali so deli zamenljivi med različnimi stroji za pihanje?
Ne domnevajte zamenljivosti iz splošnega imena, podobnega videza ali ujemajoče se ocene v naslovu. Celotna koda naprave, revizija sklopa, montaža, povezave in funkcija delovanja se morajo ujemati. Kontrole so lahko odvisne tudi od združljivosti programske opreme, parametrov in povratnih informacij. Vsako alternativo je treba odobriti za nameščeno konfiguracijo, ne pa sklepati na fotografiji iz kataloga.
Katere informacije so potrebne za identifikacijo nadomestnega dela?
Pošljite model in serijsko številko stroja, originalno številko dela, referenco sestavne risbe, revizijo in jasne fotografije nalepk. Vključite ustrezne vmesnike, odobrene spremembe in opaženo napako. Za nadzorne naprave ohranite tudi različico in konfiguracijske zapise. To omogoča, da poizvedba identificira določen element in ne široke kategorije komponent.
Pripravite posebno povpraševanje po delih
Pri stroju Kinggle začnite s ploščico stroja, referenco sklopa in berljivo oznako komponente. Dodajte zapis o težavi in ustrezne risbe, nato pošljite paket prekKontaktna stran Kinggle. Prepoznavanje nameščenega dela je prvi korak k potrditvi pravilne zamenjave.