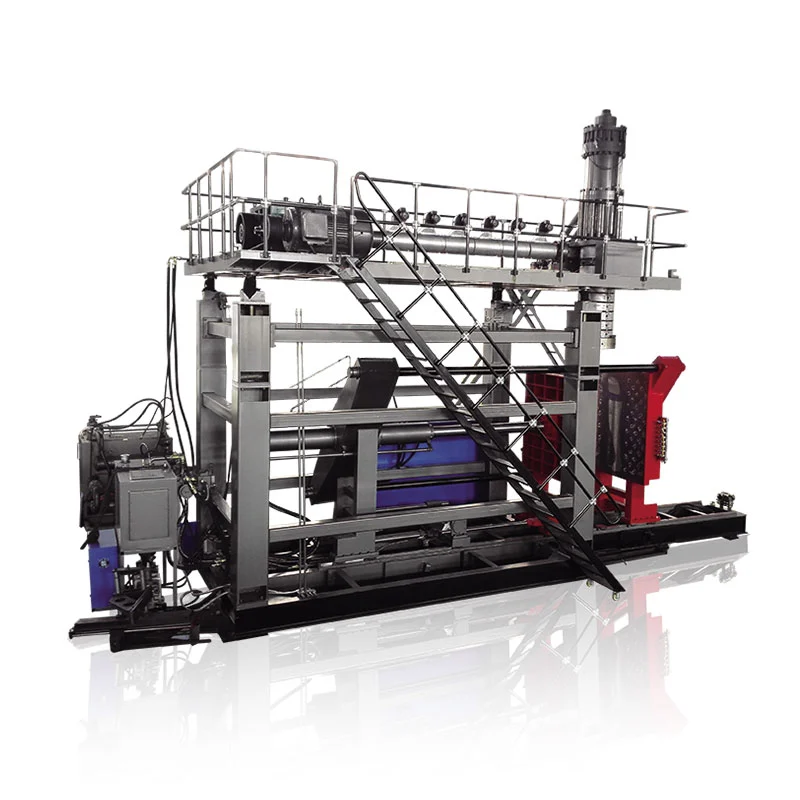
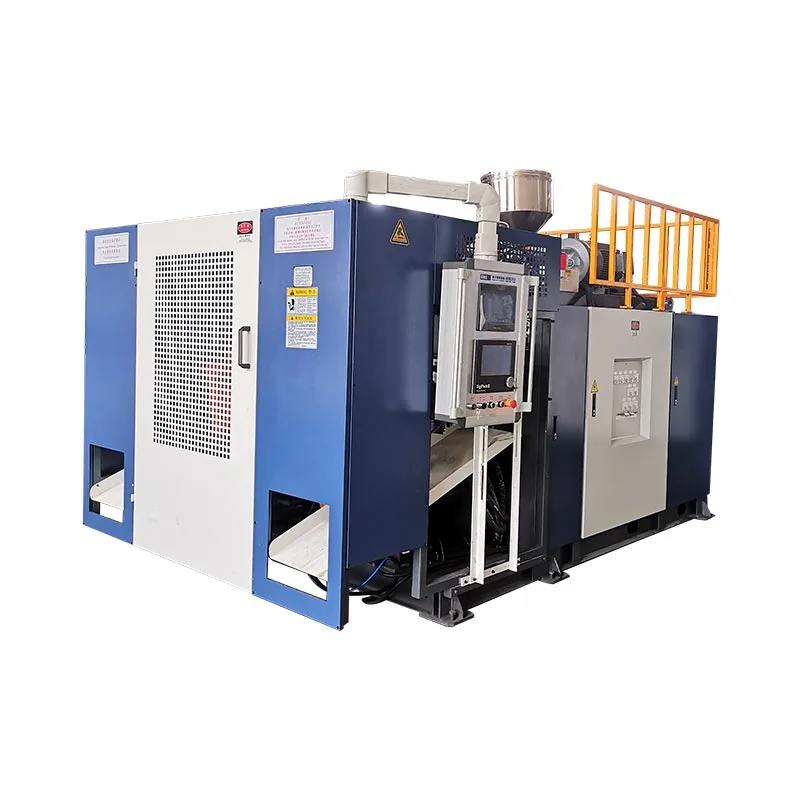
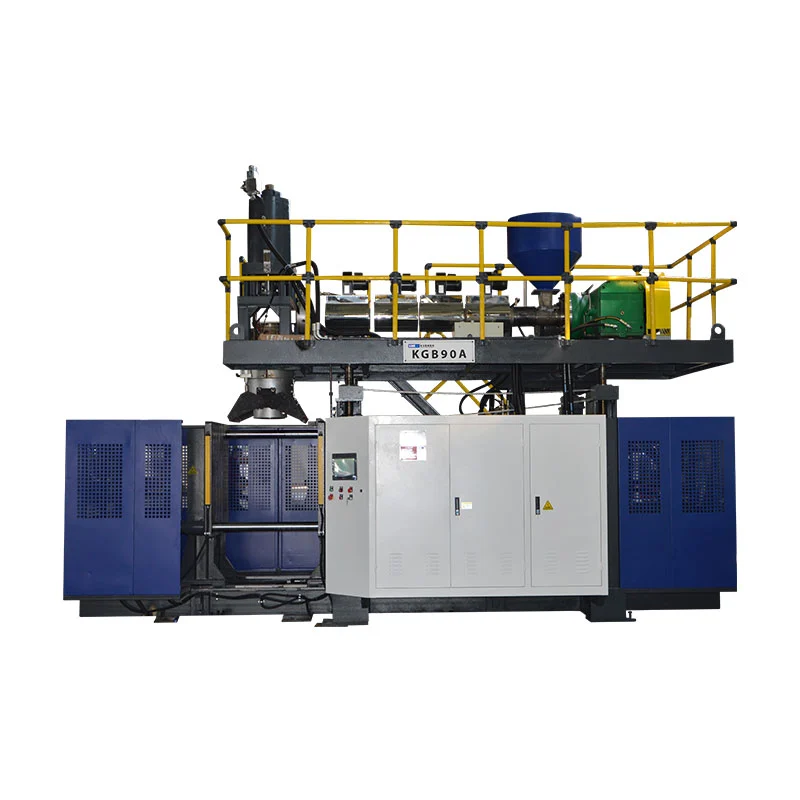
Na tej strani
Če izdelujete pločevinke z mazivi, agrokemične posode, steklenice za detergente ali vodne nosilce, je stroj v središču vaše linije stroj za pihanje v posodah. Oblikuje ohišje, ročaj in vrat v enem ciklu iztiskanja, model, ki ga izberete, pa nastavi vašo zgornjo mejo proizvodnje, stroške materiala na pločevinko in vaš račun za energijo za življenjsko dobo linije. Ta vodnik se sprehaja skozi odločitve, ki dejansko premaknejo te številke.
Konfiguracije strojev: enojna ali dvojna postaja
Posode so narejene na dveh povezanih platformah. Astroj za kontinuirano pihanjeneprekinjeno iztiska parison in je standardna izbira za pločevinke do približno 30 L. Za večje sode in posode s težkimi stenami jeakumulacijski (akumulatorski) stroj za pihanjezaloge se stopijo v glavi in jo ustrelijo v eni hitri potezi. Znotraj neprekinjene družine je ključna odločitev enojna ali dvojna postaja.
| Konfiguracija | Kavitete / cikel | Najboljše za | Relativni izhod | Naložba |
|---|---|---|---|---|
| Ena postaja | 1 | Nove linije, mešane ali kratke serije, vzorčenje | Izhodišče | Nižje |
| Dvojna postaja | 2 | Posamezni SKU-ji velike količine | ≈ 2 × osnovna linija | Višja, boljša cena na pločevinko pri količini |
| Večdelna glava | 2/3/4 | Majhne stekleničke (100 ml–1 L) se napolnijo večkrat | Pomnoži izpis majhnih delov | Odvisno od števila glav |
| Kopičiti | 1 (velik posnetek) | Debele stene in velike pločevinke (30 L+) | Odvisno od velikosti, ne od hitrosti | višje |
Majhne posode pod ~1 l se običajno poganjajo večkrat na glavo na multi-die glavi, zato lahko 2-litrski stroj tudi stroškovno učinkovito izdela steklenice 100 ml–1 L.
Vodnik po modelih in velikostih (1–30 L)
Velikost pločevinke in dnevno količino prilagodite pravemu stroju. Modeli z dvojno postajo poganjajo dve votlini na cikel, da približno podvojijo izhod.
| Velikost pločevinke Jerry | Model z eno postajo | Model z dvojno postajo | Teža stroja (S/D) | Izhod suhega cikla* |
|---|---|---|---|---|
| 1 – 2 L | 2L enojna postaja | 2L dvojna postaja | 2,5 t / 4,5 t | ~600 / 1200 pločevink·h⁻¹ |
| 3 – 5 L | 5L enojna postaja | 5L dvojna postaja | 3,0 t / 5,2 t | ~500 / 1000 pločevink·h⁻¹ |
| 10 – 15 L | 15L enojna postaja | 15L dvojna postaja | 7,5 t / 12,5 t | ~450 / 900 pločevink·h⁻¹ |
| 20 – 30 L | 30L Akumulacija | — | na zahtevo | ~450 pločevink·h⁻¹ |
*Izhod v suhem ciklu je teoretični maksimum brez izpadov. Dejanska proizvodnja je nižja, ko sta upoštevana čas ohlajanja in teža pločevinke – glejte spodnjo matematiko proizvodnje.
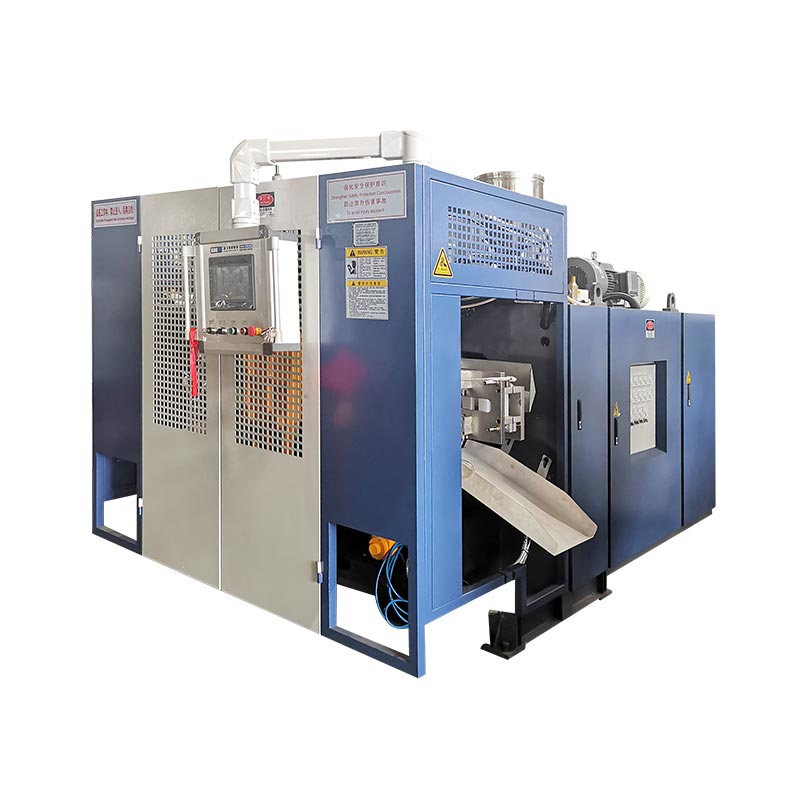 2L enojna postaja — pločevinke 100 ml–2 L
 5L enojna postaja — pločevinke za olje in detergente
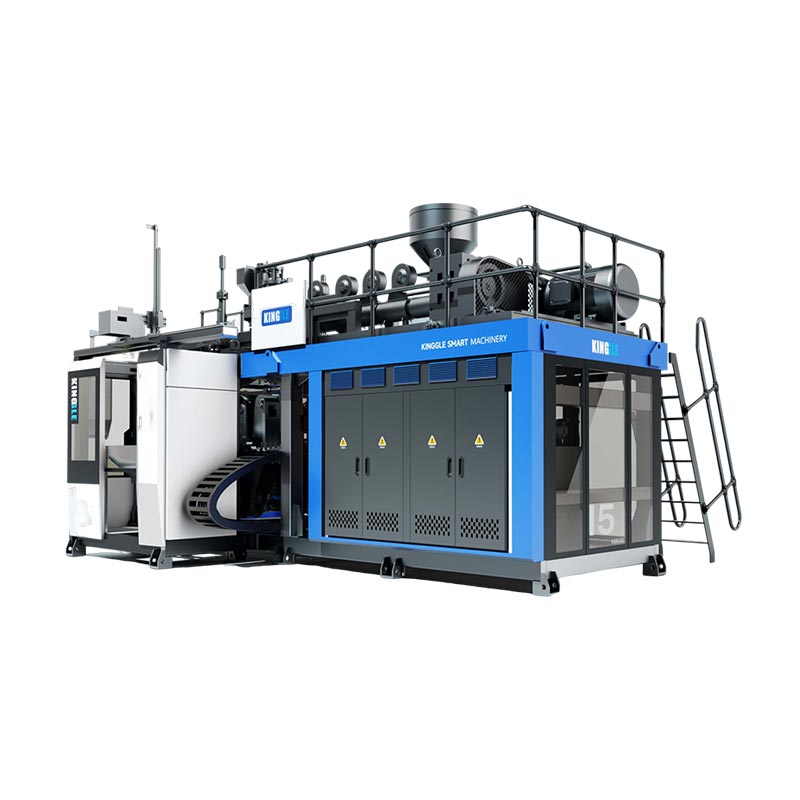 15L enojna postaja — pločevinke za kemikalije in vodo
Proizvodnja: matematika, ki je pomembna
Številka, natisnjena na specifikacijskem listu, jesuhi cikel(brez zraka) — stroj deluje brez plastike in brez hlajenja. Vaša realna številka je nižja in če veste, kako jo pretvoriti, preprečite preveliko ali premajhno nakupovalno sposobnost.
Realni izhod= suhi cikel × učinkovitost (≈ 0,75–0,85)
Dnevna proizvodnja= dejanska proizvodnja × delovne ure
Delovni primer — a5 L enopostajni strojs ciklom 7,2 s:
Dejansko pri 80-odstotni učinkovitosti: 500 × 0,8 =400 pločevink/h
Dve izmeni (16 h): 400 × 16 =6.400 pločevink/dan
Na advojna postaja: ≈12.800 pločevink/dan
Čas cikla je večinoma odvisen od debeline stene in hlajenja – težja 15 L pločevinka za kemikalije se ohlaja počasneje kot 5 L pločevinka za olje, zato ne predpostavljajte, da je večji stroj hitrejši. Če se zdi, da je vaš hod shranjevanja počasen, gre običajno za težavo z vrtljivo glavo ali hlajenjem; pokrivamo vzroke vkaj povzroča počasno skladiščenje materiala v strojih za pihanje.
Oblikovanje materialov in jerryja
Konzerve so skoraj vedno iz HDPE, vendar se natančna smola in oblika stene spreminjata glede na to, kar je v notranjosti. Stroj poganja PE, PP, PVC in PA; programa plesen in parison naredita ostalo.
| Jerry zna tipkati | Tipična velikost | Material | Oblikovalska opomba |
|---|---|---|---|
| Posoda za mazivo/motorno olje | 1 – 5 L | HDPE | Vgrajen ročaj, F-slog, obraz, pripravljen za tiskanje |
| Kemična / agrokemična | 5 – 30 L | HDPE / HMW-HDPE | Nadzorovana debelina stene za transportno oceno UN |
| Voda / nosilna pločevinka | 5 – 20 L | HDPE (za hrano) | Gladka notranjost, možnost nastavka za pipo |
| Detergent / čistilo | 2 – 5 L | HDPE / PP | Pogledni trak za nivo polnjenja |
| Zložljiv kanister | 10 – 30 L | HDPE | Geometrija gnezdenja/zlaganja, ojačana podlaga |
Največji posamezen vzvod za ceno na pločevinko jeparison program za debelino sten: položi plastiko tam, kjer pločevinka potrebuje trdnost (podstavek, ročaj, vrat) in jo stanjša tam, kjer je ne potrebuje, tako da dosežete specifikacijo preskusa padca z najmanj smole. Proizvajalci kemičnih sodov vlagajo posebej v ta nadzor - glejtezakaj proizvajalci kemičnih sodov vlagajo v posebne stroje za pihanje.
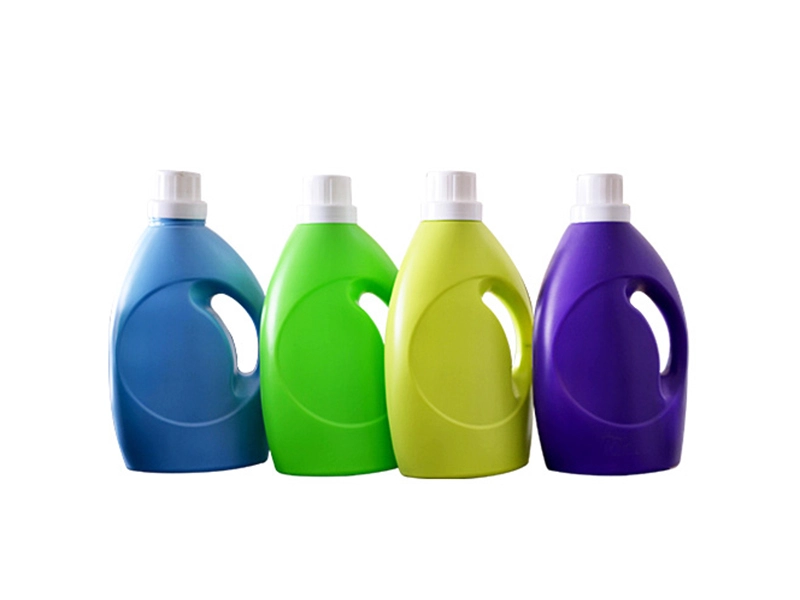 5 L ali manj — pločevinke za olje in detergente
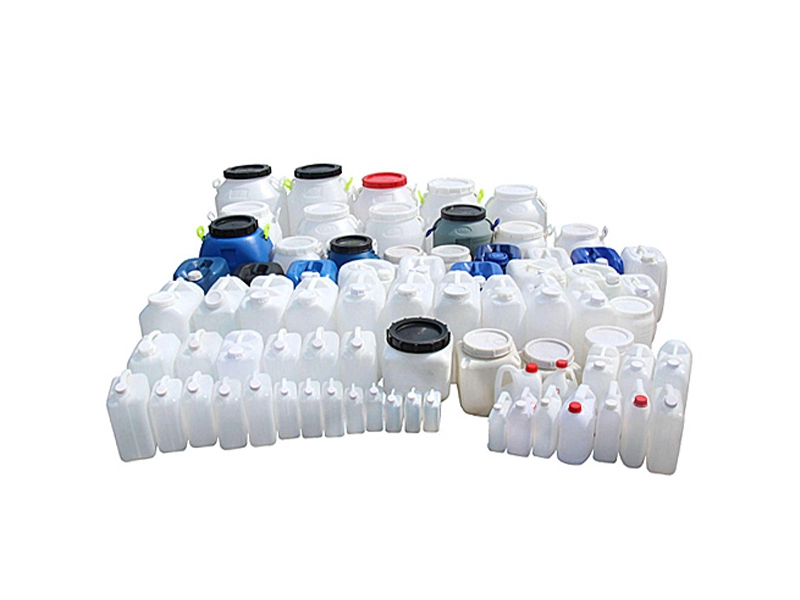 15 L ali manj — kemične pločevinke
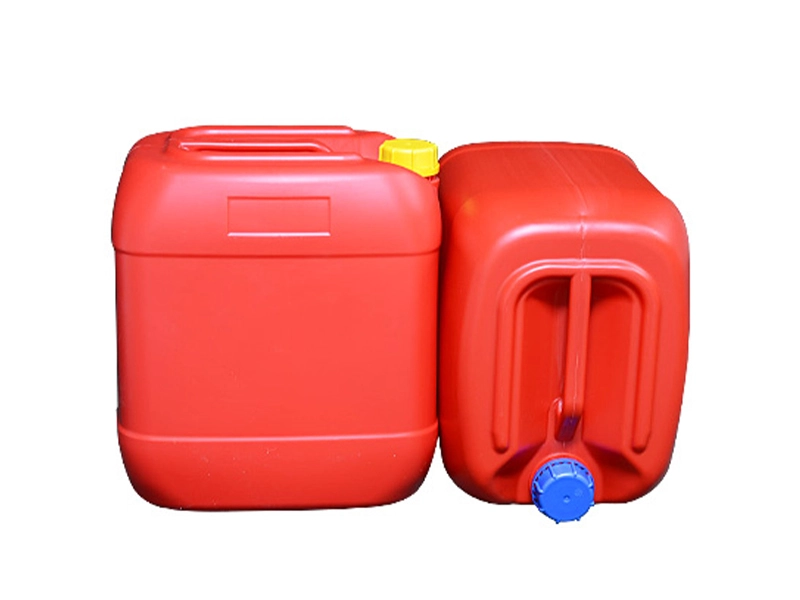 30 L — kemični sodi in kanistri
Avtomatizacija, krmiljenje in energija
Tisto, kar loči stabilno vrvico za pločevinko od težavne, je le redko okvir – to je krmilni in avtomatizacijski paket okoli njega.
- Parison regulator debeline stene.Profiliranje sten od točke do točke za dosledne pločevinke in minimalno porabo smole – največji posamezen stroškovni vzvod na liniji.
- Servo energijsko varčen pogon.Glavna servo črpalka črpa moč na zahtevo, namesto da bi delovala s polnim nagibom, kar zmanjša račun za elektriko, ki sledi vrstici leta.
- Odstranjevanje in odstranjevanje roba robotske roke.Samodejno odstranjevanje, obrezovanje repa/bliska in pregled ohranjajo kakovost stabilno med dolgimi vožnjami brez posadke.
- Uvožene ključne komponente.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG in AirTAC za zanesljivost in možnost servisiranja po vsem svetu.
- Integracija celotne rastline.Centralno hranjenje, centralizirana oskrba z vodo in centralizirano drobljenje je mogoče dobaviti kot eno linijo na ključ, ne kot samostojen stroj.
Nameščene lestvice moči z velikostjo — od približno 11 kW pri 2 L stroju do 75 kW ali več pri 30 L stroju — vendar je dejanska poraba močno odvisna od tega, ali je glavna črpalka servo gnana. Za globljo primerjavo procesov glejtepihanje v primerjavi z rotacijskim oblikovanjem za velike votle dele.
Tekoči stroški in stroški na pločevinko
Cena stroja je enkratna številka; cena na pločevinko traja večno. Razdeli se na smolo, energijo, delo in režijske stroške - in smola prevladuje.
Smola= teža pločevinke (kg) × cena smole ($/kg)
npr. 5 L HDPE pločevinka ≈ 0,20 kg × 1,30 $ =0,26 $
energija= stroj kW × $/kWh ÷ pločevinke na uro
npr. 15 kW × 0,12 $ ÷ 400 =0,0045 $
Deloz robotom za prevzem ≈ delčki centa na pločevinko
Zaključek: energija in delo sta poleg smole majhna, zato se najhitreje povrne stroj, ki omogoča tanjše in bolj skladne stene – ne pa lovljenje nižje cene nalepke. Odrežite 5 % smole s pločevinke, ki se prodaja v milijonih, in prihranek zmanjša stroške energije stroja.
Izbira vaše konfiguracije
Rešite štiri vprašanja in pravi stroj se običajno izbere sam:
- Katere velikosti pločevink in koliko SKU-jev?Ena velika količina daje prednost dvojni postaji; kombinacija velikosti daje prednost prilagodljivi enojni postaji.
- Kakšna dnevna količina?Izvedite zgornjo matematiko izhoda glede na dvoizmenske ure, preden se odločite za enoposteljno ali dvojno.
- Katere specifikacije za smolo in steno?Kemične pločevinke z oznako UN potrebujejo močno kontrolo debeline stene; pločevinke za hrano/vodo potrebujejo čisto notranjost.
- Samostojno ali na ključ?Če se ukvarjate s skaliranjem, že od začetka upoštevajte centralno hranjenje, vodo in drobljenje.
Pridobite ponudbo stroja za pločevinke
Pošljite nam svojo velikost pločevinke, dnevni cilj in smolo – priporočili vam bomo natančen model in nastavitev votline s podatki o dejanskem ciklu.
Pridobite ponudbo Klepetajte na WhatsAppPogosta vprašanja
Kakšna plastika se uporablja za pločevinke?
Večina pločevink za jerry je izdelanih s pihanjem iz HDPE. Težke kemične pločevinke uporabljajo HMW-HDPE za dodatno odpornost na udarce in napetostne razpoke; nekatere pločevinke s tanko steno ali detergenti uporabljajo PP. Stroji Kinggle poganjajo PE, PP, PVC in PA.
Je to stroj za pihanje ali stroj za pihanje?
Isti stroj — "moulding" je črkovanje v ZDA, "moulding" pa črkovanje v Združenem kraljestvu/Commonwealthu. Stroj za pihanje v obliki jerry can in stroj za vlivanje v jerry can pihanje sta enaka.
Kako izračunam proizvodnjo jerry can na uro?
Izhod suhega cikla = rezilne glave × (3600 ÷ čas cikla v sekundah). Pomnožite s faktorjem učinkovitosti v resničnem svetu približno 0,75–0,85 za dejanske pločevinke na uro, nato pa z dnevnimi urami delovanja za pločevinke na dan.
Katere materiale lahko poganja stroj?
Stroji za pločevinke Kinggle obdelujejo PE (HDPE / HMW-HDPE), PP, PVC in PA. HDPE je standard za pločevinke za olje, kemikalije in vodo.
Koliko energije porabi stroj za pihanje jerry can?
Instalirana moč sega od približno 11 kW pri 2 L stroju do 75 kW+ pri 30 L stroju. Glavna servo črpalka znatno zmanjša dejansko porabo, energija pa je običajno majhen delež stroškov na pločevinko v primerjavi s smolo.
Ali dobavljate kalup in namestitev?
ja Stroj dobavimo, lahko ga povežemo s kalupi po vaših risbah in zagotovimo namestitev, zagon, usposabljanje operaterjev in poprodajno podporo. Na voljo so tudi kompletne linije na ključ.