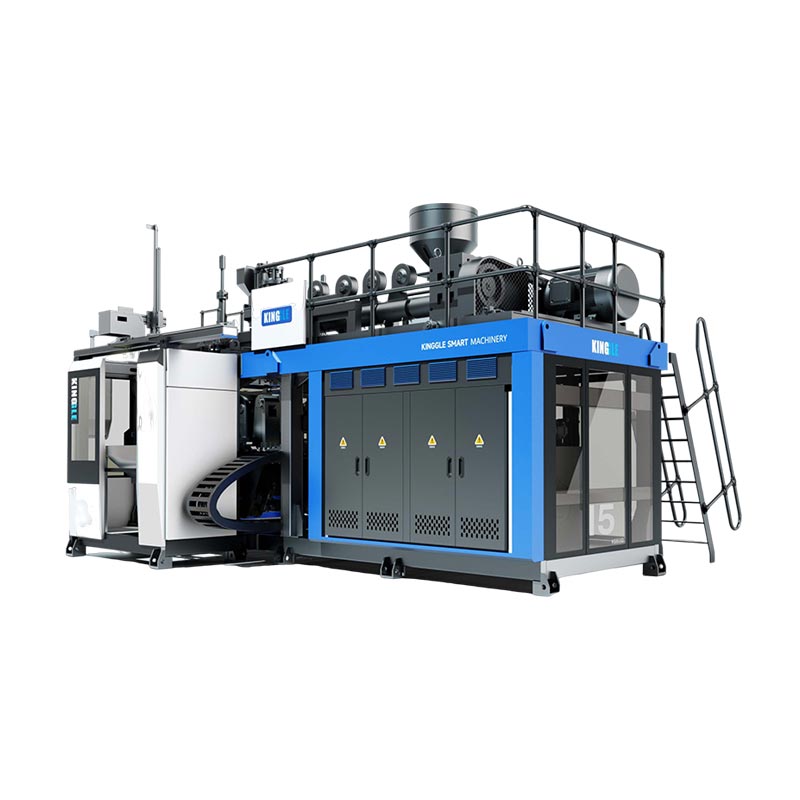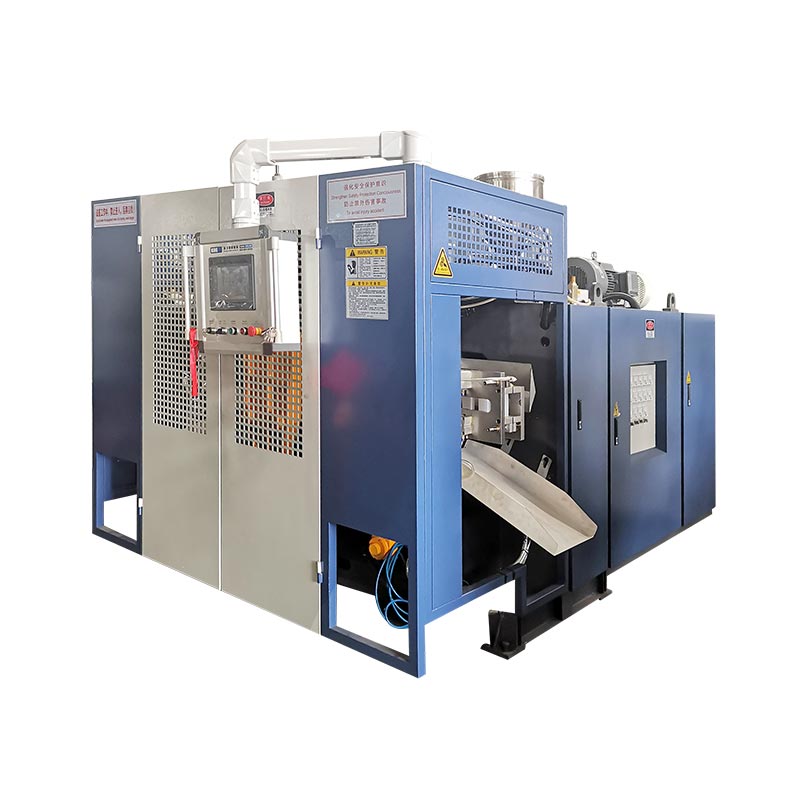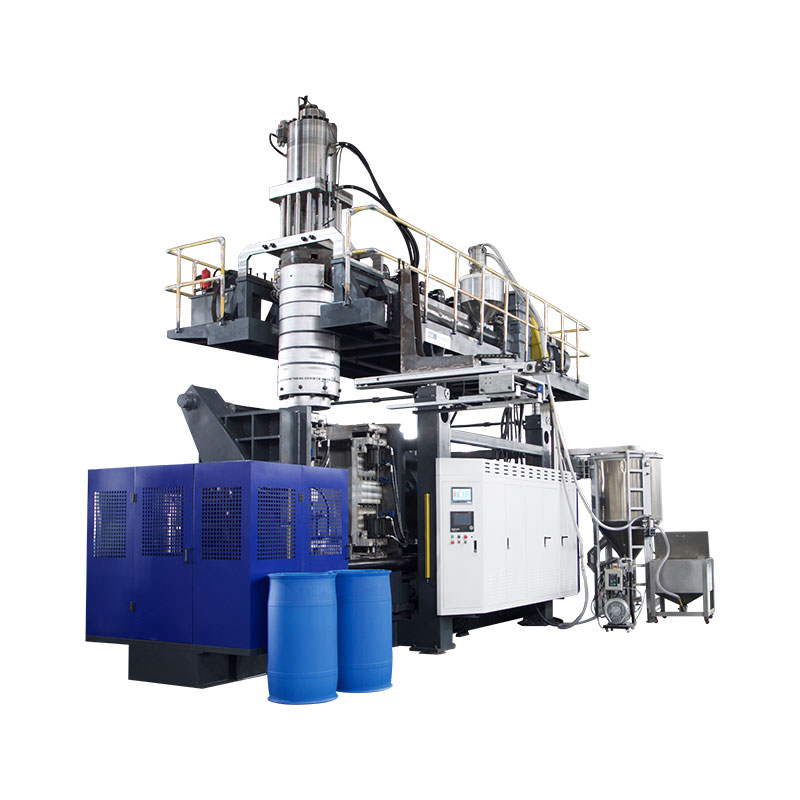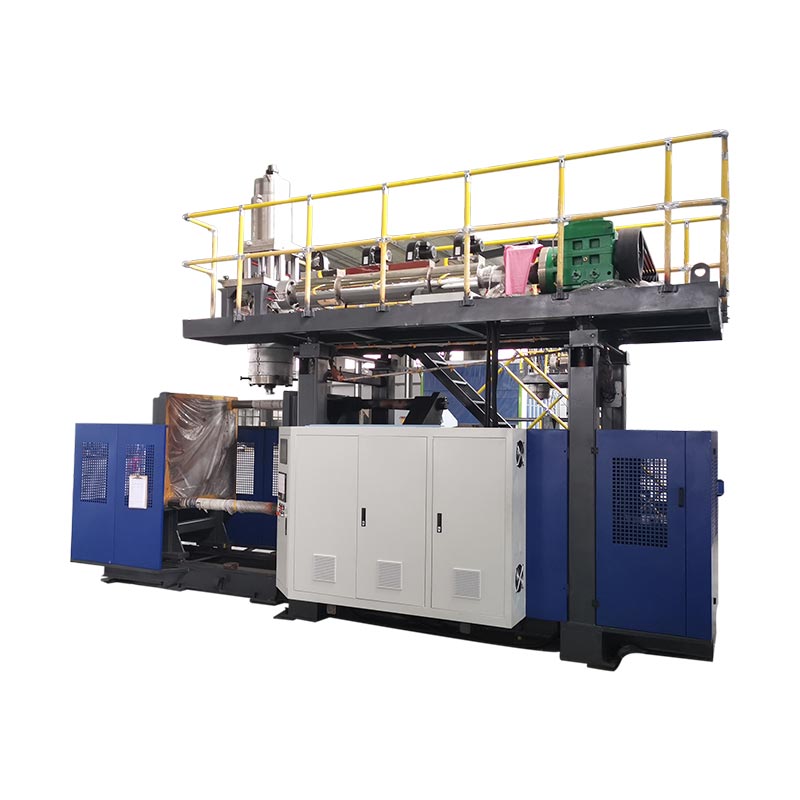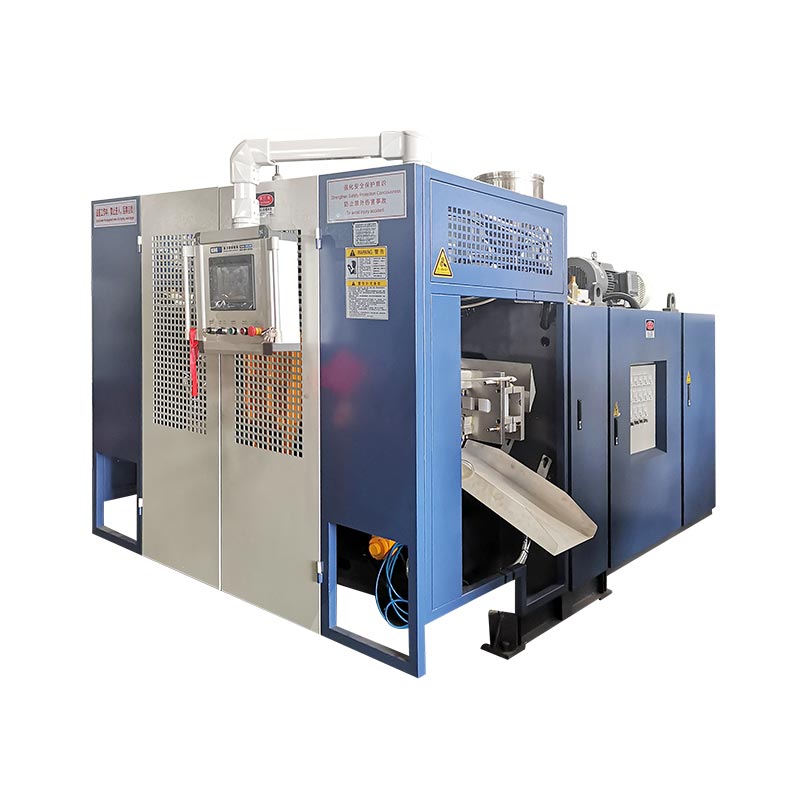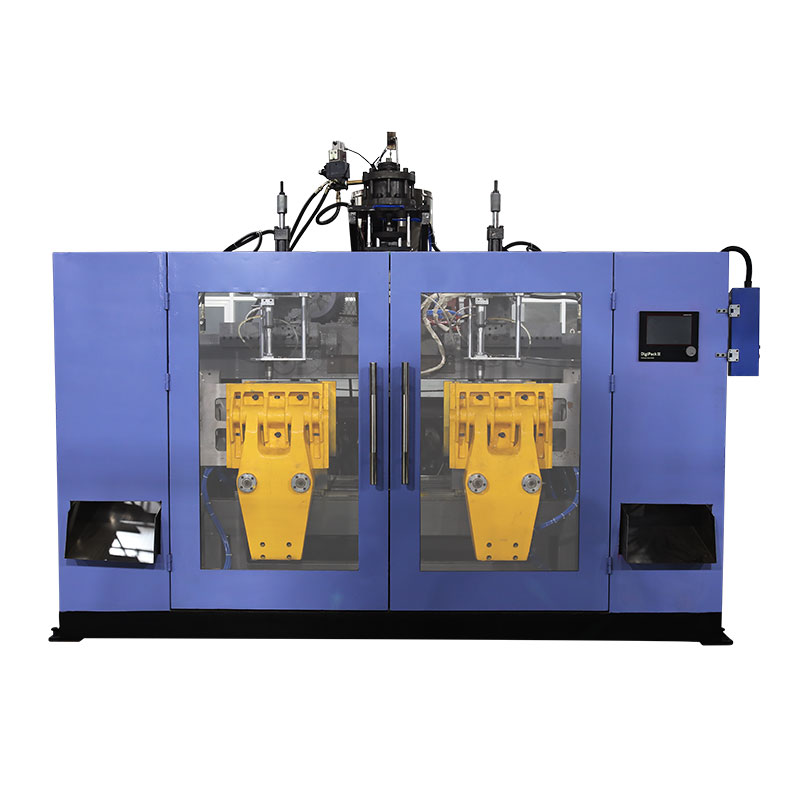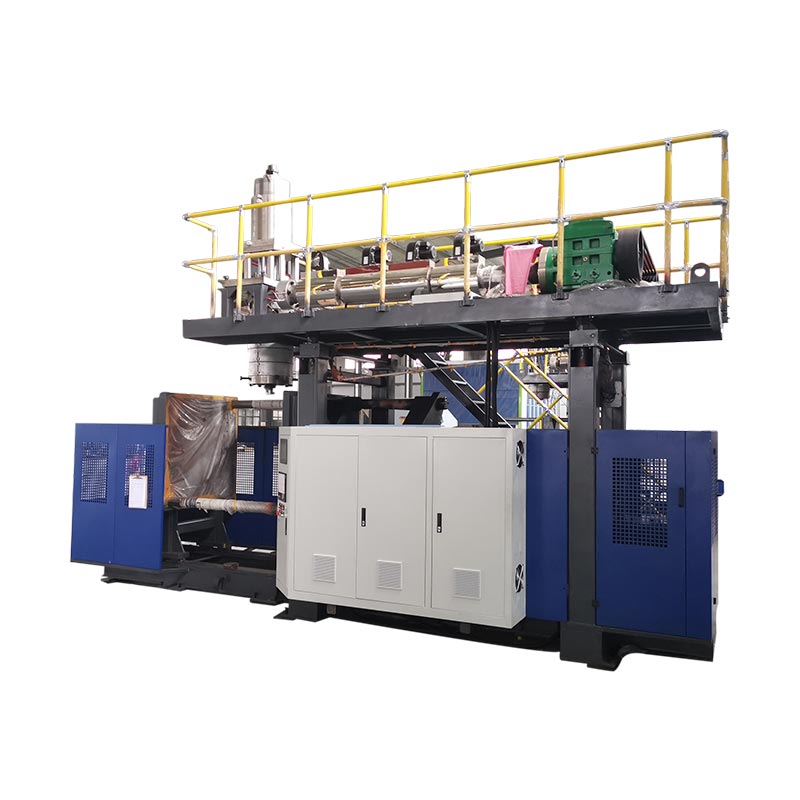
Zamenjava stroja za pihanje je končana šele, ko so novi kalup, pot materiala, orodje, recept in nastavitev v nadaljevanju pravilno identificirani in novi del prestane opredeljena preverjanja.Zagon samodejnih ciklov je vmesni mejnik in ne dokaz o dokončanju. Najvarnejša in najhitrejša praktična metoda je pripraviti vse, kar je mogoče, pred zaustavitvijo, izolirati nevarno energijo za izpostavljeno delo, obnoviti funkcije v nadzorovanem vrstnem redu in izmeriti čas do prvega sprejetega proizvodnega okna, pri čemer so definicija prevzema, prehodna izguba, odgovorni odobritelj in zahtevani dokazi zabeleženi, preden ekipa začne naslednjo proizvodno akcijo iz nadzorovane in sledljive osnovne proizvodne linije.

Terminološka opomba:Proizvodne ekipe lahko to delo opišejo kot zamenjavo stroja za ekstruzijsko pihanje, spremembo kalupa za pihanje, zamenjavo kalupa, zamenjavo orodja, spremembo linije steklenic, spremembo barve za pihanje, spremembo smole za pihanje ali spremembo recepta za pihanje. Te oznake se prekrivajo, vendar ne opisujejo vedno istega obsega. V paketu nalog mora biti natančno navedeno, kateri fizični, materialni, digitalni in nadaljnji elementi se bodo spremenili.
Pet odločitev, ki nadzorujejo prehod
- Določite končno točko kot sprejet del in stabilno proizvodno okno.
- Identificirajte vsak spremenjen element: kalup, orodje za matrice, pihalnik, smolo, barvo, recept in nadaljnjo opremo.
- Premaknite preverjanje, pripravo in dokumentacijo zunaj okna ustavljenega stroja, kjer je varno.
- Preden kdorkoli vstopi na izpostavljeno nevarno območje, uporabite pooblaščeni postopek za nevarno energijo.
- Zabeležite odobreno nastavitev in dokaze, tako da se naslednji zagon začne z nadzorovano osnovno linijo.
| Spremeni domeno | Kaj mora ustrezati novi službi | Znova zaženite dokaze | Tipična skrita odvisnost |
|---|---|---|---|
| Kalup in vmesniki | Pravilna revizija, montaža, hlajenje, vpihovalni zatič/jedro in odnosi ven | Nadzorovano ročno gibanje in povezave brez puščanja | Napeljava cevi, položaj senzorja ali razdalja navzdol |
| Orodja za matrice in parison | Odobrena identiteta orodja, mehanski položaj in kalibracija | Ravna, stabilna podloga, nameščena za kalup | Datoteka z orodjem se ne ujema z nameščeno strojno opremo |
| Material in barva | Pravilen razred smole, serija, masterbatch in odobreno pravilo za ponovno mletje | Čista, homogena talina in sledljiv prehod materiala | Ostanke stare smole ali barve pri rokovanju in taljenju |
| Recept in kontrole | Izdana revizija recepta za nameščeni paket izdelkov | Ukaz in dejansko stanje se uskladita skozi nadzorovan cikel | Stara vrednost izdelka preživi zunaj shranjenega recepta |
| Sprejem delov in linij | Risba, vizualna meja, teža, stena, mere in funkcionalni preizkusi | Določeno zaporedno ali časovno odvisno okno sprejema | Trimer, tester tesnosti, tekoči trak ali pakiranje še vedno uporabljajo staro SKU |
Prehod je končan šele, ko je nova steklenica odobrena
Rastline pogosto uporabljajo besedomenjavaza več različnih dogodkov. En nadzornik lahko ustavi uro, ko je nov kalup vpet. Drugi ga lahko ustavi, ko se začne prvi samodejni cikel. Kakovost lahko opredeli dokončanje kot prvi del, ki prestane inšpekcijo, medtem ko lahko proizvodnja zahteva stalno serijo sprejetih delov. Te definicije proizvajajo različne številke, zato je primerjava časov preklopa nesmiselna, dokler nista določeni začetna in končna točka.
Za linijo za ekstruzijsko pihanje je uporabna začetna točka zadnji sprejeti del iz odhodnega posla. Uporabna končna točka je prvo sprejeto proizvodno okno za prihajajoče opravilo. Rastlina mora definirati to okno. To je lahko določeno število zaporednih delov, določen čas pri stabilnih pogojih ali pravilo vzorčenja med postajami, votlinami ali izstopi iz matrice. Zahteva sodi v specifikacijo nadzorovanega izdelka ali postopka, ne v pomnilnik operaterja.
Ta definicija razkrije delo, ki ga skrije metrika samo za kalup. Dohodni izdelek lahko zahteva drugo matrico ali trn, pihalni zatič, orodje za vrat, gibanje jedra, parisonov profil, smolo, barvo, pravilo za ponovno brušenje, program za preverjanje tesnosti, prirezovalni element, etiketo, vodilo tekočega traku ali vzorec pakiranja. Tudi ko fizični kalup ostane nameščen, je lahko prehod na material in recept še vedno popolna zamenjava proizvodnje plastičnih steklenic.
Rezultat ločite na štiri mere: čas ustavljenega stroja, čas do prvega oblikovanega dela, čas do prvega sprejetega dela in čas do sprejetega proizvodnega okna. Zabeležite zavrnitve nastavitve in količino čiščenja poleg teh časov. To ne obljublja, da bo vsaka številka padla. Zaradi tega je izguba vidna in preprečuje, da bi se hiter ponovni zagon prijavil kot uspešna zamenjava stroja za ekstruzijsko pihanje, ko nadaljnja linija ali kakovostna vrata še vedno zavračajo dele.
Načrtujte nov paket izdelkov, preden se stroj ustavi
Preklop bi se moral začeti kot preverjanje informacij, medtem ko se odhodno opravilo še izvaja. Zgradite en izdani paket opravil, ki identificira risbo in revizijo dela, stopnjo smole, masterbatch, dovoljeno ponovno mletje, ciljno težo dela, kritične dimenzije, lokacije debeline stene, vizualna merila, funkcionalne preizkuse in pričakovano pakiranje. Dodajte identitete kalupa, orodja za izrezovanje, pihalnega zatiča, vložka, odvzema in nadaljnjega vpenjala. Če imata dva elementa skupno ime, uporabite trajne osebne izkaznice ali fotografije, ki so pod nadzorom revizije, da ekipa za namestitev ne izbira po videzu.
Kinggle je objavilprodajni procesprosi kupce, da predložijo fotografije ali risbe izdelkov, težo, velikost, material, debelino, zmogljivost in potrebe glede kemične odpornosti, preden se izbere strojna rešitev. Iste vhodne kategorije so dragocene pri poznejših menjavah, ker povezujejo nastavitev stroja z delom, ki ga je treba izdelati. Proizvodni paket mora biti natančnejši od prvotne poizvedbe in mora vsebovati samo odobrene vrednosti za dejansko kombinacijo stroja, kalupa in materiala.
Naslednji kalup in preverjene pomožne elemente postavite na določeno območje, ne da bi ovirali izhode, varovanje ali pretok materiala. Preverite dvižne točke in načrt dviga obrata, vendar ne sklepajte o dvižni zmogljivosti iz nazivne velikosti kalupa. Potrdite, da so hladilni priključki, zračni priključki, senzorji, kabli in pritrdilni elementi prisotni in pravilno identificirani. Pripravite čisto opremo za ravnanje z materialom in ločene posode za izhodno smolo, prehodni material in zavržene dele. Če linija vključuje trimer, tester tesnosti, etiketirnik ali tekoči trak, vključite njegov recept in spremenite dele v isti pregled pripravljenosti.
Zadržite kratko odločitev o pripravljenosti pred zadnjim starim delom. Postavljavec kalupov potrdi pripravljenost orodja in dviganja, ravnanje z materialom potrdi pravilne serije in čisto pot, operater potrdi dostop do recepta, vzdrževanje potrdi morebitno načrtovano delo in kakovost potrdi vzorčni načrt. Če zahtevani element manjka, pustite odhodno opravilo teči, ko je to praktično. Odkrivanje težave pred načrtovanim postankom pretvori čas izpada v čas priprave, ne da bi uporabili varnostno bližnjico.
Nadzirajte nevarno energijo pred delom s kalupom ali orodjem
Menjava kalupa za pihanje lahko izpostavi ljudi gibanju sponk, premikajočim se ploščam, pihalnim zatičem, rezalnikom, robotom, hidravličnemu tlaku, pnevmatskemu tlaku, električni energiji, vročemu polimeru in ogrevanemu orodju. Pritisk običajnega gumba za zaustavitev ne vzpostavi varnega stanja za delo v nevarnem območju. Delodajalec mora določiti, katere naloge so servisiranje ali vzdrževanje, identificirati vse vire energije in uporabiti postopek nadzora energije, specifičen za stroj, prek usposobljenega in pooblaščenega osebja.
Za delovna mesta v Združenih državah,OSHA 29 CFR 1910.147obravnava servisiranje in vzdrževanje, kjer bi lahko nepričakovana vključitev, zagon ali sprostitev shranjene energije poškodovala zaposlenega. Zahteva program za nadzor energije, dokumentirane postopke, kjer je to primerno, usposabljanje in redne preglede.OSHA 29 CFR 1910.212zagotavlja splošno zahtevo glede varovanja stroja. Obrati zunaj Združenih držav morajo upoštevati zakone, standarde in postopke delodajalcev, ki veljajo na njihovi lokaciji.
Načrt sprememb mora obravnavati tudi naloge, ki zahtevajo začasno energijo za testiranje ali pozicioniranje. To ni dovoljenje za improvizacijo. Odgovorni delodajalec mora določiti skladno zaporedje za čiščenje orodij in ljudi, ponovno vzpostavitev le potrebne energije, izvedbo preskusa, ponovni izklop iz napajanja, ko je to potrebno, in ponovno uporabo nadzora, preden se izpostavljeno delo nadaljuje. Svetlobna zavesa, zaklenjena vrata ali zaustavitev v sili lahko zaščitijo normalno delovanje, vendar jih ne smete naključno obravnavati kot nadomestek za veljavni postopek z nevarno energijo.
Opremo zaščitite tako skrbno kot ljudi. Gostuje Kingglepriročnik za uporabo stroja za avtomatsko pihanjeopozarja, da mora biti gibanje pihalnega zatiča usklajeno z odprtim stanjem kalupa, in opisuje funkcije pozicioniranja platforme in rezalne glave. Natančen vmesnik in logika varnega premikanja se razlikujeta glede na model, možnosti in različico programske opreme. Zato bi morala ekipa za nastavitev identificirati dovoljene gibe, specifične za stroj, preden se zaustavi, namesto da bi jih odkrila, ko je prisoten viseči kalup ali izpostavljeno orodje.
Zaženite eno kontrolirano zaporedje prek kalupa, materiala in krmilnikov
Naslednje osemstopenjsko zaporedje je namerno zapisano kot krmilni tok, ne kot univerzalni mehanski postopek. Podrobni koraki odstranjevanja kalupa, vrednosti pritrdilnih elementov, metoda cevi, mejne vrednosti temperature orodja in preskusni gibi morajo izhajati iz dejanskih navodil za stroj, kalup in obrat. Vrednost skupnega zaporedja je, da daje operacijam, orodjem, vzdrževanju, materialom in kakovosti enake točke predaje.
-
Sprostite odhodno opravilo.Identificirajte zadnji sprejeti stari del, shranite zahtevani procesni zapis in uskladite odhodno smolo, nalepke in nedokončano delo. Ohranite odobreni vzorec, če to zahteva nadzorni načrt obrata.
-
Ustavite v odobrenem stanju.Sledite navodilom za zaustavitev stroja in smole. Upoštevajte zadrževanje vročine in material, ki je ostal v lijaku, ekstruderju, glavi ali akumulatorju, namesto predpostavke, da je normalna pavza primerna za menjavo smole.
-
Izolat za izpostavljena dela.Pooblaščeno osebje uporablja postopke za nevarno energijo in dvigala na lokaciji. Preverite izolacijo in naslovite shranjeno hidravlično, pnevmatsko, gravitacijsko in toplotno energijo, preden kdorkoli vstopi v definirano nevarno območje.
-
Odstranite in zaščitite odhodne komponente.Odklopite, dvignite in shranite kalup in pripadajoče orodje po njihovih nadzorovanih navodilih. Pokrijte ali zaščitite čiste povezave in zabeležite poškodbe, puščanje ali neobičajno obrabo, namesto da bi to posredovali naslednji vožnji.
-
Preglejte skupne vmesnike.Preverite montažne površine, funkcije poravnave, hladilne in zračne povezave, senzorje, kable in dostopno varovano območje. Skrita težava z vmesnikom lahko sledi novemu modelu in izgleda kot napaka v receptu.
-
Namestite preverjeni dohodni paket.Povežite fizične ID-je s sproščenim paketom opravil. Napeljite povezave, da se izognete nevarnostim stiskanja, vročine in gibanja, nato dokončajte navedene preglede namestitve in povezav.
-
Obnovi funkcije z avtorizacijo.Očistite osebje in orodja, ponovno namestite varovala, sledite odobrenemu postopku ponovnega napajanja in dokažite dovoljene ročne premike v nadzorovanih pogojih. Potrdite, da se ukaz, povratna informacija in fizično gibanje ujemajo.
-
Predstavite material in kvalificirajte izdelek.Dokončajte odobreni prehod smole ali barve, naložite sproščeni recept, oblikujte diagnostične dele, popravite en dokazan vzrok naenkrat in sprostite proizvodnjo šele po preteku definiranega okna sprejemljivosti.
Lastnik odra mora vsako predajo podpisati ali digitalno potrditi. Ta majhen nadzor preprečuje dvoumne izjave, kot je »kalup je pripravljen«, ko hlajenje ni priključeno, ali »recept je naložen«, ko ena pomožna naprava še vedno drži prejšnji SKU. Prikazuje tudi, kje je bil dejansko izgubljen čas: čakanje na avtorizacijo, lociranje strojne opreme, popravljanje vmesnika, brisanje stare barve, stabilizacija parisona ali ponovitev preizkusa kakovosti.
Za več podrobnosti o razmerju orodij uporabite Kingglovovodnik za načrtovanje kalupov za ekstruzijsko pihanje. Za nadzorovano vrnitev iz ustavljenega stroja v proizvodnjo uporabitekontrolni seznam za zagon stroja za pihanje. Ti členi razširjajo posamezne stopnje; ta preklopna stran ima v lasti medfunkcionalno predajo z enega odobrenega opravila na naslednjega.
Obravnavajte smolo in spremembo barve kot odločitev o poti materiala
Menjava materiala za pihanje ni dokončana, ko naslednja vreča doseže zalogovnik. Izhodna smola ali barva lahko ostane v transportnih linijah, nakladalnikih, lijakih, mešalnikih, dovodnih grlih, polžu in cevi, adapterjih, ekstruzijski glavi, pretočnih poteh akumulatorja in orodju za matrice. Načrt prehoda bi moral opredeliti, za katere od teh zvezkov gre in kje se bo zbiralo mešano ali drugačno gradivo. Navesti mora tudi, ali se prehodni material lahko predela, ali ga je treba dati v karanteno ali ga je treba odstraniti v skladu s pravili o materialih obrata.
Upoštevajte navodila za zaustavitev, zagon in čiščenje, ki jih je odobril dobavitelj smole, kot tudi navodila za stroj. Ne domnevajte, da univerzalni čistilni material, temperatura ali količina delujejo za vsak polimer, barvilo in ekstruzijski sistem. Sprememba iz naravnega v temen material predstavlja drugačen problem vidnosti od temnega do naravnega. Sprememba med vrstami istega polimera lahko še vedno spremeni trdnost taline, nabrekanje, hlajenje in parison. Sprememba med družinami polimerov lahko zahteva bolj specifičen pregled združljivosti in razgradnje. KingglovaVodnik za pihanje HDPE v primerjavi s PPpojasnjuje, zakaj je treba del, postopek in validacijski paket ponovno razmisliti, namesto da bi ime materiala obravnavali kot preprosto zamenjavo.
LyondellBasell'svodnik za odpravljanje težav pri pihanjuidentificira zunanjo kontaminacijo in degradirano smolo kot vire črt, prog, delcev neobarvane barve in lukenj. Kot možne dejavnike posebej opozarja na vzdrževanje ravnanja z materialom, onesnaženo ponovno mletje, slabo čiščenje med smolami in slabo prakso zaustavitve ali zagona. To so diagnostična razmerja, ne delovne nastavitve Kinggle.
V predajo vgradite pozitivno identifikacijo materiala. Zabeležite dobavitelja smole, razred, serijo, masterbatch, razmerje, vir ponovnega mletja in čas, ko je nova mešanica vstopila v dovodni sistem. Po potrebi hranite nalepke ali zapise črtne kode z zadržanimi vzorci. Če prvi novi deli pokažejo črne lise, proge ali barvni prenos, časovni žig in zapis poti materiala pomagata razlikovati predvidljiv prehod od kontaminacije ali degradacije. Thevodnik za napake pri ekstruzijskem pihanjuzagotavlja širšo matriko simptomov do dokazov.
Obnovite recept brez uvoza predpostavk starega izdelka
Shranjeni recept je uporaben le, če sta jasna njegova identiteta in obseg. Vhodni zapis mora vsebovati revizijo izdelka, kombinacijo kalupa in orodja, razred smole, ustrezno datoteko krmilnika, status odobritve in datum zadnjega preverjanja. Pravice dostopa morajo razlikovati izdane proizvodne recepte od razvojnih poskusov. Pred nalaganjem datoteke mora operater potrditi, da se fizično stanje stroja ujema z datoteko, namesto da uporabi ime recepta kot dokaz, da je strojna oprema pravilna.
Obseg receptov je mogoče razdeliti med sisteme. Glavni HMI lahko vsebuje odprte in zaprte položaje kalupa, hitrosti gibanja, zakasnitve, čas pihanja, čas ohlajanja, logiko odvzema in izbiro funkcij. Ločen krmilnik debeline stene lahko hrani informacije o strelu ali ciklu, vrednosti razmika in profil parison. Naslednja oprema lahko ohrani nastavitve za obrezovanje, testiranje tesnosti ali tekoče trakove. Gostuje KinggleMoog DigiPack III priročnikpojasnjuje, da lahko shranjene vsebniške datoteke vključujejo programirani parison profil in informacije o kalibraciji orodja. Prav tako navaja, da je natančna kalibracija orodij z vrzeljo med brizganjem pomembna pri menjavi iz ene posode v drugo.
Ti dokazi podpirajo ključno pravilo: ne ločite programske datoteke od orodja, za katerega je bilo umerjeno. Isti priročnik krmilnika ugotavlja, da lahko sprememba kalupa zahteva tudi spremembo orodja za režo. Datoteka, ki je ustvarila sprejeto posodo z eno matrico, trnom in kalibracijo, ni samodejno veljavna po spremembi teh postavk. Če ima obrat odobrene glavne nastavitve, primerjajte naloženo revizijo z izdanim zapisom in dokumentirajte vsako namerno razliko. Med uglaševanjem prvih delov ne prepisujte masterja.
Uporabite ročni ali nastavitveni način za dokazovanje samo gibov, ki jih dovoljuje postopek, specifičen za stroj. Pred samodejnim cikliranjem preverite razdaljo med kalupi, razmerje med pihalnim zatičem ali jedrom, položaj rezalne glave in plošče, odvzemno pot, varovala in povratne informacije. Kingglov priročnik za uporabo opisuje ročne funkcije in opozarja, da mora biti gibanje pihalnega zatiča usklajeno z odprtim kalupom. Ker se vmesniki in izbirne funkcije razlikujejo, jeVodnik po nastavitvah HMI in alarmihga je treba brati skupaj z natančnim priročnikom za stroj in ne uporabljati kot nadomestek.
Ko se uglaševanje začne, spremenite eno nadzorovano spremenljivko zaradi navedenega razloga, zabeležite stare in nove vrednosti ter počakajte na odziv procesa, preden ga ocenite. Parisonova porazdelitev, delna teža, obnašanje pri iztiskanju, hlajenje in položaj kalupa medsebojno vplivajo. Theprogramski vodnik parisonpojasnjuje, kako povezati profil z izmerjenimi lokacijami sten namesto glajenja točk samo po videzu.
Potrdite prve dele, preden merite uspeh prehoda
Prvi zaprti del odgovarja samo na eno vprašanje: črta lahko tvori nekaj. Ne dokazuje, da del izpolnjuje risbene, funkcionalne ali procesne zahteve. Zgodnje kose obravnavajte kot diagnostične vzorce. Označite jih glede na zaporedje, čas, postajo, votlino ali izhod iz matrice. Ohranite jih v vrstnem redu dovolj dolgo, da vidite, ali se proces zbližuje, premika ali ponavlja stransko specifično napako.
Začnite z identiteto in grobim stanjem. Potrdite pravilen del in revizijo, smolo in barvo, geometrijo vratu ali vmesnika, celotno oblikovanje, pot obrezovanja in očitne poškodbe. Nato uporabite nadzorovani načrt za delno težo, porazdelitev po stenah, kritične dimenzije, videz in zahtevane funkcionalne preizkuse. Preskusi puščanja, padca, tlaka, obremenitve, kemične odpornosti ali prileganja so specifični za izdelek; vključujejo samo tiste, ki jih zahteva kupčev načrt, standard ali validacijski načrt. Ne izumljajte univerzalne tolerance ali števila vzorcev.
Prevzemni vzorec mora predstavljati dejansko ureditev proizvodnje. Na stroju z dvojno postajo vzorčite obe strani. Pri postavitvi z več glavami ali votlinami ohranite identiteto glave ali votline, tako da povprečje ne more skriti enega neuspešnega izhoda. Če je spodnji trimer ali tester tesnosti del postopka prodajnih delov, kvalificirajte tudi to opremo. Steklenica, ki gre skozi kalup, vendar odpove po obrezovanju, ni sprejet proizvodni rezultat. Thevodnik za tovarniški sprejemni testprikazuje, kako je mogoče proizvod, postopek in dokaze o preskusih povezati skupaj pred odpremo; isto načelo sledljivosti velja med menjavami proizvodnje.
Varovala, povratne informacije, pripomočki, ročna gibanja in pretok materiala se ujemajo z odobreno nastavitvijo.
Identificirani vzorci izpolnjujejo veljavne risarske, vizualne, dimenzijske, stenske in funkcionalne zahteve.
Določeno zaporedno ali časovno proizvodno okno obrata poteka čez vse ustrezne rezultate.
Sprostite napeljavo samo prek pooblaščenega organa obrata. Zabeležite sprejete vzorce in revizijo recepta, ki jih je ustvarila. Če postopek ne more doseči odobrenega okna, ne da bi zapustil svoj kvalificirani obseg, prenehajte s stopnjevanjem nastavitev in raziščite orodje, pripomočke, material, stanje stroja ali prvotno zasnovo procesa. Kingglovapriročnik z zahtevami za komunalne storitvepomaga ločiti težavo z nastavitvijo stroja od nestabilne oskrbe z zrakom, vodo ali elektriko.
Skrajšajte čas menjave tako, da premaknete pripravo izven omejevalnika
Najvarnejša priložnost običajno ni hitrejše delo s ključem. Odpravlja delo, ki ne bi smelo biti znotraj zaustavljenega okna. Preglejte zabeleženo zamenjavo in razvrstite vsako zamudo: čakanje na kalup, potrditev revizije, iskanje cevi, čiščenje vsebnika materiala, prenos datoteke, iskanje preskusne naprave, čakanje na kakovost ali popravljanje poškodovane povezave. Veliko teh nalog je mogoče dokončati ali preveriti pred zadnjim sprejetim starim delom, če priprava ne moti proizvodnje ali varovanja.
Ustvarite pripravljen komplet za vsako ponovljeno družino izdelkov. Vključuje lahko preverjene zemljevide povezav, zaščitene pritrdilne elemente, označene cevi, nosilce senzorjev, odobrene reference receptov, vzorčne načrte in dele za spreminjanje v smeri toka. Uporabite vizualno identifikacijo, ki preživi okolje trgovine. Kalupe in orodje shranjujte tako, da bodo dvižne točke in priključne površine ostale dostopne in zaščitene. Komplet mora zmanjšati iskanje in interpretacijo; nikoli ne sme spodbujati zamenjave, ko manjka nadzorovani element.
Standardizirajte vmesnike šele po inženirskem pregledu. Dosledne lokacije cevi, identifikacija konektorjev, reference za montažo in poimenovanje receptov lahko skrajšajo čas odločanja, vendar morajo ustrezati tlaku, temperaturi, pretoku, gibanju in varnostnim zahtevam. Če upoštevate funkcijo hitre spremembe, ocenite celoten sistem, vključno s pozitivnim zaklepanjem, povratnimi informacijami, uhajanjem, vzdrževanjem, preverjanjem napak in oceno tveganja mesta. Ne spremenite projekta hitrosti v nedokumentirano spremembo strojne opreme.
Uporabite zapis zamenjave, da izberete eno izboljšavo naenkrat. Če prevladuje čiščenje barve, raziščite usmerjanje materiala in odobreno strategijo čiščenja. Če prevladuje poravnava, preglejte shranjevanje, lociranje in stanje plesni. Če prevladuje nastavitev prvega dela, revizija upravljanja receptov, kalibracije orodij in dokazov o procesu. Če prevladuje čakanje na kakovost, predhodno umerite merilnike in določite, kdo lahko sprosti delo. Cilj je ponovljivo prvo sprejeto proizvodno okno, ne pa rekordna suha sprememba, ki ji sledi odpad.
Izrecno je treba načrtovati tudi vzdrževalna dela. Prehod lahko zagotovi dostop za inšpekcijske preglede, vendar združevanje nalog spremeni obseg, ljudi in potrebe po nadzoru energije. Uporabitekontrolni seznam preventivnega vzdrževanjaodločiti, kaj sodi v načrtovani poseg. Ugotovitve vzdrževanja hranite ločeno od sprememb nastavitev izdelka, da ostanejo vidne ponavljajoče se težave z opremo.
Zgradite zapis zamenjave, ki olajša naslednji tek
Uporaben zapis je dovolj kratek, da ga lahko dokončate, in dovolj natančen, da lahko rekonstruirate tek. Začnite z identiteto: datum in čas, stroj, odhodne in dohodne revizije izdelkov, ID-ji kalupov in orodij, razredi in serije materialov, revizije receptov, člani ekipe in pooblastilo za sprostitev. Dodajte štiri časovne točke, opredeljene prej, ter količino ali težo čistilnega materiala, zavrnjene nastavitve in zadržani izdelek. Če obrat ne more zanesljivo izmeriti enega polja, ga označite kot nedosegljivo, namesto da bi ga ocenili.
Zabeležite izjeme v opazljivem jeziku. »Povratek hlajenja iz tokokroga kalupa B ni pokazal pretoka« je uporabnejši od »težava z vodo«. »Datoteka z receptom 14 je naložena; spodnji tester je ostal na SKU X« opredeljuje napako pri predaji. Fotografirajte nepričakovano obrabo, puščanje, poškodovane konektorje ali ponovljive okvare delov z ustreznim označevalcem identitete. Povežite popravljalna dela s sistemom vzdrževanja ali neskladnosti, namesto da bi jih zakopali v komentar operaterja.
| Snemalni blok | Najmanj uporabna polja | Vprašanje, na katerega odgovori naslednjič |
|---|---|---|
| Identiteta službe | Revizije strojev, izdelkov, kalupov, orodij, materialov in receptov | Ali sta se fizični in digitalni paket ujemala? |
| Čas | Zadnji sprejeti stari del, prvi oblikovani novi del, prvi sprejeti del, sprostitev stabilnega okna | Kje je ustavljeni interval postal kvalifikacijski čas? |
| Izguba | Količina čiščenja, zavrnitve nastavitev, zadržani izdelek in delo po vlogi | Ali je krajši postanek preprosto premaknil izgubo drugam? |
| Koda zamude | Čakanje, iskanje, popravilo, čiščenje, nastavitev, testiranje ali avtorizacija | Katero pripravo ali sistemsko težavo je treba izboljšati? |
| Sprejemanje | ID vzorcev, meritve, testi, odobritev in končna revizija recepta | Kateri dokazi dokazujejo, da je bila linija sproščena? |
| Izjema | Opažena težava, lastnik, omejitev in povezano dejanje | Kaj je treba popraviti, preden se isto delo vrne? |
Preglejte ponavljajoče se spremembe glede na družino izdelkov, namesto da se zanašate na eno najboljšo izvedbo. Poiščite mediano in širjenje vsake časovne stopnje, ponavljajoče se izjeme in ponavljajoče se izločene načine. En sam nenavadno hiter dogodek je morda izpustil preverjanje, imel koristi od idealnih pogojev ali uporabil drugačno definicijo sprejemljivosti. Namen podatkov je izboljšati standard in pripravo, ne pa pritiskati na operaterje, da zaobidejo zaščitne ukrepe.

Zaprite zapis s trenutno odobreno osnovno linijo in naslednjim dejanjem. Če je sprememba povzročila boljšo nastavitev, usmerite revidirane vrednosti skozi postopek odobritve obrata, preden posodobite glavno enoto. Če je razkrila težavo z zasnovo, naj bo začasni zadrževalnik viden, dokler ga inženirji ne zaprejo. Ta disciplina spremeni vsako zamenjavo stroja za pihanje v uporaben dokaz in ne v še en izoliran dogodek menjave.
Pogosta vprašanja o menjavah s pihanjem
Kaj je vključeno v zamenjavo stroja za pihanje?
Popolna zamenjava lahko vključuje kalup, matrico in trn, pihalni zatič, jedro ali vložke, smolo, masterbatch, merilo za ponovno mletje, recept HMI, profil debeline stene, odstranitev, prirezovalnik, tester puščanja, vodila tekočega traku, nalepke in pakiranje. Točen obseg je odvisen od razlik med odhodnimi in dohodnimi paketi izdelkov. Preden se ustavite, opredelite te razlike. Če je naveden samo kalup, lahko skupina znova zažene s staro potjo materiala, datoteko krmilnika ali nadaljnjo nastavitev.
Kdaj naj se začne in konča prehodni čas?
Praktična definicija se začne pri zadnjem sprejetem delu iz odhodnega opravila in konča pri prvem sprejetem proizvodnem oknu za dohodno opravilo. Zabeležite tudi vmesne čase za prvi oblikovan del in prvi sprejeti del. Obrat mora določiti proizvodno okno, kot je določeno število zaporednih delov ali časovno zasnovan vzorec v vseh ustreznih postajah, votlinah ali glavah. Uporaba iste definicije naredi prihodnje primerjave smiselne.
Kako lahko obrat varno skrajša čas menjave plesni za pihanje?
Premaknite identifikacijo, pripravo, čiščenje, preverjanje receptov, pripravo merilnikov in načrtovanje kakovosti izven zaustavljenega intervala, kjer se te dejavnosti lahko izvajajo brez motenj v proizvodnji. Označite vmesnike, zaščitite shranjevanje, pripravite komplete za posamezna opravila in dodelite lastnike za vsako predajo. Analizirajte čas čakanja in korekcije ločeno od fizičnega dela z kalupom. Ne skrajšajte časa tako, da obidete varovala, preskočite nadzor nevarne energije, uporabite dvižno opremo brez oznake ali sprejmete dele, preden zahtevana preverjanja uspešno opravijo.
Ali nalaganje shranjenega recepta konča nastavitev?
Ne. Shranjeni recept se mora ujemati z nameščenim kalupom, orodjem za izrezovanje, pihalnim zatičem, materialom in revizijo izdelka. Nekatere nastavitve lahko živijo tudi v ločenem parison krmilniku ali spodnjem stroju. Potrdite celoten nabor datotek, dokažite dovoljene ročne premike in primerjajte dejansko obnašanje stroja z izdano osnovno linijo. Moogov priročnik DigiPack III povezuje shranjene vsebniške datoteke z informacijami o umerjanju orodja parison-profile in die-gap, zaradi česar morata identiteta strojne opreme in identiteta datoteke ostati povezani.
Zakaj se po spremembi materiala pojavijo črne lise ali barvne proge?
Možni vzroki vključujejo ostanke starega materiala na poti ravnanja ali taljenja, onesnaženo smolo ali ponovno mletje, degradirano smolo, ki se sprosti iz zastalega območja, neenakomerno mešanje barv, napake grelnika ali neustrezen izklop in čiščenje. Pred spreminjanjem nastavitev ohranite smolo in zapis prehoda. Upoštevajte odobreni postopek dobavitelja stroja in smole, preglejte pot materiala in razvrstite, ali je napaka naključna ali fiksna v okolici. Ne domnevajte, da je ena univerzalna metoda čiščenja varna za vsako smolo in glavo.
Katere informacije je treba poslati podjetju Kinggle o težavnem prehodu?
Pošljite identifikacijo stroja in krmilnika, odhodne in dohodne risbe izdelkov, ID-je kalupov in orodij, razrede in serije smol, podrobnosti o masterbatchu in ponovnem mletju, revizije receptov, zgodovino alarmov, odčitke pripomočkov, časovnico prehoda, označene vzorčne fotografije in podatke o izmerjenih napakah. Videoposnetek vključite le, če ga je mogoče zajeti brez vstopa v nevarno območje. Posebni dokazi omogočajo razpravo učinkovitejše ločevanje problema poti materiala, orodja, krmiljenja, uporabnosti ali oblikovanja dela.
Načrtujte stroj okoli paketa izdelka
Za nov kalup, nov material ali težavo s ponavljajočo se zamenjavo pošljite dejansko risbo dela, smolo, ciljne preskuse, podrobnosti o kalupu in orodju, podatke o trenutnem stroju in opazovani zapis o zamenjavi. Kinggle lahko razpravlja o strojih, orodjih, kontrolah in proizvodnih zahtevah iz istega niza dokazov.
Pošljite podatke o svojem projektuPreverjeni viri in dokazna metoda
Strani Kinggle prve osebe in priročniki, ki jih gosti Kinggle, so bili uporabljeni za izjave o strojnem vmesniku, vnosu projekta in obsegu usposabljanja. Priročnik proizvajalca krmilnika je bil uporabljen za razmerja med shranjeno datoteko in orodjem ter kalibracijo. Za kontaminacijo materiala in poti razgradnje je bil uporabljen uradni vodnik za proizvajalce smole. Predpisi OSHA so bili uporabljeni samo za opis varnostne meje Združenih držav. Noben spodnji vir ni predstavljen kot univerzalni recept.
- Priročnik za uporabo avtomatskega stroja za pihanje, ki ga gosti Kinggle, dostopno 8. septembra 2026.
- Priročnik za nadzor debeline stene Moog DigiPack III Parison, MRJ06301, ki ga gosti Kinggle, dostopno 8. septembra 2026.
- Kinggle prodajni procesinPoprodajne storitve, dostopno 8. septembra 2026.
- LyondellBasell, Kako rešiti težave s pihanjem, dostopno 8. septembra 2026.
- OSHA 29 CFR 1910.147, Nadzor nevarne energije, dostopno 8. septembra 2026.
- OSHA 29 CFR 1910.212, Splošne zahteve za vse stroje, dostopno 8. septembra 2026.