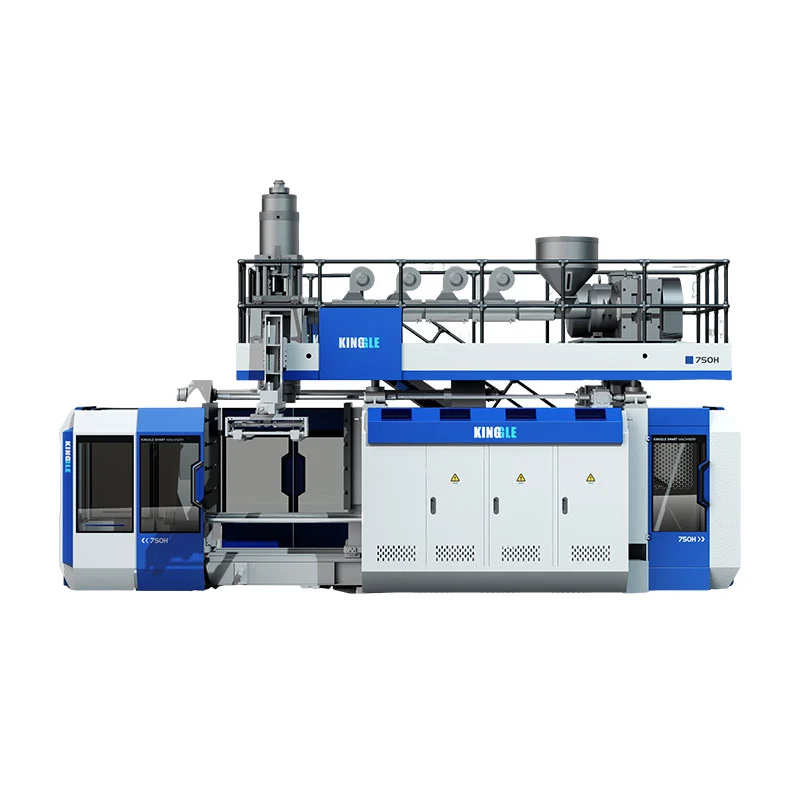
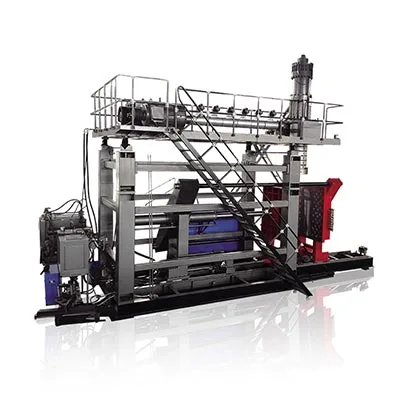
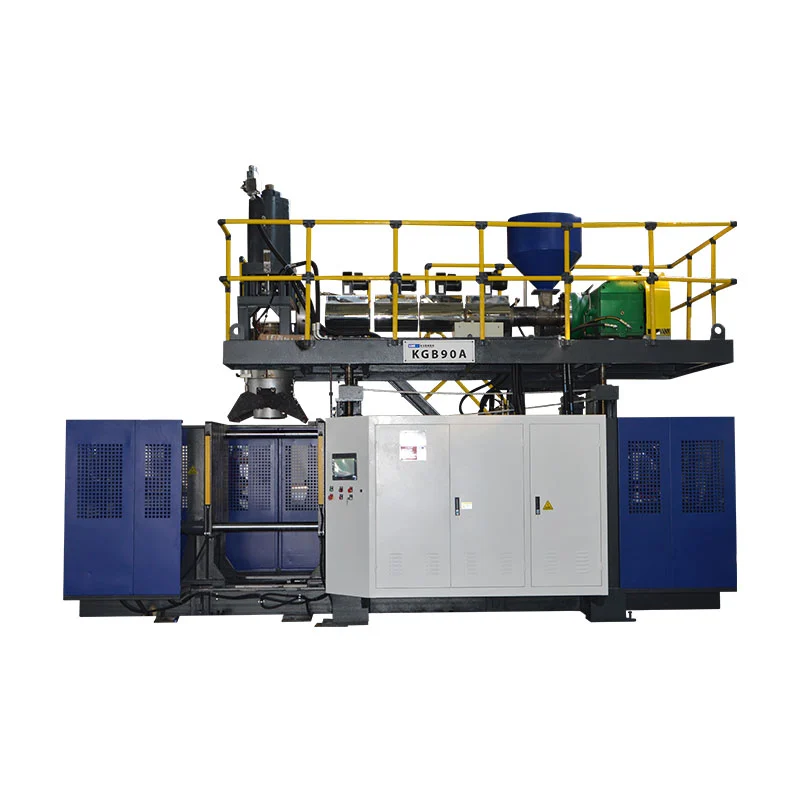
Druga postaja spremeni, kako stroj uporablja čas iztiskanja, hlajenja in rokovanja s kalupi. Ne podvoji prodajne proizvodnje, zmanjša energije na steklenico ali naredi večjega izdelka. Tri seznanjene velikosti stroja Kinggle kažejo, kje se kažejo resnične razlike.

Pravistroj za pihanje z eno ali dvema postajamaprimerjava je torej študija celotne celice, ne pa štetje vrstic. Odločitev mora povezati steklenico, razpored proizvodnje, bruto povpraševanje po talini, zaporedje dveh postaj in zahtevo po sprejetih delih.
Kaj se spremeni med eno in dvema postajama?
V enostopenjskem stroju za kontinuirano ekstrudiranje s pihanjem en položaj kalupa in vpenjanja zajame plast, oblikuje del, ga ohladi in sprosti. Naslednji dogodek oblikovanja mora ustrezati zaporedju te ene postaje.
Stroj za ekstruzijsko pihanje z dvema postajama ali dvema postajama izmenjuje dva položaja kalupa okoli skupnega ekstruzijskega sistema. Ena postaja je lahko v koraku pihanja, hlajenja ali delne odstranitve, medtem ko se druga pripravlja na zajem naslednjega parisona. Zato je oprema z dvojno postajo na nekaterih tržiščih opisana tudi kot dvostranski ali zamenljivi stroj za pihanje.
To poenostavljeno zaporedje pojasnjuje priložnost, ne končne stopnje proizvodnje. Premikanje postaje, tvorjenje parizona, zapiranje kalupa, pihanje, izpuh, hlajenje, izmet, obrezovanje in prenos navzdol se morajo še vedno ujemati. Neodvisna literatura o avtomatskih strojih prav tako navaja eno- in dvostranske konfiguracije ločeno od eno- in večparisonskih rezilnih glav, kar potrjuje, da gre za različne izbire opreme.
Ne zamenjujte števila postaj, števila glav, števila votlin in števila slojev
Številne napake pri navajanju se začnejo, ker se beseda »dvojno« uporablja, ne da bi povedali, kaj je podvojeno. Stroj z dvojno postajo ni nujno stroj z dvojno glavo, kalup z dvema votlinama ali dvoslojna linija.
| Izraz | Kaj šteje | Kaj spremeni | Vprašanje za dobavitelja |
|---|---|---|---|
| Enojna ali dvojna postaja | Položaji oblikovanja in vpenjanja, ki delujejo v zaporedju | Zaporedje stroja, zahteve za nastavitev kalupa, izhodni potencial, odtis in rokovanje | Koliko popolnih postaj za kalupe se izmenjuje na tem stroju? |
| Matrica z eno ali več glavami | Parisons, ekstrudirani na enem dogodku oblikovanja | Koliko kalupnih votlin se lahko dovaja naenkrat in zahtevani izhodni korak | Koliko vtičnic je vključenih in kakšna je njihova sredinska razdalja? |
| Kalup z eno ali več votlinami | Deli, oblikovani v enem kalupu, se zaprejo | Deli na dogodek oblikovanja, velikost kalupa, ravnovesje hlajenja in obrezovanje | Koliko delov, ki jih je mogoče prodati, bi moral izdelati en kalup? |
| Eno ali večplastno | Plasti materiala v delni steni | Ekstruderji, die-head arhitektura, ravnanje z materiali in procesna kontrola | Kateri materiali in slojna struktura so vključeni v ponudbo? |
ThePodatkovni list za neprekinjeno ekstruzijo R&B, na primer, navaja rezilne glave z eno in več parisoni ločeno od konfiguracij sponk z eno ali dvema postajama. Večparison orodje je ena izhodna ročica; druga postaja za kalupe je še ena. Predlog lahko uporablja kateri koli vzvod ali združuje oba, zato mora ponudba identificirati vsakega posebej.
Terminologija se spreminja tudi po regijah. Kupci lahko iščejo astroj za pihanje z dvojno postajo, dvojni stroj za pihanje, dvostopenjski stroj za pihanje steklenicozdvostranski preklopni pihalnik. Potrdite fizično zaporedje namesto izbire samo po imenu.
Prvotna primerjava: tri seznanjene velikosti strojev Kinggle
Naslednja analiza uporablja specifikacije, objavljene na šestih trenutnih straneh izdelkov Kinggle. Vsak par ima enako nominalno največjo kapaciteto posode, zaradi česar je razlika med postajami lažje opazna. Številke so kataloške reference in niso proizvodna garancija za vsako steklenico, smolo, rezalno glavo ali dodatni paket.
| Zmogljivost in model | Postaje | Objavljena izhodna oznaka | Zmogljivost taljenja HDPE | Dimenzije stroja (D׊×V) | Enostavna ovojnica D׊* | Teža | Vpenjalna sila |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Samski | 600 kosov/h suhi cikel | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dvojno | 600 × 2 kos/h suhi cikel | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Samski | 500 kosov/h suhi cikel | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dvojno | 500 × 2 kos/h suhi cikel | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Samski | 450 kosov/h suhi cikel | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dvojno | 450 × 2 kos/h suhi cikel | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Kaj razkrivajo seznanjeni podatki
1. Število postaj ne določa največje velikosti dela
Znotraj vsakega para Kinggle nazivna prostornina posode in objavljena vpenjalna sila ostaneta enaki: 2L in 40 kN, 5L in 65 kN ali 15L in 165 kN. Druga postaja spremeni zaporedje proizvodnje; ne spremeni platforme 5L v platformo 15L.
Ta razlika je pomembna pri izbiri stroja. Prostornina dela, predvidena površina, dimenzije kalupa in zahtevana objemka se morajo še vedno prilegati platformi. Kingglovavodnik za izbiro stroja za pihanjese začne iz vsebnika, preden izberete štetje postaj.
2. Pari z dvojno postajo dodajo zmogljivost taljenja, vendar ne v enem fiksnem razmerju
Objavljena zmogljivost taljenja HDPE se dvigne s 30 na 55 kg/h pri 2L paru, s 55 na 80 kg/h pri 5L paru in s 100 na 120 kg/h pri 15L paru. Ta povečanja niso enaka in jih ne bi smeli pretvoriti v univerzalni "množitelj dvojne postaje".
To je najpomembnejša lekcija o zmogljivosti v podatkih. Dve postaji lahko ustvarita več možnosti za oblikovanje, vendar mora ekstruder še vedno zagotavljati bruto parisonovo maso. Težja steklenica, več bliskavice, več odprtin za matriko ali krajši interval dogodkov povečajo povpraševanje po talini. Ko iztiskanje postane ozko grlo, dodajanje razpoložljivosti postaj tega ne more rešiti.
3. Teža in namestitveni ovoj se različno povečata glede na velikost
Prehod z enojnega na dvojni model dvigne objavljeno težo stroja z 2,5 na 4,5 tone pri 2L, 3,0 do 5,2 tone pri 5L in 7,5 do 12,5 tone pri 15L. Izračunana ovojnica D׊ stroja se spreminja od približno 5,3 do 6,8 m², od 6,8 do 7,0 m² oziroma od 9,9 do 13,9 m².
Talne površine zato ni varno opisati kot "skoraj enako" ali "dvakrat večjo". Rezultat je odvisen od platforme. Noben izračun ovojnice stroja ni tovarniška postavitev: servisni dostop, dobava materiala, hladilni razdelilniki, krmilne omare, izpust delov in rokovanje s kalupi še vedno potrebujejo prostor. Uporabi Kingglovoelektrika, zrak, voda in vodnik po načrtihpreden zamrznete načrt mesta.
4. Oznaka suhega cikla je primerjalni signal in ne obljuba dostave
Suhi cikel beleži gibanje stroja brez dokazovanja proizvodnih pogojev končnega dela. Dejanska proizvodnja mora vključevati nastajanje parizona, čas pihanja in izpuha, hlajenje, izmet, obrezovanje, izgubo kakovosti in načrtovane ustavitve. Debelemu 15-litrskemu kanilu in lahki 500-mililitrski steklenici ni mogoče dodeliti enake moči samo zato, ker delujeta na stroju z enakim številom postaj.
Izračunajte proizvodnjo iz dogodkov oblikovanja in masne bilance
Začnite z izdelkom in nadaljujte nazaj. Ne začnite z množenjem kataloške številke z urami izmene.
1. korak: določite zahtevani dober rezultat
Pretvorite potrjeno povpraševanje v dobre dele na uro z uporabo načrtovanih proizvodnih ur, načrtovanih menjav in lastnih predpostavk o razpoložljivosti tovarne. Scenariji povpraševanja naj bodo ločeni – osnovni, sezonski vrh in prihodnja rast – tako da bodo presežne zmogljivosti vidne in ne skrite znotraj enega optimističnega cilja.
2. korak: izmerite en celoten dogodek oblikovanja
Za predlagani kalup zabeležite število obdelovancev, oblikovanih delov, bruto maso obdelovanca, maso končnega dela, pot bliskovnega/ponovnega mletja, interval stabilnega dogodka in sprejeti rezultat kakovosti. Dogodek oblikovanja pomeni, da en kalup zajame parison material in izdela svoj niz delov.
Dobri deli/h = dogodki oblikovanja/h × deli na dogodek × sprejemljiva frakcija
Bruto povpraševanje po taljenju (kg/h) = dogodki oblikovanja/h × bruto parisonova masa na dogodek (kg)
Sprejeta frakcija mora izhajati iz dogovorjenega poskusa ali poštene rastlinske predpostavke. Bruto parisonova masa vključuje material, ki vstopi v proces oblikovanja, ne samo končne steklenice. Če je blisk ponovno brušen, njegovo ravnanje in ponovna uvedba še vedno vplivata na linijo.
3. korak: preizkusite ozka grla kot eno vrstico
Primerjajte bruto povpraševanje po talini s predlaganim ekstruderjem pod dejanskim materialom. Nato potrdite hlajenje kalupa, vpihovanje zraka, odstranitev delov, obrezovanje, testiranje tesnosti, transport, pakiranje in zmogljivost brusilnika. Najnižja trajnostna stopnja nastavi linijski izhod.
Za širšo izhodno logiko neprekinjenega stroja glejte Kingglovovodnik stroja za kontinuirano pihanje. Če se delna teža ali porazdelitev sten spremeni med hitrostnimi preizkušnjami, uporabiteprogramski vodnik parisonin preverite iste lokacije sten pri vsakem stanju.
Katera konfiguracija ustreza načrtu proizvodnje?
Ena postaja je običajno čistejši ožji izbor, ko ...
- preverjeno povpraševanje ustreza eni kalupni postaji s sprejemljivo operativno rezervo;
- menjave izdelkov so pogoste ali proizvodne serije kratke;
- en komplet kalupov je zaželen zaradi proračuna, vzdrževanja ali validacije;
- zaradi dela, kalupa ali metode odstranitve je izmenična postavitev manj praktična;
- tovarniški prostor, dostop do dvigala ali avtomatizacija na nižji stopnji je omejena;
- projekt vstopa na trg, kjer povpraševanje še ni dokazano.
Dvojna postaja si zasluži celotno linijsko študijo, ko ...
- stabilno ponavljajoče se povpraševanje presega realistično proizvodnjo ene postaje;
- dve ujemajoči se kalupni postaji lahko izvajata ponovljiv proces;
- ekstruder in glava matrice lahko zagotovita zahtevano bruto stopnjo taljenja;
- hlajenje pusti koristen čas za izmenično delo z kalupi;
- obrezovanje, testiranje in ravnanje z materialom lahko sprejme povečan pretok;
- dodaten obseg kalupov, strojev in pripomočkov ima upravičljiv poslovni primer.
Noben seznam ne nadomesti preizkusa izdelka. Preprečuje običajno napako pri nabavi: obravnavanje druge postaje kot samostojnega izhodnega dodatka. To je sistemska odločitev, ki spremeni orodje, krmiljenje, zagon in pretok delov skozi tovarno.
Pripomočki in nadaljnja oprema lahko izničijo prednost postaje
Linija z dvojno postajo lahko pošlje več toplote v sistem za hlajenje kalupov in ustvari dogodke oblikovanja bližje drug drugemu. Stisnjen zrak mora vzdrževati pritisk in zagotavljati pretok, ko to zahteva linija, ne samo v prostem teku. Hladilna voda mora pri stabilnih pogojih doseči oba krogotoka kalupa. Električna distribucija, hidravlično hlajenje in okolje omare se morajo ujemati s končno zgradbo.
Ne računajte obratovalnih storitev iz primerjalne tabele. Nekatere trenutne spletne specifikacije Kinggle uporabljajo nedosledno tipografijo enot in povprečne vrednosti energije ne opisujejo enakega preskusa izdelka. Za naročeno konfiguracijo zahtevajte tehnični list, električno risbo in risbo splošne ureditve.
Preverite vsak postopek po odprtju kalupa
- Ali lahko oprema za odvoz sprejme dele iz izmeničnih postaj?
- Ali lahko obrezovanje obvlada dejansko bliskavico in geometrijo vratu/dna?
- Ali lahko preizkuševalec puščanja pregleda vsako votlino pri zahtevani hitrosti linije?
- Ali lahko transporterji preprečijo trk, kopičenje in deformacijo delov?
- Ali lahko ročaj mlinčka in mešalnika utripa brez destabilizacije deleža ponovnega mletja?
- Ali lahko operaterji varno dosežejo obe postaji za odobren pregled in preklop?
Če hitrejše delovanje povzroči nestabilno debelino stene, bliskavico, popačenje pri hlajenju ali ponavljajoče se alarme, priključiteevidenco preventivnega vzdrževanjas KingglovoMetoda za odpravljanje težav HMIpreden skrijete fizično ozko grlo s spremembami receptov.

Primerjajte skupne stroške namestitve, ne samo cene stroja
Kupec, ki išče ceno stroja za izdelavo plastičnih steklenic, lahko prejme dve ponudbi, ki nista enakovredni. Eden lahko vključuje drugi komplet kalupov, preskus odvzema in puščanja; drugi lahko prikazuje samo osnovni stroj za oblikovanje. Nižja glavna cena lahko torej opisuje manj popolno proizvodno celico.
| Plast stroškov | Vprašanje za eno postajo | Vprašanje z dvojno postajo |
|---|---|---|
| Strojna platforma | Kateri ekstruder, objemka, krmilniki in standardne pomožne naprave so vključeni? | Katera dodatna oprema za nosilec, vpenjanje, pihanje in nadzor je vključena? |
| Kalupi in rezilna glava | Ali sta vključena en celoten kalup in ustrezen paket izhodne odprtine za kalupe? | Ali sta vključeni dve ujemajoči se postaji za kalupe in ali sta število glave in izhodni korak enaka načrtu orodja? |
| Tovarniške storitve | Kakšno delo z energijo, zrakom, vodo in tlemi/obremenitvijo je potrebno? | Ali lahko obstoječe storitve podpirajo hitrejše zaporedje dogodkov pri hkratnem tovarniškem povpraševanju? |
| Nizvodna celica | Kateri koraki odvzema, obrezovanja, testiranja, transporta in mletja so ročni ali samodejni? | Ali lahko vsaka naslednja stopnja sprejme dele iz izmeničnih postaj brez kopičenja? |
| Menjava in validacija | Koliko časa traja ena sprememba kalupa in recepture po postopku kupca? | Kako se dve postaji uskladita, kvalificirata in obnovita po spremembi izdelka? |
| Operativno tveganje | Kakšna proizvodnja se izgubi, če se postaja z enim kalupom ustavi? | Ali je mogoče katero koli postajo varno izolirati in kaj se zgodi s skupnim zaporedjem iztiskanja? |
Uporabna ekonomska primerjava uporablja isto mejo projekta na obeh straneh. Vključuje stroj za vlivanje, kalupe, rezalno glavo, pomožno opremo, namestitev, zagon, usposabljanje in tovarniške spremembe. Nato ocenite delovno silo, pripomočke, načrtovano vzdrževanje, izgubo pri prehodu, izgubo kakovosti in izpade z uporabo kupčevih lastnih operativnih predpostavk.
Stroški na dober del = skupni stroški v primerjalnem obdobju ÷ sprejeti deli, proizvedeni v istem obdobju
Števec in imenovalec morata uporabljati isto časovno okno in obseg. Ne postavljajte glavne številke z dvojno postajo nad izhod suhega cikla z eno postajo ali primerjajte avtomatizirano dvojno linijo z osnovnim enojnim strojem, ki izključuje obrezovanje in testiranje. Če povpraševanje ne more uporabiti dodanega izhoda, ostane nedejavna zmogljivost strošek. Če povpraševanje preseže zmogljivost ene postaje, so stroški tudi zamujena proizvodnja in nadure.
Cena je še vedno veljavna nakupna omejitev, vendar sodi po tehnični opremi. Prosite Kinggla, naj identificira vsako vključeno komponento in vsak artikel, ki ga dobavi kupec, da bo ponudbo mogoče primerjati vrstico za vrstico.
Boljši RFQ loči zajamčene pogoje od kataloških referenc
Pošljite isti vhodni list vsem dobaviteljem. V nasprotnem primeru lahko dve ponudbi uporabljata različne predpostavke in se vseeno zdita primerljivi.
| polje RFQ | Obvezen vnos | Zakaj spremeni odločitev o postaji |
|---|---|---|
| del | Risba ali vzorec, največje mere, vrat/zaključek, ročaj, ločilna črta in zahteve za obrezovanje | Določa prileganje kalupa, gibanje in delo na koncu |
| Material | Natančen razred smole, barva, dodatki, načrt za ponovno mletje/PCR in podatki o dobavitelju | Spremeni obnašanje taline, bruto pretok in hlajenje |
| Masa in zid | Končna teža, bruto parison/flash ocena, kritične lokacije sten in toleranca | Spremeni cilje cikla v zahtevo po taljenju in dokaz kakovosti |
| Povpraševanje | Dobri deli na uro, izmeno, leto in vrhunec sezone; SKU/načrt prehoda | Prikazuje, ali je drugo postajo mogoče ohranjati produktivno obremenjeno |
| Orodje | Število postaj, izhodi za kalupe, votline, sredinska razdalja, kompleti kalupov in postavitev hlajenja | Prepreči, da bi "dvojna postaja" skrila drugačno predpostavko o glavi ali votlini |
| Kakovost | Testi teže, dimenzij, sten, puščanja, padca, zgornje obremenitve ali drugi dogovorjeni preskusi | Določa dober rezultat namesto hitrosti gibanja |
| Tovarna | Standard moči, razmere zrak/voda, meje tal in stropa, dvižna pot in oprema za dolžino | Preizkuša, ali je mogoče namestiti in podpreti celotno celico z dvojno postajo |
Zabeležite te elemente med sprejemnim preskusom
- Identiteta stroja, kalupa, rezalne glave, smole in recepta.
- Stabilen interval dogodka oblikovanja za vsako postajo—ne en najhitrejši dogodek.
- Bruto parisonova masa, teža končnega dela in zračna pot.
- Sprejeti deli po votlini in postaji preko dogovorjenega preskusnega okna.
- Rezultati kritične stene, dimenzij in funkcij.
- Dejanski zračni, vodni in električni pogoji pod dokazano obremenitvijo.
- Alarm, zaustavitev in zapis ročnega posredovanja med poskusom.
Ta zapis spremeni "enojno proti dvojni postaji" v odločitev, ki temelji na kupčevem izdelku. Zagotavlja tudi izhodišče za zagon za prihodnje odpravljanje težav in preventivno vzdrževanje.
Pogosta vprašanja
Kateri je hitrejši: enopostajni ali dvopostajni stroj za pihanje?
Stroj z dvojno postajo ima večji izhodni potencial, ker se dve postaji za kalupe izmenjujeta okoli skupnega ekstruzijskega sistema. Dejanski dober izhod je še vedno odvisen od zmogljivosti taline, števila parisonov, hlajenja, odstranitve delov, nadaljnje opreme in sprejete kakovosti.
Ali stroj za pihanje z dvema postajama podvoji proizvodnjo?
Ne samodejno. Objavljene številke suhega cikla lahko prikazujejo dve izmenični postaji, vendar je lahko prodajna proizvodnja omejena z bruto povpraševanjem po talini, hlajenjem, obrezovanjem, testiranjem, zaustavitvami ali zavrnitvami. Preverite stroj z dejanskim izdelkom in materialom.
Ali je stroj z dvojno postajo enak stroju z dvojno glavo?
Ne. Število postaj opisuje položaje kalupov in sponk. Število glave opisuje, koliko parisonov je iztisnjenih za dogodek oblikovanja. Stroj lahko združuje dve postaji z enim ali več izhodi.
Ali lahko obe postaji uporabljata različne kalupe?
Ne domnevajte, da lahko učinkovito izvajajo nepovezane izdelke. Postaje si delijo pogoje iztiskanja in postopka, zato morajo biti masa izdelka, čas parisona, hlajenje in nadaljnja dela združljivi. Natančno ureditev potrdite med inženiringom.
Ali naj izberem enojno ali dvojno postajo za 5L posode?
Prostornina vsebnika identificira samo platformo. Izberite število postaj med preverjenim povpraševanjem po dobrih delih, težo izdelka, dolžino serije, načrtom kalupa in rezalne glave, razpoložljivimi pripomočki, postavitvijo tovarne in nadaljnjo zmogljivostjo.
Kako naj se izračuna proizvodnja stroja za pihanje?
Uporabite dogodke oblikovanja na uro, pomnožene z deli na dogodek in sprejetim deležem. Preverite rezultat glede na bruto povpraševanje po talini, hlajenje in vsak spodnji korak. Ne uporabljajte samega suhega cikla za proizvodnjo.
Katere informacije so potrebne za ponudbo z eno ali dvema postajama?
Navedite risbo dela, razred materiala, končno maso in bruto parisonovo maso, zahteve glede sten in kakovosti, cilj dobrih delov, načrt SKU, koncept kalupa in votline, pripomočke, postavitev in nadaljnjo opremo.