Izračunajte stopnjo proizvodnje stroja za pihanje tako, da 3.600 delite z intervalom med izhodnimi dogodki v sekundah in nato pomnožite z deli, proizvedenimi ob vsakem dogodku. Če želite oceniti dobre dele na izmeno, uporabite izmerjeni izkoristek kakovosti in dejanske delovne ure ter preverite, ali ekstrudijska in nadaljnja oprema podpirata rezultat. Samo specifikacija suhega cikla ne določa proizvodnje končne steklenice.
Odločitev o zmogljivosti temelji na sprejetih delih v načrtovanem proizvodnem obdobju, ne na najhitrejšem ciklu na specifikacijskem listu. Za ekstruzijsko pihanje mora izračun proizvodnje upoštevati povpraševanje po steklenicah, orodjih in materialu. Ocene PET raztegljivega pihanja niso nadomestilo za te preglede.
Kako izračunate izkoristek pihanja na uro?
Začnite z dogodkom štetja, ki ga opazovalec lahko identificira. Za ta vodnik je izhodni dogodek sprostitev oblikovanih delov iz enega delujočega kalupa. Zabeležite povprečni interval med temi dogodki v celotnem stroju, skupaj s številom delov, ki se sprostijo vsakič.
Če dva dela zapustita stroj vsakih 16 sekund, je izračun 3600 ÷ 16 × 2 = 450 delov na delovno uro. To je ilustrativen izračun, ne ocena stroja Kinggle. Prešteje oblikovane dele, preden odšteje zavržene izdelke, in predvideva, da se navedeni interval lahko ohrani.
Uporabite pravo formulo za čas cikla
Čas proizvodnega cikla ene postaje ni vedno interval med izhodi iz celotnega stroja. Podobno sekunde na del niso enake kot sekunde na dvodelni dogodek oblikovanja. Zapišite enoto poleg vsakega vnosa, preden ga vnesete v preglednico.
Za izmerjeno obdobje je enakovredna enačba časa cikla pretečenih tekočih sekund deljeno s številom izhodnih dogodkov. Če dogodki povzročijo različne količine, namesto tega uporabite metodo neposrednega štetja: skupno število oblikovanih delov, deljeno z urami delovanja.Vornejev OEE glosarprav tako definira dejansko hitrost teka z uporabo skupnega števila in časa teka.
Za izračun časa cikla iz posnetka merite med ujemajočimi se točkami. Deset zaporednih časovnih žigov vsebuje devet intervalov, ne deset. Za neenakomerne cikle delite skupni pretečeni čas z dejanskim številom intervalov, namesto da izračunate povprečje izbranih hitrih ciklov.
Osnovni Excelov vnos je=3600/A2*B2, kjer A2 vsebuje sekunde na dogodek, B2 pa dele na dogodek. Če vaša formula za izračun časa cikla že vrača sekunde na posamezen del, uporabite=3600/A2. Če ta rezultat pomnožimo s številom votlin, bi te votline prešteli dvakrat.
Poimenujte rezultat glede na njegove vnose. Idealen interval daje idealno stopnjo. Reprezentativni izmerjeni interval daje opazovano hitrost teka. Niti samodejno ne vključuje menjav ali popolnih postankov izmene. Naj bo razlika vidna pri prenosu rezultata v ponudbo ali proizvodni načrt.
Preštejte postaje, glave in votline brez dvojnega štetja
Postaja, izhod matrice in kalupna votlina opisujejo različne dele proizvodne ureditve. Kingglovavodilo z več glavami v primerjavi z vodilom z več votlinamijih ločuje: odprtine tvorijo obrobe, votline tvorijo dele, postaje pa so položaji kalupov in sponk. Njihova števila niso zamenljivi množitelji.
Predstavljajte si dve postaji, od katerih vsaka proizvaja dva dela na izdajo. Postaja A se sprosti pri 0 in 32 sekundah; postaja B se sprosti pri 16 in 48 sekundah. Vsaka postaja se ponovi vsakih 32 sekund, vendar celoten stroj sprosti par vsakih 16 sekund. Naslednji čas je izmišljen izključno za razlago izračuna.
| Osnova za štetje | Izračun | Bruto proizvodnja |
|---|---|---|
| Popoln stroj | 3.600 ÷ 16 sekund × 2 dela | 450 delov/h |
| Seštevki ločenih postaj | 3.600 ÷ 32 sekund × 2 dela × 2 postaji | 450 delov/h |
| Nepravilno dvojno štetje | 3.600 ÷ 16 sekund × 2 dela × 2 postaji | 900 delov/h, nepravilno |
Zadnji izračun šteje drugo postajo dvakrat. Njegov prispevek je že vključen v 16-sekundni interval celotnega stroja. V realnem časovnem zapisu označite vsak dogodek z njegovo postajo, da lahko druga oseba rekonstruira izračun.
Ne domnevajte, da dodajanje druge postaje ohrani enak čas pod obremenitvijo. Predlagana ureditev še vedno potrebuje dovolj zmogljivosti za dostavo materiala, hlajenje in manipulacijo. Primerjajte dejanski urnik obratovanja, ne le števila postaj. Kingglovaprimerjava z eno in dvema postajamazagotavlja povezan konfiguracijski kontekst.
Preštejte tudi aktivne položaje. Če ena votlina namerno ne deluje, njena nominalna prisotnost v kalupu ne ustvari proizvodnje. Če proizvede steklenico z napako, ta steklenica sodi v bruto štetje in štetje zavrženih izdelkov. Zmanjšanje vnosa v votlino in ponovno odštevanje iste zavrnjene steklenice bi podcenjevalo izhod.
Za mešano ureditev izračunajte vsak tok posebej in dodajte rezultate. Skupno povprečje je uporabno le, če njegovo število dogodkov in število delov predstavljata isto obdobje opazovanja. To je pomembno, ko se ena postaja ustavi, medtem ko druga nadaljuje, ali ko dva kalupa proizvajata različne dele.
Pretvorite proizvodnjo delovnih ur v dobre dele na izmeno
Kupec, ki načrtuje dostavo, potrebuje drugačno številko od operaterja, ki preverja hitrost stroja. Začnite s celotno izmeno, določite čas, ko proizvodnja ni načrtovana, in nato zabeležite postanke v preostalem načrtovanem proizvodnem obdobju. Navedite to časovno mejo, preden navedete skupno izmeno.
Javni obsegISO 22400-2:2014opisuje proizvodne KPI prek njihovih formul, sestavnih elementov, časovnega obnašanja in enot. Je uporabna referenca za disciplinirano merjenje. Ta članek uporablja spodnje praktične definicije; ne trdi, da je stroj ali preskus certificiran po tem standardu.
PodVorne OEE okvir, so prehodi znotraj načrtovane proizvodnje izgube razpoložljivosti. Ne izginejo preprosto zato, ker so bili načrtovani. Čas brez namena ustvarjanja, kot je izključen odmor za obrok, ima drugačno vlogo. Določite zdravljenje pred preskušanjem, namesto da ga spremenite, da izboljšate končni odstotek.
Izkoristek kakovosti tukaj pomeni sprejete dele, deljene s skupnimi oblikovanimi deli, pri čemer sta oba štetja vzeta v istem obdobju in meji postopka. Če pride do sprejetja po preskusu tesnjenja, nedokončano delo, ki čaka na ta preskus, še ni potrjeno kot dober rezultat. Dokumentirajte vsako začetno ali končno delo v teku.
Kdaj uporabiti izračun OEE
Ko začnete z idealno ceno, upoštevajte razpoložljivost, izgubo hitrosti in kakovost.Vornejev vodnik za izračundaje naslednje odnose. Idealna stopnja mora opisovati isti izdelek in aktivno konfiguracijo kot preštet rezultat.
| Faktor | Izračun |
|---|---|
| Razpoložljivost | Čas delovanja ÷ načrtovani čas proizvodnje |
| Učinkovitost | Opazovana bruto hitrost ÷ idealna bruto hitrost |
| Kakovost | Dobro število prvega prehoda ÷ skupno število |
| OEE | Razpoložljivost × zmogljivost × kakovost |
Dobra proizvodnja se torej lahko izračuna kot idealna stopnja × načrtovane proizvodne ure × OEE. Pri tem množenju uporabite ulomke, ne celih odstotkov. OEE 78,4 % vstopi v formulo kot 0,784.
Izberite pot z idealno hitrostjo ali pot z opazovano hitrostjo. Opazovana hitrost teka že odraža hitrost, doseženo v tem obdobju teka. Če ga pomnožimo z drugim faktorjem zmogljivosti za enako izgubo hitrosti, bi izgubo dvakrat odšteli. Podobno izmerjena vrednost dobrih delov na izmeno že vključuje ustavitve in zavrnitve znotraj te izmene; ne uporabljajte drugega splošnega popusta za učinkovitost za opis iste izmene.
Preverite, ali lahko ekstruder podpira ciljni izhod
Ocena učinka ustvari tudi materialno zahtevo. Uporabite obdelano bruto maso za vsak oblikovan del, ne samo težo končne posode. Za ta izračun bruto masa vključuje material, ki postane posoda, in z njim povezano oblogo, dosledno razporejeno po proizvedenih delih.
Recimo, da hipotetična ureditev 450 delov/h predela 90 g na oblikovan del. Njegova tekoča zahteva je 450 × 90 ÷ 1.000 = 40,5 kg/h. Če končna steklenica tehta 70 g, bi z uporabo samo njene neto teže dobili nižjo številko 31,5 kg/h. Obe številki izhajata iz ilustrativnih predpostavk, ne iz projekta odmerjene steklenice.
Razlika 9 kg/h je domnevni material, povezan z obrezovanjem. Njegova morebitna obnovitev ne odpravi prvotne zahteve glede obdelave. Vodite ločen izračun za kupljeno smolo, predelani material in odlaganje; izračun obremenitve ekstruderja se nanaša na material, ki gre skozi proces.
Kingglovavodnik za postavitev glavepovezuje tudi maso dogodka z razpoložljivo zmogljivostjo iztiskanja. Dodajanje votlin lahko poveča število delov na dogodek, vendar tudi poveča maso, potrebno za ta dogodek. Večje nominalno število votlin samo po sebi ne more razrešiti omejitve dobave materiala.
Primerjajte tekoče povpraševanje z referenco prepustnosti, ki velja za material in predlagano nastavitev. Ne zmanjšajte povpraševanja s povprečenjem med odmorom za kosilo ali zaprtjem. Stroj mora podpirati količino materiala med proizvodnjo, tudi če je povprečna stopnja izmene nižja.
Predhodna zgornja meja materiala je na voljo kg/h, deljena z bruto kg na del. To je samo presejalni izračun. Ne določa časa ohlajanja, sprejemljive porazdelitve stene, dimenzijske stabilnosti ali izhodne moči opreme za obrezovanje in pregledovanje. Ti zahtevajo svoje preglede.
Za začetni pregled združite zmogljivosti oblikovanja, ekstrudiranja in nadaljnje zmogljivosti v združljive enote in jih primerjajte. Najmanjša podprta stopnja določa omejitev kandidata in ne garancije za samodejno proizvodnjo. Pri načrtovanju celotne linije vključite vmesne blažilnike in prekinitve, nato preverite predlagano ureditev s predvidenim izdelkom.
Delovni primer: od časa cikla do načrta izmenske proizvodnje
Naslednji delovni primer uporablja hipotetične vnose za ureditev ekstruzijskega pihanja. To ni ocena zmogljivosti KGB2L. Med celotnim izračunom ohranite enake predpostavke o časovnem razporedu, številu delov in kakovosti, tako da je mogoče med seboj primerjati hitrost delovanja, celotno izmeno in povpraševanje po materialu.
Predpostavimo, da osemurna izmena vsebuje 30-minutni odmor, ko proizvodnja ni načrtovana. Med načrtovano proizvodnjo pride do dodatnih 30 minut postankov. Preostali čas delovanja je sedem ur. V tem času delovanja v povprečju dva dela zapustita stroj vsakih 16 sekund in 96 % jih prestane pregled brez predelave.
| korak | Izračun | Rezultat |
|---|---|---|
| Načrtovana proizvodnja | 8 h minus 0,5 h brez odmora | 7,5 h |
| Čas delovanja | 7,5 h minus 0,5 h zabeleženih postankov | 7 h |
| Bruto hitrost vožnje | 3.600 ÷ 16 × 2 | 450 delov/h |
| Skupaj oblikovani deli | 450 × 7 | 3.150 delov |
| Dobri deli prvega prehoda | 3150 × 0,96 | 3.024 delov/izmeno |
| Dober rezultat na načrtovano uro | 3.024 ÷ 7,5 | 403,2 delov/h |
| Dobra proizvodnja na uro | 3.024 ÷ 8 | 378 delov/h |
| Tekoče povpraševanje po materialu | 450 × 90 g ÷ 1.000 | 40,5 kg/h |
Upoštevajte, da lahko 450, 403.2 in 378 opisujejo isti scenarij. Odgovarjajo na različna vprašanja. Prvi se nanaša na bruto proizvodnjo med delovanjem. Drugi razporedi sprejeto proizvodnjo na načrtovani proizvodni čas. Tretji ga razporedi po celotni izmeni. Poročilo, v katerem ni imenovalca, pušča prostor za zavajajočo primerjavo.
Navzkrižno preverite rezultat z OEE
Samo za ta primer predpostavimo idealni interval dogodka 14 sekund z dvema deloma na dogodek. To je idealna stopnja približno 514.286 delov/h. Razpoložljivost je 7 ÷ 7,5; zmogljivost je 450 ÷ 514.286; kakovost je 0,96. Njihov produkt je 0,784 ali 78,4 % OEE.
UporabaMetoda izračunavanja Vorne OEE, 514,286 × 7,5 × 0,784 vrne približno 3024 dobrih delov. Majhno prikazano zaokroževanje ne spremeni osnovnega rezultata. 14-sekundni idealni interval je primer predpostavke, ne kataloška vrednost suhega cikla.
Za ilustrativno naročilo 12.000 sprejetih delov, 12.000 ÷ 3.024 daje približno 3,97 takih premikov. Štiri izmene zagotavljajo izračunanih 12.096 delov pod temi predpostavkami, pred dodatnimi izgubami, specifičnimi za naročilo. To je scenarij načrtovanja, ne zaveza dostave ali razlog za opustitev preverjanja ob zagonu.
Če se zabeleženi postanki povečajo s 30 na 60 minut, se čas vožnje zmanjša na 6,5 ure. Ob nespremenjenih drugih predpostavkah izhod postane 450 × 6,5 × 0,96 = 2808 dobrih delov. Naročilo takrat presega štiri izmene. Ta primerjava kaže, zakaj lahko majhna sprememba razpoložljivega časa delovanja vpliva na razporejanje brez kakršne koli spremembe cikla oblikovanja.
Preizkusite svoj izračun stopnje proizvodnje
Privzete vrednosti reproducirajo hipotetični primer. Vnesite opazovani povprečni interval med časom delovanja, ne ocene suhega cikla. Ne množite ponovno s postajami, če interval že pokriva celoten stroj. Podatki ostanejo na tej strani.
- Bruto deli na delovno uro
- 450
- Ocenjeni dobri deli na izmeno
- 3,024
- Dobri deli na načrtovano uro
- 403.2
- Povpraševanje po materialu med tekom
- 40,5 kg/h
Rezultati so ocene in niso zajamčeni. Število decimalnih delov izraža pričakovano povprečje. Ta kalkulator ne modelira medpomnilnika, zagona naročila, spremenljivega števila votlin ali ločenega načina OEE z idealno hitrostjo. Če so skripti onemogočeni, prikazani rezultati ostanejo privzeti primer.
Kaj Kingglove specifikacije KGB2L povedo o zmogljivosti
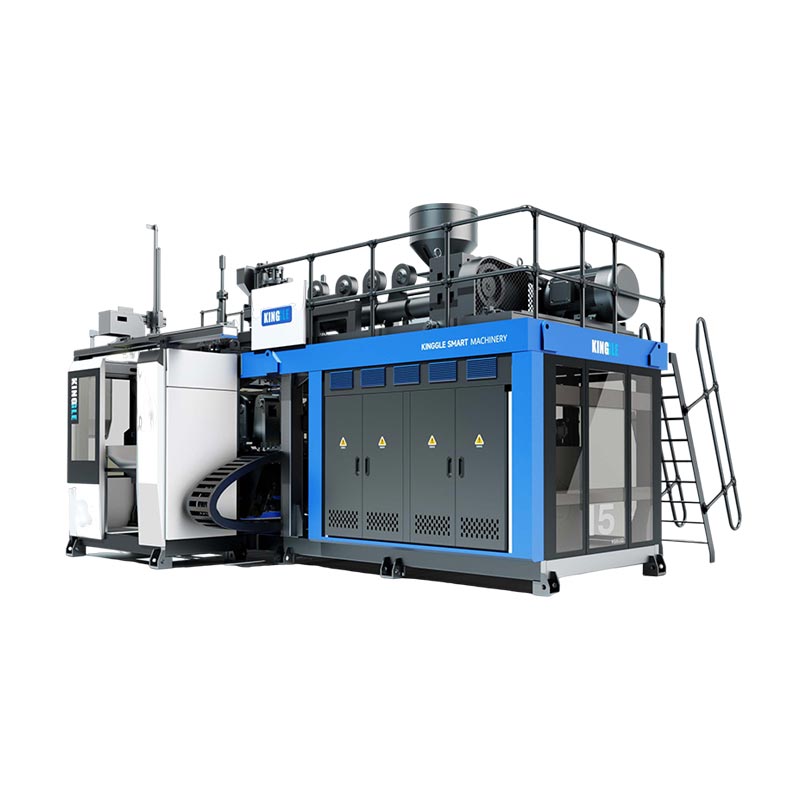
TheKGB2L 2L enopostajni stroj za pihanjeponuja konkreten primer, kako brati specifikacijski list. Njegove objavljene vrednosti opisujejo več različnih omejitev. Prostornina posode, izhod v suhem ciklu, pretočnost materiala in dimenzije kalupa odgovarjajo na drugačno vprašanje izbire.

| Objavljeni parameter | Vrednost | Vprašanje, na katerega pomaga odgovoriti |
|---|---|---|
| Največja prostornina posode | 2 L | Ali je predlagani izdelek v navedeni količinski kategoriji? |
| Izhod (suhi cikel) | 600 PC/HR | Kakšno referenco suhega cikla navaja katalog? |
| Zmogljivost taljenja HDPE | 30 kg/h | Katera referenčna vrednost količine materiala je na voljo za predhodni pregled? |
| Premer vijaka | 50 mm | O kateri ekstruzijski platformi se razpravlja? |
| Največja velikost kalupa, Š × V | 360 × 380 mm | Katero objavljeno ovojnico kalupa mora upoštevati pregled orodja? |
| Sredinska razdalja z dvojno glavo | 130 mm | Kakšno referenco razmika je treba primerjati s predlagano postavitvijo? |
Polje suhega cikla ni poročilo o preskusu za določeno steklenico 2 L. Ne označujte 600 PC/HR kot 600 sprejetih zabojnikov na uro. Še vedno je treba določiti smolo izdelka, težo, razporeditev votlin, zahteve glede hlajenja in merila sprejemljivosti.
Za ločeno preverjanje mase uporabite referenco 30 kg/h HDPE. Pri predpostavljeni 90 g bruto mase na del obdelovanega primera, če 30 delimo z 0,09, dobimo približno 333,3 oblikovanih delov/h kot presejalno zgornjo mejo samo za material. Primer 450 delov/h bi zahteval 40,5 kg/h, kar je več od objavljene reference.
Ta izračun ne obljublja 333,3 delov/h iz KGB2L. Označuje, da mase in ciljne hitrosti primera ni mogoče utemeljiti z uporabo navedene reference 30 kg/h. Za pregled projekta bi bila potrebna drugačna podprta konfiguracija, spremenjene predpostavke o izdelku ali drugačen izhodni cilj.
Razmik med dvojno glavo tudi ne dokazuje, da bosta kateri koli dve steklenici ustrezali. Preverite dejansko risbo kalupa glede na objavljeno ovojnico in celotno razporeditev orodja. Pri večjih ali širših izdelkih mora število uporabnih votlin slediti risbi in ne želenemu izhodnemu množitelju.
Ko zahtevate priporočilo, skupaj pošljite risbo, razred materiala, ocene neto in bruto teže, zahtevano sprejeto proizvodnjo in načrtovani vzorec izmene. To dobavitelju omogoča, da preveri predpostavke o zmogljivosti glede na predlagano strojno opremo, namesto da odgovori na izolirano vprašanje o steklenicah na uro.
Preverite izhod, preden se zavežete stroju
Naj sprejeti izhod postane osnova pogodbe o zmogljivosti. Steklenice, ki zapustijo kalup, in steklenice, očiščene za pakiranje, se štejejo drugače. Pred testiranjem določite točko pregleda in zahteve, ki jih mora steklenica izpolnjevati, da vstopi v sprejemljivo skupno vrednost. V nasprotnem primeru lahko preskus doseže svoj cilj oblikovanja, medtem ko zahteva za dostavo ostane nerešena.
Za KGB2L imejte objavljeno številko 600 PC/HR suhega cikla ločeno od zaveze glede proizvodnje steklenic. Potrdite material, težo steklenice, aktivne votline in zahteve glede sprejemljivosti, preden se dogovorite o proizvodni zmogljivosti. Samo podatek o suhem ciklu ne zadošča za razpored dostave steklenic.
Ko poskus zgreši cilj, diagnosticirajte primanjkljaj, preden povečate hitrost. Ločeno zabeležite izhodne intervale, ustavitve in zavrnjene dele. Preverite čakalne dobe pri dostavi, čas ohlajanja v kalupu in čakalne vrste pred obrezovanjem ali preskusom puščanja. Ta opažanja ločijo omejitev oblikovanja od omejitve na koncu.
Ocenite eno prilagoditev naenkrat in obdržite zapise prej in potem. Spremembo presodite po sprejetem rezultatu v primerljivih opazovalnih obdobjih, ne samo po krajšem prikazanem ciklu. Poleg rezultata zabeležite pogoje materiala in orodja. Če se število poveča, vendar več steklenic ne uspe pregledati, prilagoditev ni nujno izboljšala uporabne zmogljivosti.
Vodite evidenco, ki jo lahko preveri druga oseba
- Določite revizijo risbe, razred smole, mešanico materiala, ciljno težo in razporeditev votlin.
- Dogovorite se o prevzemnih pregledih in položaju, kjer se bodo šteli dobri deli.
- Beležite začetni in končni čas, načrtovane izključitve, zaustavitve proizvodnje in njihove razloge.
- Zabeležite skupno oblikovane dele, sprejete dele v prvem prehodu in zavržene dele brez dvakratnega štetja predelanih delov.
- Primerjajte opazovano stopnjo, bruto maso povpraševanja in nadaljnjo proizvodnjo v ustreznih obdobjih.
- Ohranite dogovorjene nastavitve, opažanja in nerazrešene omejitve s poročilom o preskušanju.
Določite, kaj se zgodi na začetku in koncu merilnega okna. Kratka opazka po ogrevanju odgovarja na drugačno vprašanje od celotnega naročila, ki vključuje zagon in spremembo kalupa. Oboje je lahko uporabno, vendar le, če poročilo identificira, kaj je bilo izključeno.
Uporabitevodnik za tovarniški sprejemni test stroja za pihanjerazviti širšo inšpekcijsko evidenco. Izračun izhoda podpira sprejem; ne nadomešča pregleda izdelka, pregledov opreme ali pogodbe o nakupu.
| Zapisno polje | Kaj vpisati |
|---|---|
| Izdelek in konfiguracija | Revizija risbe, material, teža, aktivne votline in postaje |
| Meja merjenja | Začetek/konec ure, načrtovani čas, čas delovanja in lokacija štetja |
| šteje | Skupaj oblikovani, dobri v prvem prehodu, zavrnjeni in nedokončani deli |
| Pogoji | Zabeležene nastavitve, hlajenje in prezračevanje, osebje in pomožna oprema |
| Izid | Dobri deli na navedeno uro ali izmeno, omejitve in dogovorjeno spremljanje |
S Kingglom se pogovorite o oceni zmogljivosti za določen izdelek
Zahtevajte oceno učinka, povezano z risbo izdelka in predlagano konfiguracijo stroja. V pisnem predlogu mora biti navedeno, kje se štejejo sprejeti deli, koliko časa potekajo meritve in kateri proizvodni pogoji veljajo. Brez teh podrobnosti številka steklenic na uro ni dobra osnova za primerjavo ponudbe opreme.
Pošljite svojo risbo steklenice ali podrobnosti o vzorcu, razred materiala, zahtevano dobro proizvodnjo in urnik izmeneKingglova uradna kontaktna stran. Kjer je vrednost še vedno ocena, jo označite, da jo lahko razreši naslednji pregled.
Ningbo Kinggle Machinery Co., Ltd.
E-pošta:prodaja@kinggle.com
telefon:+86-574-87103665
Mesto Yuyao, Ningbo, Zhejiang, Kitajska. Kontaktni podatki so bili preverjeni na uradni kontaktni strani.
Pogosta vprašanja
Koliko steklenic lahko proizvede stroj za pihanje na uro?
Za vsak stroj in steklenico ni enotne količine. 3.600 delite z intervalom izpisa celotnega stroja v sekundah, nato pomnožite z oblikovanimi deli na dogodek. Uporabite donos kakovosti prvega prehoda za dober izhod med časom delovanja. Za načrtovanje izmene vključite tudi zabeležene postanke in potrdite materialno in nadaljnjo zmogljivost.
Ali stroj z dvema postajama vedno podvoji proizvodnjo?
Ne. Dve postaji ne vzpostavita stopnje proizvodnje brez njunega dejanskega časa in konfiguracije. Če izmerjeni interval celotnega stroja že vključuje izmenično sproščanje obeh postaj, ne pomnožite znova z dva. Primerjajte čas vsake postaje, aktivne votline in povpraševanje po materialu, preden ocenite skupni rezultat.
Ali je proizvodnja suhega cikla enaka proizvodnji končnega izdelka?
Ne. Kataloško polje z oznako izhod suhega cikla ne določa sprejetega izhoda določene posode. Kingglova stran KGB2L navaja 600 PC/HR pod to oznako. Zahtevek za specifično količino steklenice zahteva material, orodje, težo, delovne pogoje in inšpekcijska merila, skupaj z opredeljenim obdobjem merjenja.
Kako teža kontejnerja vpliva na proizvodno zmogljivost?
Teža vpliva na material, potreben pri določeni stopnji proizvodnje. Za presejanje pri iztiskanju uporabite bruto predelano maso na oblikovani del, vključno z dodeljeno obrobo, namesto le teže končne steklenice. Za predhodno zgornjo mejo razdelite količino razpoložljivega materiala s to bruto maso. Samo ta izračun ne določa dosegljivega cikla oblikovanja ali sprejemljive proizvodnje.
Katere informacije so potrebne za natančno oceno proizvodnje?
Navedite risbo izdelka, razred materiala, neto in bruto težo, razporeditev votlin in postaj, ciljno sprejeto proizvodnjo in urnik izmene. Vključite sprejemne preglede in nadaljnjo opremo. Če obstajajo zapisi o poskusih, navedite skupno število, dobro število, čas in razloge za prekinitev. Predpostavljene vrednosti hranite ločeno od izmerjenih rezultatov, da lahko dobavitelj ugotovi preostale vrzeli v dokazih.
Preden oddate naročilo, se pisno dogovorite o sprejetem rezultatu, pogojih preizkusa in načinu štetja. Uporabite nastali proizvodni zapis kot osnovo za razpored dostave.